
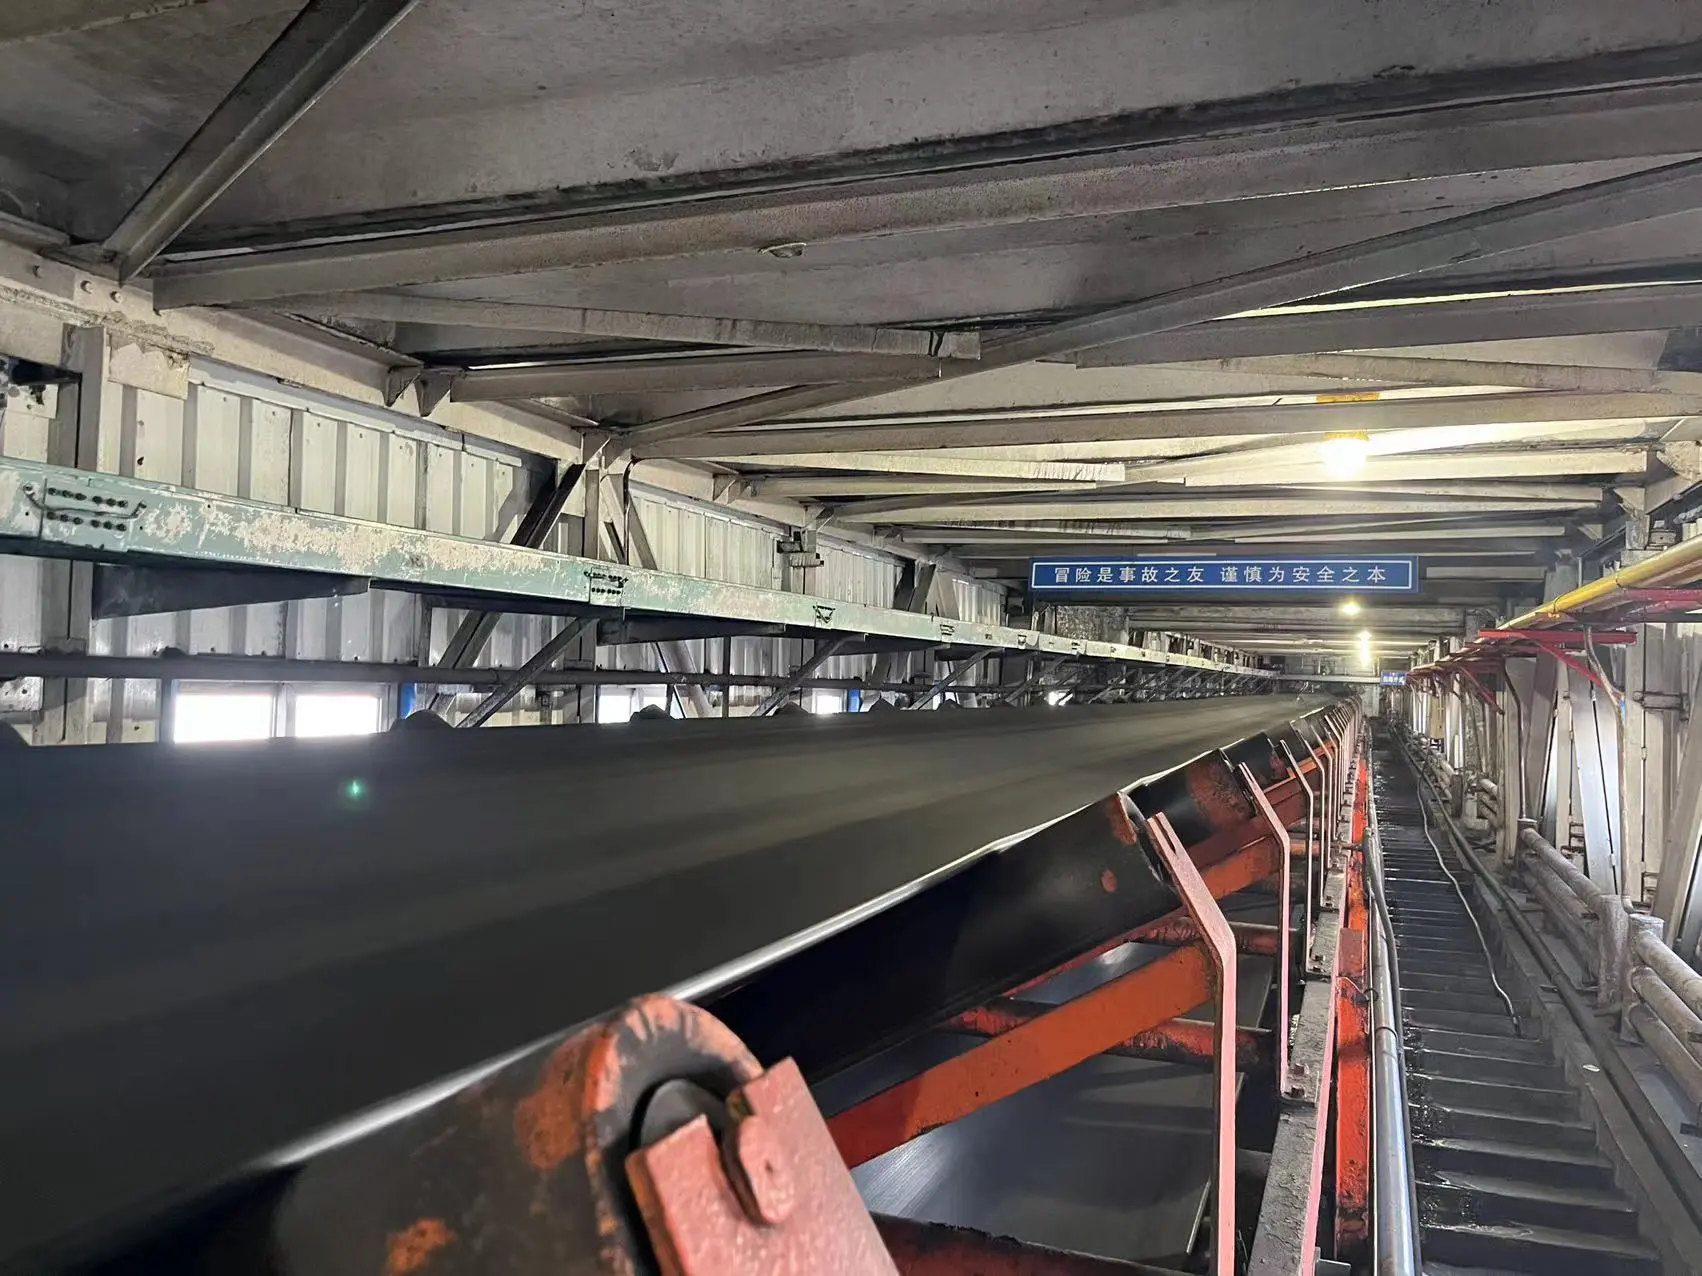
在火力发电厂输煤栈桥、煤矿井下采掘与选煤厂、煤炭中转港口以及焦化冶金企业中,带式输送机是保障大宗煤炭连续、大运量输送的关键设备。然而,输煤环境往往伴随着高湿度、煤泥粘聚、粉尘飞扬以及频繁的块煤与矸石冲击,工况极为严酷。在连续高负荷运行过程中,带式输送机极易发生各种机电与结构故障。
统计数据表明,在输煤线路的各类设备停机事件中,**皮带跑偏(Belt Deviation)**的发生频次常年高居首位,其次分别为驱动打滑、纵向撕裂与断带、沿线撒料、驱动装置故障以及大倾角下运工况下的失速“飞车”。跑偏之所以成为全线关注的焦点,是因为它既是一种独立的运动失衡故障,更是诱发漏料撒料、胶带撕边、托辊损坏乃至严重断带事故的“上游元凶”。当输送带跑偏严重时,边缘与固定机架剧烈摩擦受挤,单侧拉应力迅速超过横向及纵向承载极限,极易瞬间引发灾难性的撕裂或断带。
为了提高输煤系统的安全运行水平、减少非计划停机损失,设备管理与一线技术人员必须透过表层现象,从力学原理与工况环境出发,系统掌握常见故障的发生根因及科学治理对策。
一、 皮带跑偏:发生最频发、最易陷入误区的核心故障
现场处理跑偏时,许多运维人员的习惯性操作是盲目加装或大面积更换自调心托辊(调心滚轮)。然而,现场工程经验表明,很多跑偏的根源根本不在托辊对中性能。若在基础安装误差或物料偏载未消除的情况下盲目加装调心托辊,不仅无法彻底纠偏,反而会使输送带在行进中产生周期性的波浪形横向跳动与晃动,加剧磨损并制造新的问题。
1. 跑偏根因的双维度精准定位
排查跑偏故障时,建议从“发生位置”与“运行规律”两个维度进行交叉排查:
| 分类维度 | 故障具体表现 | 典型根因与排查方向 |
|---|---|---|
| 按沿线位置划分 | 承载段跑偏(上托辊组区域) | 转运溜槽落料点物料偏载、机架水平度超差、输送带硫化或机械接头不垂直 |
| 按沿线位置划分 | 回程段跑偏(下托辊组区域) | 头部及空段清扫器失效、下托辊或改向滚筒表面严重粘结湿煤结壳 |
| 按沿线位置划分 | 局部跑偏(固定发生于特定某一段) | 该区域托辊轴承卡死磨平、托辊支架严重歪斜、托辊脱落或局部机架下沉 |
| 按运行规律划分 | 固定位置跑偏(无论带面如何循环) | 基础安装误差、该处托辊轴线与输送带中心线不垂直、机架局部机械变形 |
| 按运行规律划分 | 随胶带运转周期的游走性跑偏 | 输送带自身质量分布不均、胶带蛇形弯曲度超标、输送带接头切口不正成斜角 |
2. 安装与几何误差的矫正力学法则
输送机机架的安装精度直接决定了胶带的运行姿态。机头驱动滚筒与机尾改向滚筒轴线不平行、机架中心线全线不重合,或者托辊在长期重载冲刷后曲面摩擦系数产生差异、轴径磨损不均,都会导致胶带两侧牵引阻力失衡。
在调整因滚筒轴承座安装误差引发的跑偏时,应严格遵循**“偏哪边、调哪边”**的纠偏原则:
- 若胶带在机头滚筒处向轴承座 A 侧偏移,应将 A 侧轴承座向胶带运行前进方向平移微调,或者将相对的 B 侧轴承座向反方向微调,使滚筒轴线对胶带产生纠偏挤压力;
- 对于托辊偏斜引起的局部跑偏,则遵循**“跑后不跑前”**规律,将跑偏侧后方的托辊向胶带运行方向微调垫高。
3. 跑偏的链式破坏效应
必须警惕跑偏带来的连锁破坏:轻度跑偏会导致原煤越过防溢裙板外撒,造成沿线走廊严重积煤积粉,急剧增加人工清理劳动强度与浮尘爆炸风险;严重跑偏时,高速运行的输送带边缘硬性贴合在角钢机架上剧烈摩擦,导致带边橡胶迅速磨损脱落、内部锦纶/聚酯帆布层或钢丝绳芯裸露锈蚀。在抗拉强度急剧下降的状态下,一旦遇上大块煤或矸石冲击,极易撕边撕带,酿成全线瘫痪停产。此外,跑偏产生的偏载横向力会传递至滚筒和托辊轴端,诱发滚筒窜轴和托辊轴承早期疲劳爆裂。
二、 驱动打滑:摩擦力矩不足与煤泥结壳的力学演变
输送机依靠驱动滚筒与输送带之间的摩擦力传递动力。根据经典的欧拉摩擦牵引理论,滚筒传递的最大圆周力取决于胶带在滚筒相遇点的预紧张力、围包角以及二者之间的静摩擦系数。
1. 打滑的常见诱发因素
输煤线上打滑的核心诱因集中于三点:
- 胶带预紧力严重不足:张紧装置行程到头、重锤配重脱落或液压张紧系统压力泄漏,造成输送带松弛;
- 滚筒包胶磨损与摩擦系数骤降:滚筒表面菱形或人字形包胶花纹磨平,或选用了摩擦系数较低的平滑金属裸筒面;
- 水分与粘性煤泥侵入:当所输送的原煤含水率高、煤泥含量大时,细煤粉极易随水分渗透至输送带非工作面(内表面)。
2. 粘煤“起包”的恶性破坏循环
在湿黏工况下,若清扫系统不彻底,内表面的煤泥在经过驱动滚筒和增面滚筒时会被巨大拉力反复碾压压实,在滚筒表面迅速粘结成坚硬致密的凸起硬块(俗称滚筒“起包”)。这种局部起包会导致滚筒圆周表面凹凸不平,一方面使输送带局部产生异常剧烈的交变集中弯曲拉应力,导致带芯骨架层与上下覆盖橡胶剥离分层;另一方面使滚筒两侧等效外径失衡,诱发严重的动态打滑与剧烈跑偏。
因此,在输煤线路上,高效的清扫系统不仅是文明生产的指标,更是保障摩擦传动、防止滚筒结垢起包及杜绝打滑事故的根本前置条件。
三、 撕裂与断带:后果最严重的恶性机械事故
在所有皮带机故障中,纵向撕裂与横向断带造成的直接资产损失和停产时间最为严重。
1. 撕裂的关键诱发源
纵向撕裂的物理根源高度集中在物料落料点区域:
- 外来异物穿刺卡阻:采煤与洗选过程中混入的大型高硬度杂物(如断裂的破碎机板锤、采煤机合金截齿、钢梁接头、矿用支护锚杆及铁丝网),随煤流自数米高的转运溜槽以极高的动能下落。锐物一旦刺穿皮带骨架层并被下方的托辊横梁、导料槽立柱生硬卡死,高速移动的皮带相对被卡死的利刃强行滑移,整条输送带便在数秒内被纵向剖开;
- 设备构件脱落破坏:转运溜槽内部耐磨衬板螺栓松动脱落、金属挡料板开裂下塌或清扫器固定架断裂,直接变成锋利的“人为切刀”;
- 严重滞料压料:溜槽内部物料堵塞蔓延至滚筒处,堆积的大块煤在滚筒挤压下爆裂并穿刺带体。
2. 断带的主要诱发因素
横向全截面断带则通常与以下机电因素紧密相关:
- 长期超载运行使输送带所承受的瞬态拉应力超过机械强度安全系数;
- 输送带接头工艺不良,机械卡扣疲劳开裂或冷/热硫化接头内部橡胶老化开胶脱层,接头处强度折减达到临界点;
- 驱动装置软起动特性不佳,起动瞬间产生巨大的动态动拉力冲击波(水锤效应式张力波);
- 跑偏磨损导致边缘受损断丝,剩余有效横截面无法承受全负荷拉力。
3. 预防与状态监测双重防线
防范撕裂与断带必须坚持**“结构预防为主、智能监测为辅”**的综合原则:
- 物料通道梳理:在落料溜槽上方加装重型筛分格栅与阻尼挡帘,前置配置大吸力悬挂式电磁除铁器与全金属探测仪,将尖锐长大铁件筛除在外;
- 落料点柔性改造:在转载受料段采用连续支撑的高阻尼重型缓冲床全面替代传统的橡胶缓冲托辊。缓冲床平整连续的超高分子聚乙烯滑条彻底消除了托辊间的悬空空隙,落料尖锐物无法形成卡死支点,从源头上杜绝了穿刺卡死条件;
- 多维在线监测预警:在落料点后方密布压索式撕裂传感器、受料下漏感应托盘及机器视觉巡检单元,一旦检测到穿孔漏料或索具位移,毫秒级跳闸断电停机,将撕裂损失限制在最小范围。
四、 驱动装置典型故障:电机、减速机与联轴部件排查
驱动总成是带式输送机的心脏,包括电动机、减速机、液力偶合器及传动滚筒组。在重载粉尘环境下,其常见故障表现及应对如下:
1. 电动机故障与异常过热
- 电机无法启动:首先排查前级供电线路电压降是否过大、控制回路真空接触器及继电器是否拒动;对于绕线式电机或变频电机,需检查起动电阻切除时序或变频器报闸参数;
- 电机剧烈发热超温:若电机表面温升异常,多为长距离输送机输送截面超载、溜槽局部压料卡料导致全线运行阻力激增。此时需使用功率表或电流互感器测量三相运行电流,结合输送量核定是否发生过载,严禁盲目调大热继电器保护整定值强行运行。
2. 减速机过热与异响振动
- 箱体过热:主要由润滑油量异常(油位过高导致齿轮搅油发热,或油位过低导致干摩擦)、润滑油品劣化变质、黏度不匹配,以及内部轴承游隙破坏引起。应定期化验油品纯度,按油标刻度精准定量补油换油;
- 齿轮异响与齿面点蚀:重载启动冲击和机架刚度不足易造成齿轮齿面偏载磨损、点蚀剥落或断齿。需通过振动频谱分析仪定期测量输入/输出轴承座的振动烈度,及时纠正电机与减速机的轴线同轴度。
3. 液力偶合器与联轴器传动失效
- 满载无法传递额定扭矩:工作腔内工作液(特种抗磨液压油或水介质)充液量不足,必须严格按照出厂充液率范围注液,严禁超量或欠量注液;
- 易熔塞频繁喷液熔断:偶合器喷液是输送机出现严重过载、长时间闷车打滑或起动频繁的过热保护动作。发生喷液后,必须全面查明输送线卡滞或过载根因,严禁随意使用普通实心螺塞代替标准易熔塞;
- 双电机/多电机驱动负载不平衡:当两台电机驱动同一滚筒或前后滚筒时,若偶合器充液量或电机机械特性微小不一致,会导致一台电机过载发烫而另一台电机欠载。必须在运行中通过监测两台电机的实时电流,微调偶合器充液量实现力矩均衡。
五、 容易被忽视的隐患:下运带式输送机的“飞车”失速
在具有较大倾角且向下运输的输煤线路(如采区下运顺槽、山体下运栈桥)中,存在一种极具破坏力的特殊工况——下运“飞车”(Conveyor Runaway)。
1. 飞车发生的动力学原理
当物料向下运输时,物料与输送带自身的下滑重力分力方向与运行方向一致。当下滑力大于运行阻力时,物料对驱动系统做功,此时电机处于发电制动(Regenerative Braking)运行状态。
如果遇到多个上游给煤机同时无序给料,导致瞬时下运负荷严重超出额定承载能力,重力下滑拖动力矩会迅速超过电机的最大允许制动转矩。此时,电气系统发生过流跳闸脱扣,机械制动器若制动扭矩不足或响应迟缓,胶带将在重力加速度作用下如脱缰野马反向或顺向极速失控加速,形成“飞车”。
2. 飞车事故的毁灭性后果与技术防御
飞车一旦发生,超速运转产生的巨大离心力与动张力会在数秒内摧毁机械系统:造成输送带断裂崩飞、减速机打齿爆裂、电机飞车烧毁、液压盘闸高温开裂失效,数以百计的托辊飞溅脱落,大量原煤倾泻淹没整条巷道。
防范下运飞车必须构筑可靠的硬件制动保障:
- 严禁随意提高给煤机给料频率,杜绝任何超负荷下运运行;
- 必须配置高可靠性的电液比例可控软制动系统或重型液压常闭式盘式制动器,保证在电气失电停机时能够按照平稳的减速加速度减速抱死;
- 沿线配备独立的离心式超速检测器与超速失速开关,一旦带速超过额定转速的 110%~115%,瞬时触发安全硬回路实施机械紧急抱闸。
六、 现场机电运维长效管理规程与快速排查口诀
为提高输煤线设备开机率、降低突发事故,现场机电团队应将故障处理经验固化为标准化巡检作业清单:
1. 黄金排查口诀
- 先看跑偏位置和规律,再查预紧力与粘煤;
- 撕裂严查落料与杂铁,驱动故障测油电轴;
- 下运关键保制动防速,清扫到位万事有着落。
2. 班组日常巡检与长效维护准则
- 班前静态检查:检查机头、机尾中心线对齐标记,核对托辊支架螺栓紧固状态,清除驱动滚筒及回程托辊表面的局部煤泥硬块;
- 重载动态观察:输送机满载运行时,沿途巡视胶带在承载段与回程段的摆动幅度;观察物料在落料溜槽内部是否处于居中流态,杜绝单侧落料偏载;
- 清扫系统全周期保障:每天检查头部一级聚氨酯刮板与二级合金刮刀的贴合度及磨损余量,保证回程输送带下表面处于无浮煤黏附的洁净干燥状态;
- 安全保护装置动作核验:每月严格对沿线两级跑偏开关、双向拉绳开关、打滑检测器及防撕裂感应装置进行实地手动扳动拉拔测试,确保向中央控制室反馈的报警及跳闸信号 100% 灵敏可靠。
通过系统化掌握跑偏的几何机理、打滑的摩擦力学平衡、撕裂的前端能量化解以及下运制动工况的严格管控,企业能够彻底变“事后扑火”为“事前预防”,全面筑牢散料输煤线路的机电本质安全防线。