
在现代水泥熟料制备、火力发电输煤系统、金属矿山选矿厂、钢铁冶金焦化以及港口大宗散货中转等重工业领域中,带式输送机是维系全厂物料高通量运转的核心纽带。然而,在物料跨线中转的转载溜槽与导料槽区域(Transfer Chute & Loading Zone),散料的高落差下落与高速撞击,历来是整条输送走廊中最严重的粉尘污染源与物料跑冒滴漏高发区。
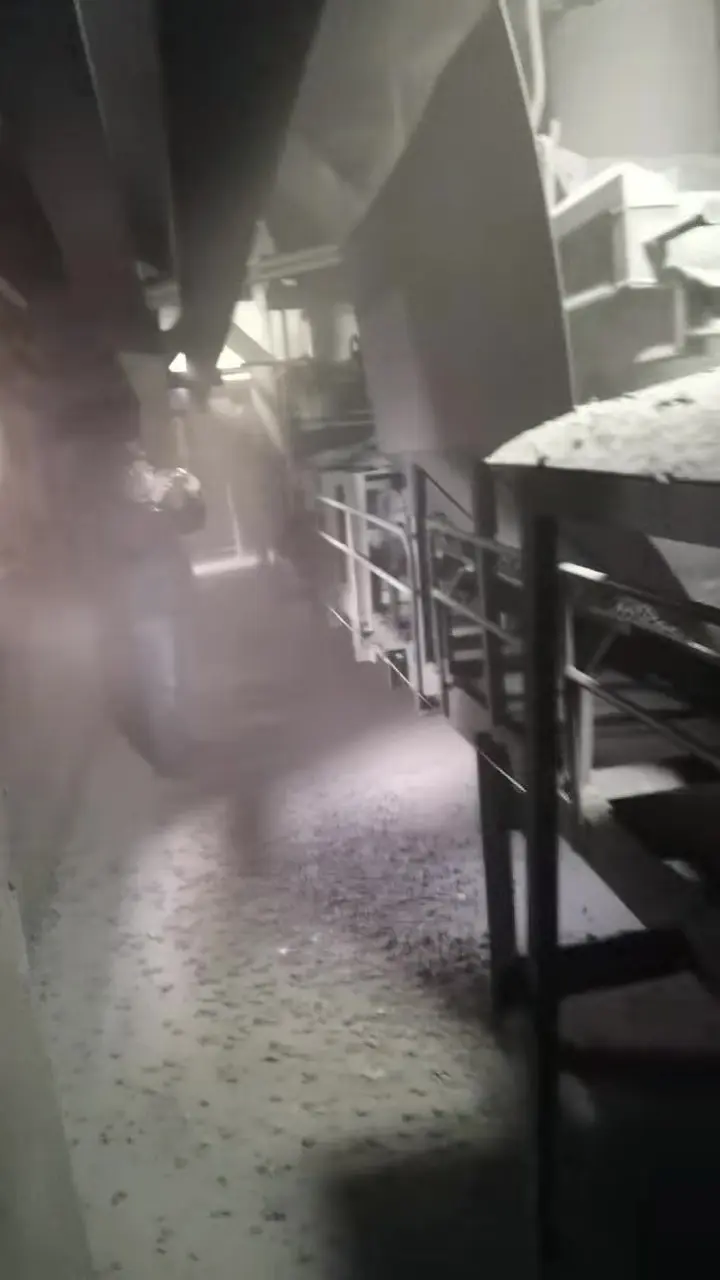
尤其在水泥生产工艺中,出窑冷却后的熟料属于极度干燥、温度偏高且微细粉颗粒含量极大的非粘性松散物料。由于很多老旧工厂在设计初期受制于有限的空间净高,受料漏斗至受料皮带之间的下料溜槽距离短、坡度陡、多呈垂直直落布置,溜槽内部既无控速曲面也无缓冲导流阻尼设施。当熟料以极高初速度倾泻砸向受料输送带时,高差释放的动能瞬间转化为剧烈的紊流气浪与粉尘喷射。现场不仅常年伴随震耳欲聋的钢板撞击噪音,更有巨量熟料细粉从导料槽侧隙、进出料口向外剧烈外溢喷发,造成地面厚度达数十厘米的积灰,输送走廊能见度极低。
这种恶劣的粉尘弥漫不仅直接触碰国家超低排放的环保红线、加速周边轴承与减速机机械磨损,微细颗粒长期弥散更给现场巡检工人的呼吸系统健康带来严重的尘肺病隐患。长期以来,工业现场多依赖“盲目加大后级除尘器抽风量”或“频繁人工洒水”。但对于吸水易水化板结的水泥熟料而言,喷水治理无异于饮鸩止渴,极易造成下料口粘结糊死;而盲目增大抽风机功率,不仅电耗激增,更导致大量合格细粉被抽空损耗、除尘器布袋极速磨损击穿。
因此,从多相流体力学与颗粒流变学出发,探明转载点扬尘的物理生成机理,并构建由**“源头流态化曲线控速 + 全断面弹性缓冲支撑 + 双唇自密闭气室封堵 + 泄压微负压捕集”**构成的环保超净密封抑尘综合治理体系,已成为现代散料绿色输送的必由之路。
一、 转载溜槽与导料槽扬尘外溢的流体力学机理系统解构
散料在转载点产生的粉尘喷发并非单纯的物料飞溅,而是一系列气固两相流动力学耦合的物理过程:
1. 自由落体诱导风(Induced Air)机理与正压气室效应
当散状物料在重力场中自高处下落时,物料流并非连续固体,而是由无数离散颗粒构成的松散多孔介质。根据空气动力学阻力定律,下落物料颗粒表面对周边静止空气施加连续的黏性摩擦剪切拖曳力:
- 颗粒流在下坠过程中像一台天然的“空气泵”,将周边空气大量吸入料流内部并以相同方向向下强力泵送,形成高速向下运动的诱导气流(Induced Air Flow);
- 设物料落差高度为 ,物料颗粒接触受料皮带时的垂直下落速度可达 。若下料垂直高差达到 3.0 米,且来料皮带具有 1.0 m/s 的初始抛物线水平速度,物料触带瞬间的合速度将超过 5.0 m/s;
- 当这股夹带着数千立方米/小时空气的高速颗粒流猛烈砸向平整密闭的受料皮带时,高速下向动压瞬间撞壁受阻,在密闭的导料槽内部转化为极高的局部静压强(正压区)。高压气流寻找一切薄弱缝隙向外极速喷射,将悬浮的超细粉尘以喷气形式强行带出导料槽外部。
2. 剪切破碎冲击波与弹性反弹喷流
高速落下的硬质物料与受料输送带及托辊发生剧烈的弹性与非弹性碰撞。高速砸击不仅造成颗粒自身二次破碎研磨产生更多微米级细粉,碰撞瞬间的冲击反作用力迫使处于物料颗粒间隙中的空气被瞬间挤压爆裂,形成类似小型“冲击波”的水平剪切气流,将微细粉尘呈放射状横向吹散。
3. 物料与输送带的速度矢量差()引发的紊流扬尘
在传统直落式溜槽中,料流下落方向几乎垂直于水平受料输送带(两者的夹角接近 90°)。受料皮带以 1.5–3.15 m/s 的速度向前水平运动,而物料只有向下速度而无水平速度分量。两者接触瞬间存在巨大的速度矢量差 。物料必须依靠皮带表面的剧烈滑动摩擦在短时间内被加速至皮带速度。这种剧烈的相对滑动与物料层翻滚,彻底破坏了料堆的层流状态,造成严重的物料翻滚紊流扬尘与机架侧向洒料。
二、 传统转运溜槽与导料槽防尘设计的核心弊端反思
深入剖析传统设计之所以无法控制粉尘,关键在于传统结构违背了流体力学规律:
1. 垂直无阻尼落料与刚性直接砸击
传统箱式垂直溜槽内部完全敞空,物料在重力加速度作用下无任何限速。物料直冲砸击导料槽底板或输送带,伴随强烈的结构震动与噪音,不仅加速胶带覆盖胶的剥落龟裂,更制造了全过程最大的诱导风量与撞击风压。
2. 托辊间隙波浪形跳动导致密封裙板永久失效
传统导料槽下方的受料区通常采用普通的槽型托辊或橡胶缓冲托辊支撑。托辊之间必然存在 100mm 至 200mm 的结构间距。当大块物料周期性砸落时,输送带在相邻托辊之间产生剧烈的下垂变形与上下波浪形高频跳动。固定在侧壁上的防溢裙板是平直的,皮带一旦下陷下沉,裙板与皮带之间便瞬间拉开数厘米的巨大动态间隙;当皮带弹起时,又与裙板生硬挤压。这种高频相对运动使传统单层裙板在数周内磨穿或撕裂,密封彻底形同虚设。
3. 抽风与集尘系统设计失衡(除尘过载与负压短路)
许多企业试图通过换装大风量除尘风机来压制扬尘,但忽视了流场平衡:
- 如果导料槽进出料口及侧缝未实施严密阻隔,大功率抽风只会将外界的大量冷风从导料槽两端吸入(形成“假负压短路”),而真正的落料核心高正压区依然向外喷粉;
- 过高的抽风风速(超过 2.5–3.0 m/s)直接将正常流动的有效成品粉料抽入除尘器,不仅造成物料直接飞损流失,更使除尘器布袋严重过载糊死、吸尘管道弯头迅速磨穿漏风。
三、 基于 EDEM 离散元仿真的曲线抑尘溜槽流态化重构
现代先进抑尘治理的核心哲学是**“源头抑风、重在疏导”**。利用三维建模与 EDEM(Discrete Element Method)离散元仿真软件模拟物料真实流动轨迹,对传统的落料溜槽进行空间曲线仿形重构,从源头上削减 70% 以上的诱导风与冲击动能:
1. 曲线流态化造型与动能平滑控制
- 仿形平滑过渡:取消传统的直角拐弯与垂直直落箱体,依据物料抛物线设计平滑过渡的勺形曲线溜槽(Curved Chute)。通过导料曲面的摩擦与自转向引导,将重力加速度形成的垂直向下动能,平缓转化为与受料输送带前进方向一致的水平动能;
- 速度与方向匹配:物料沿溜槽内壁滑移出料时,其水平速度矢量与受料皮带速度近乎完全匹配(速度矢量差 ),料流流向与输送带呈极小切角(≤15°)柔和切向滑落。彻底消除了物料落到皮带上的垂直撞击、剧烈滑动摩擦与物料飞溅,诱导风生成量断崖式下降。
2. 动静料垫自消能减震技术
在溜槽收缩与转折拐角处,科学设置物料堆积截流凸坎,利用物料本身的休止角在漏斗内部自发形成一层受控的**“物料缓冲垫(Material Cushion)”**。后续落下的物料以“料打料”的方式在料垫上释放能量,彻底避免了物料对金属钢板的直接刚性砸击,消除设备冲击开裂风险,并降低运行噪音 15 至 20 分贝以上。
环保超净密封系统
四、 环保超净密封系统的五大核心功能模块与协同机制
为了将残余的微细粉尘完全锁死在输送线内部,必须在受料皮带段构建起空间严密闭合的超净密封体系。该系统主要由以下五个核心模块构成:
1. 导料槽总成单元(大容积扩容与流体稳压)
- 高刚性加高箱体:采用模块化厚壁结构钢精密切割拼装,整体截面显著加高加宽,形成大容积沉降稳压气室。当诱导气流由狭小的溜槽冲入宽大的导料槽时,流通截面积骤增 3 至 5 倍,气流流速按比例自发骤降;
- 快拆检修顶盖:顶部配置带自锁把手的高强度轻量化检修盖板与快开观察窗,四周采用高弹性发泡硅橡胶密封条,在保障日常巡检极其便捷的同时,实现 100% 气密不漏风。
2. 双层自密闭式裙板单元(双道防线精准锁尘)
- 内层聚氨酯耐磨隔料板:紧贴导料槽内钢板侧壁,硬度高(Shore 85A 以上),底部与皮带保持 3–5mm 的微小空隙,专门拦截大块矿石、熟料的侧向冲击与挤压;
- 外层复合高弹双唇密封条:采用天然耐磨橡胶与聚氨酯一体共挤成型。主副双密封唇紧密贴合在输送带上表面。主唇阻挡溢出的细颗粒物料,副唇则依靠微负压与自重紧贴带面,形成一道镜面级微粉尘密封隔离带;配合外置压紧连杆,裙板磨损后可实现免工具单人无级下压自补偿。
3. 重型缓冲床单元(全断面零下垂弹性刚度支撑)
- 根除托辊间隙:彻底拆除落料段原有的缓冲托辊组,满铺重型高阻尼缓冲滑条。由超高分子量聚乙烯(UHMWPE)低阻滑面与高弹性天然吸能橡胶层热硫化复合而成;
- 连续无缝面支撑:在导料槽正下方为输送带提供平整连续的滑道支撑,输送带在承受大冲击时不产生任何下坠塌腰或局部跳动,为双层密封裙板提供了恒定平整的滑移基准面,使裙板漏风间隙永久归零。
4. 多级迷宫式自阻尼导流挡帘单元(风阻降速与阻尼沉降)
在导料槽内部沿物料运行方向,错落悬挂数道由高耐磨天然橡胶制成的分体指状阻尼抑尘帘。挡帘下部梳齿状结构在不阻碍物料顺畅通过的前提下,将狭长的导料槽分割为多个级联的微风阻小气室。高速粉尘气流每穿过一道挡帘,动压便受到一次剧烈剪切衰减,气流速度迅速衰减至颗粒自由沉降临界速度(< 0.5 m/s)以下,微细粉尘在重力作用下自然沉降回物料层表面。
5. 气室微负压泄压与除尘对接单元
- 动压自平衡泄压通道:在导料槽落料正压最剧烈的前段上方架设垂直泄压通风循环管路,利用管路阻抗自动释放正压峰值;
- 微负压除尘接口精密调谐:除尘吸风口布置在气流完全平稳的导料槽中后部沉降区。系统仅需极小的吸风量(约为传统设计风量的 30%~40%),即可在导料槽内部建立稳定微弱的负压屏障(-10 Pa 至 -30 Pa),既确保周边空气向槽内微量进风、无粉尘外逸,又绝不抽走合格细粉。
五、 超净密封抑尘系统与传统治理方案全项性能对比矩阵
下表对散料转运点不同抑尘技术方案的关键工程指标进行了系统量化对比:
| 评估维度与性能指标 | 传统垂直溜槽 + 普通单层裙板 | 单纯大风量除尘器抽风方案 | 环保超净密封系统(综合方案) |
|---|---|---|---|
| 转运点落料冲击动能 | 垂直自由落体直砸,冲击力大,噪音超 95 dB | 垂直砸击无改善,伴随强烈机体振动与结构疲劳 | EDEM 曲线控速切向顺流,冲击力降低 80% 以上,噪音 < 75 dB |
| 诱导风生成与正压外溢 | 动压剧烈升高,沿线全截面严重喷粉冒灰 | 外风大量短路抽入,局部死角依旧向外正压喷粉 | 诱导风源头消减 70%,多级挡帘降速阻尼,全线呈微负压闭锁 |
| 密封裙板使用寿命 | 皮带波浪跳动剧烈,裙板磨损极快(1-2个月磨穿) | 裙板贴合无改善,受侧压变形频繁漏料撕裂 | 缓冲床平整连续面支撑,双唇自补偿裙板寿命延长至 12 个月以上 |
| 物料飞损与成品流失 | 沿线大量外撒积灰,跑冒滴漏物料损耗达 0.5%~1% | 过大风速强制抽走合格微细粉料,成品回收损耗高 | 无外撒漏料,沉降区自然回落,物料回收率达 99.9% 以上 |
| 系统综合动力电耗 | 基础电耗低,但后期人工清掏与水冲成本极高 | 除尘风机电机功率极大(通常需 45-75 kW 高负荷运转) | 仅需小型辅助微负压排气(仅需 11-18.5 kW),全厂节能 60% 以上 |
| 巡检作业现场环保达标 | 走廊粉尘严重超标(TSP 普遍 > 50-100 mg/m³) | 局部改善但维护频次极高,布袋频繁磨损堵塞 | 空间粉尘浓度稳定控制在国家超低排放标准(TSP < 5 mg/m³)以内 |
六、 现场工程标准化安装调试与长效免维护运维规范
为确保环保超净密封系统长期发挥无尘、无撒料、免人工清运的极致效果,现场工程实施与运维必须严格遵循以下规程:
1. 缓冲床与导料槽的精密几何标定
- 缓冲条平整度校准:安装重型缓冲床时,必须使用水平尺和激光准直仪核对滑条上平面的标高与同轴度。滑条表面与两侧空载输送带之间应平顺过渡,横向与纵向平整度误差严格控制在 ±1.0mm 以内,杜绝局部受力集中;
- 侧护板与皮带安全间隙:导料槽金属侧护板底边与输送带表面必须保持均匀对称的 25mm 至 35mm 物理安全间隙,严防机架受力变形造成金属板直接摩擦划割带面。
2. 双唇自补偿密封裙板的压力调试
- 裙板安装时必须顺应输送带运行方向紧密压实。内层聚氨酯硬质挡料板调整至距胶带 3mm 悬空;外层橡胶软密封唇施加均匀微预紧力,使其微向外侧弯曲形成弹性贴合面,严禁施加过度偏载挤压力导致电机空载负荷增加。
3. 微负压风量平衡与除尘蝶阀微调
- 投料试运阶段,应使用便携式微压计与热线风速仪在导料槽检修孔处实测内部微压差。微调除尘支管的手动调节蝶阀,将槽内工作压力精准锁定在 -15 Pa 至 -25 Pa 之间;
- 观察导料槽进出料口气流方向,确保进料端与出料端口呈微弱向内进风状态,彻底阻断任何向外扑射微尘的可能。
4. 日常巡检与免工具长效维护规程
- 每月目视检查:通过透明观察窗观察内部抑尘挡帘是否翻折或被长条杂物挂扯;检查多级缓冲滑条的磨损余量,当超高分子聚乙烯层磨耗接近限位线时及时翻面或更换;
- 裙板自补偿下压:当外部观察到副唇贴合力减弱时,仅需松开快装夹具压杆,徒手向下轻推调位滑块即可重新恢复恒定密封比压,全过程单人作业无需任何焊接动火与工具。
通过彻底告别“落料垂直直砸、裙板单层漏灰、除尘大风猛抽”的粗放模式,以 EDEM 曲线控速重构料流、以高刚度超净密封固化边界,重工业大宗散料输送系统便能实现从“扬尘漫延重度污染”向“廊道无粉尘、机底无积料、现场无杂音”的绿色清洁本质安全跨越。