
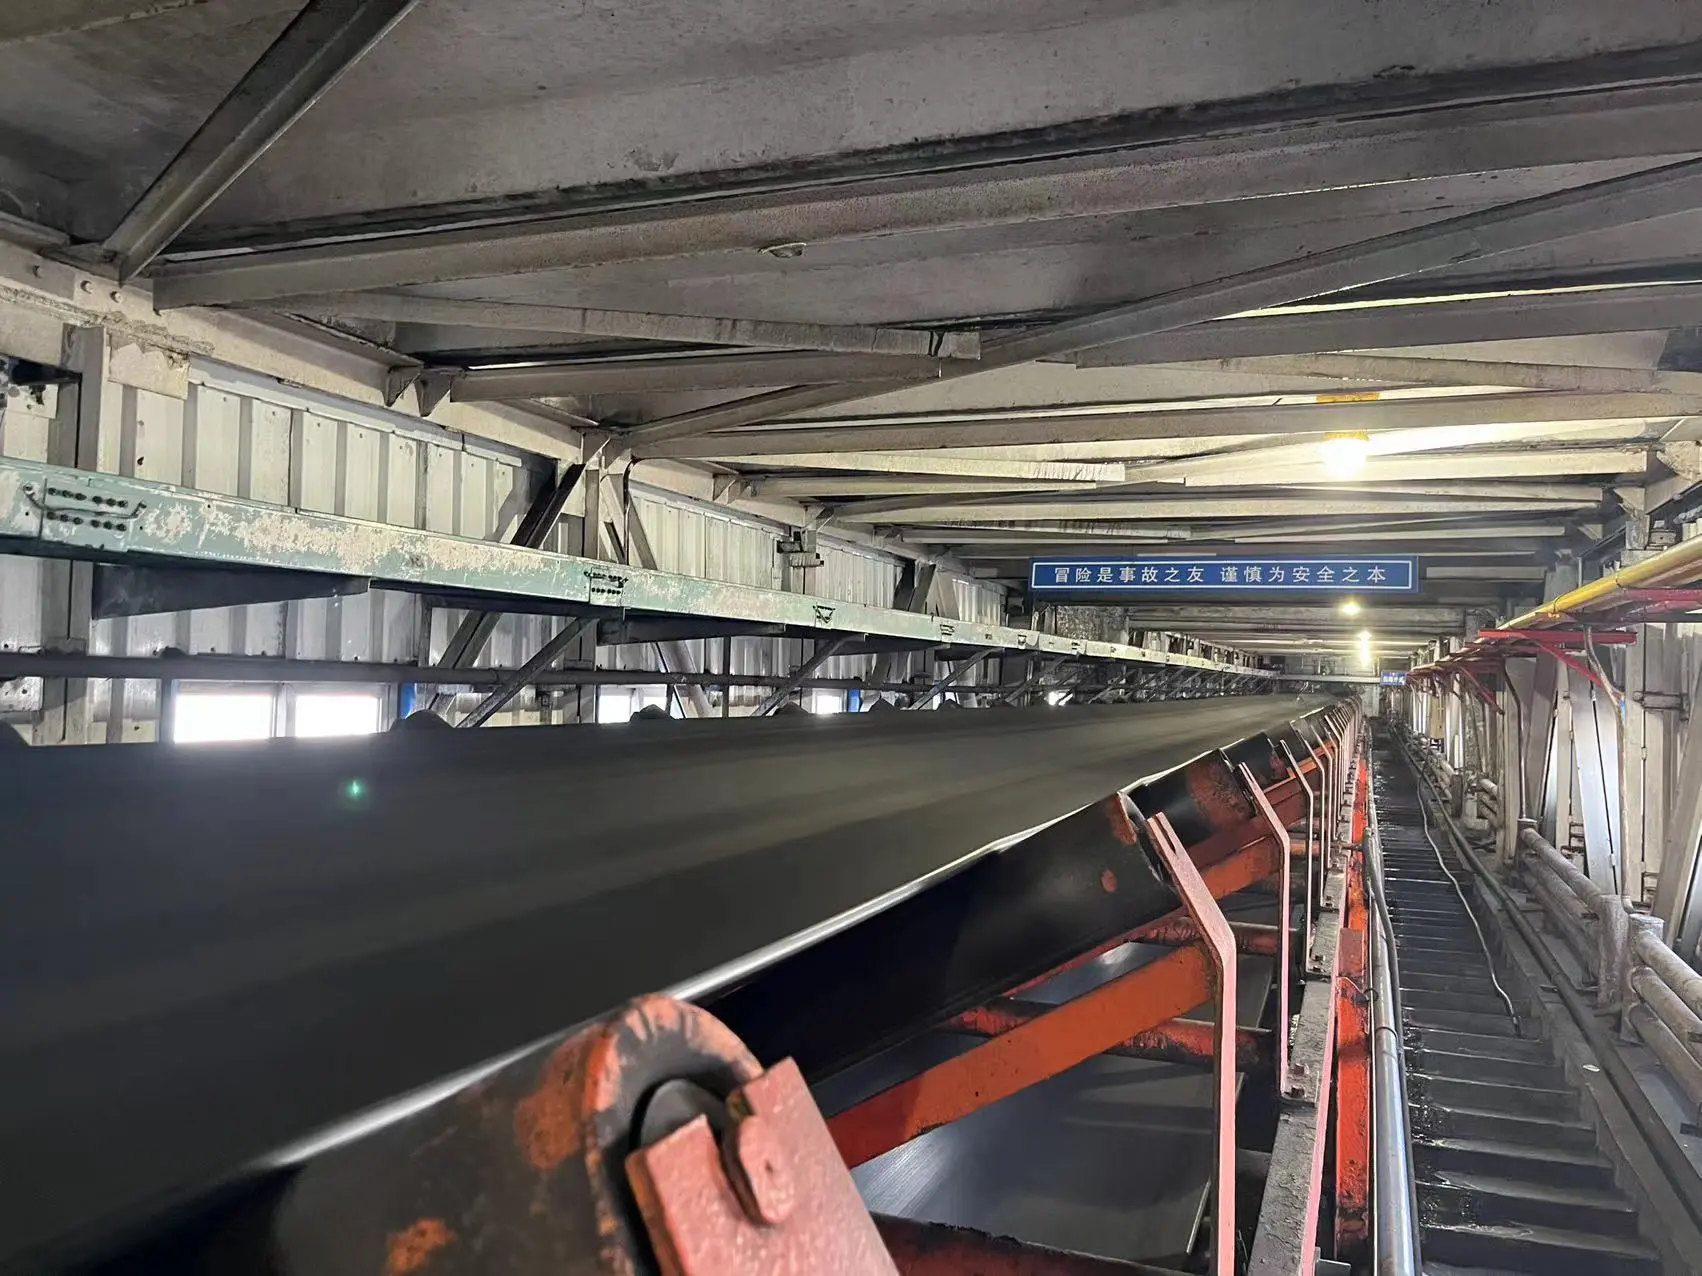
Trong các hành lang cầu vận chuyển than của nhà máy nhiệt điện, các gương khai thác hầm lò và nhà máy tuyển than của mỏ than, các cảng trung chuyển than, cũng như trong các doanh nghiệp luyện cốc và luyện kim, băng tải là thiết bị then chốt bảo đảm vận chuyển than khối lượng lớn liên tục với năng suất cao. Tuy nhiên, môi trường vận chuyển than thường kèm theo độ ẩm cao, bùn than kết dính, bụi bay mù mịt và va đập thường xuyên của than cục và đá thải, điều kiện làm việc vô cùng khắc nghiệt. Trong quá trình vận hành liên tục với tải trọng cao, băng tải rất dễ gặp các sự cố cơ điện và kết cấu khác nhau.
Số liệu thống kê cho thấy, trong tất cả các sự kiện dừng thiết bị trên tuyến vận chuyển than, lệch băng (Belt Deviation) luôn đứng đầu về tần suất, tiếp theo lần lượt là trượt bộ dẫn động, rách dọc và đứt băng, rơi vãi vật liệu dọc tuyến, sự cố cụm dẫn động và hiện tượng mất kiểm soát tốc độ hay còn gọi là "trôi băng" khi vận chuyển xuống dốc với góc nghiêng lớn. Lệch băng trở thành tâm điểm chú ý của toàn tuyến bởi vì nó không chỉ là một sự cố mất cân bằng chuyển động độc lập, mà còn là "thủ phạm thượng nguồn" gây ra rò rỉ và rơi vãi vật liệu, rách mép băng, hỏng con lăn, thậm chí là sự cố đứt băng nghiêm trọng. Khi băng tải bị lệch nghiêm trọng, mép băng cọ xát dữ dội và bị ép vào khung cố định, ứng suất kéo một bên nhanh chóng vượt quá giới hạn chịu tải ngang và dọc, rất dễ gây ra rách hoặc đứt băng thảm khốc trong tích tắc.
Nhằm nâng cao mức độ vận hành an toàn của hệ thống vận chuyển than và giảm tổn thất do dừng máy ngoài kế hoạch, bộ phận quản lý thiết bị và kỹ thuật viên tuyến đầu phải nhìn xuyên qua các hiện tượng bề mặt, xuất phát từ nguyên lý cơ học và môi trường làm việc thực tế để nắm bắt một cách hệ thống nguyên nhân gốc rễ của các sự cố thường gặp cùng các biện pháp xử lý có cơ sở khoa học.
I. Lệch băng: Sự cố cốt lõi xuất hiện thường xuyên nhất và dễ rơi vào sai lầm khi xử lý nhất
Khi xử lý lệch băng tại hiện trường, thao tác theo thói quen của nhiều nhân viên vận hành bảo dưỡng là lắp thêm hoặc thay thế hàng loạt con lăn tự chỉnh hướng (con lăn chỉnh tâm) một cách thiếu phân tích. Tuy nhiên, kinh nghiệm công trình tại hiện trường cho thấy nguyên nhân gốc rễ của rất nhiều trường hợp lệch băng hoàn toàn không nằm ở khả năng chỉnh tâm của con lăn. Nếu lắp thêm con lăn tự chỉnh hướng khi chưa loại trừ sai số lắp đặt cơ bản hoặc tình trạng phân bố vật liệu lệch một bên, thì không những không khắc phục triệt để được lệch băng, mà ngược lại còn khiến băng tải xuất hiện hiện tượng nhảy ngang và lắc lư dạng sóng có chu kỳ trong khi chạy, làm tăng mài mòn và tạo ra những vấn đề mới.
1. Định vị chính xác nguyên nhân gốc rễ của lệch băng theo hai chiều
Khi điều tra sự cố lệch băng, nên kiểm tra chéo theo hai chiều "vị trí xảy ra" và "quy luật vận hành":
| Chiều phân loại | Biểu hiện cụ thể của sự cố | Nguyên nhân điển hình và hướng kiểm tra |
|---|---|---|
| Theo vị trí dọc tuyến | Lệch ở nhánh chịu tải (khu vực con lăn trên) | Vật liệu phân bố lệch tại điểm rơi của máng chuyển tiếp, độ bằng phẳng của khung vượt dung sai, mối nối băng lưu hóa hoặc mối nối cơ khí không vuông góc |
| Theo vị trí dọc tuyến | Lệch ở nhánh hồi (khu vực con lăn dưới) | Thiết bị cạo đầu và cạo nhánh hồi mất hiệu lực, con lăn dưới hoặc tang đổi hướng bị bùn than ướt bám thành lớp cứng dày |
| Theo vị trí dọc tuyến | Lệch cục bộ (luôn xảy ra ở một đoạn xác định) | Ổ trục con lăn khu vực đó bị kẹt và mài phẳng, giá đỡ con lăn nghiêng nghiêm trọng, con lăn rơi hoặc khung bị lún cục bộ |
| Theo quy luật vận hành | Lệch ở vị trí cố định (bất kể bề mặt băng quay vòng thế nào) | Sai số lắp đặt cơ bản, trục con lăn tại vị trí đó không vuông góc với đường tâm băng, khung bị biến dạng cơ học cục bộ |
| Theo quy luật vận hành | Lệch di động theo chu kỳ quay vòng của băng | Phân bố khối lượng của bản thân băng không đều, độ cong hình rắn của băng vượt tiêu chuẩn, mối nối băng được cắt không vuông mà theo góc xiên |
2. Nguyên tắc cơ học hiệu chỉnh sai số lắp đặt và hình học
Độ chính xác lắp đặt khung băng tải quyết định trực tiếp tư thế chạy của băng. Trục của tang dẫn động đầu và tang đổi hướng đuôi không song song, đường tâm khung không trùng nhau trên toàn tuyến, hoặc hệ số ma sát bề mặt con lăn bị khác biệt sau thời gian dài chịu tải nặng và đường kính trục mòn không đều, đều dẫn đến mất cân bằng lực cản kéo ở hai bên băng.
Khi hiệu chỉnh lệch băng do sai số lắp đặt gối trục tang gây ra, phải tuân thủ nghiêm ngặt nguyên tắc "băng lệch về phía nào thì chỉnh phía đó":
- Nếu băng tại tang đầu bị lệch về phía gối trục A, phải dịch nhẹ gối trục A theo hướng băng chạy tới, hoặc dịch nhẹ gối trục B đối diện theo hướng ngược lại, để trục tang tạo lực ép hiệu chỉnh lên băng;
- Đối với lệch cục bộ do con lăn bị nghiêng, áp dụng quy luật "chỉnh phía sau chứ không chỉnh phía trước": nâng nhẹ con lăn phía sau bên bị lệch theo hướng băng chạy bằng cách chêm căn.
3. Hiệu ứng phá hoại dây chuyền của lệch băng
Phải cảnh giác với sự phá hoại dây chuyền do lệch băng gây ra: lệch nhẹ khiến than nguyên khai tràn qua tấm chắn ngăn tràn ra ngoài, gây tích tụ than và bụi nghiêm trọng dọc hành lang, làm tăng vọt cường độ lao động vệ sinh thủ công và nguy cơ cháy nổ bụi; khi lệch nghiêm trọng, mép băng chạy tốc độ cao áp chặt vào khung thép góc và cọ xát dữ dội, khiến cao su mép băng nhanh chóng mòn bong, lớp vải nilon/polyeste bên trong hoặc lõi cáp thép bị lộ ra và han gỉ. Trong trạng thái độ bền kéo giảm mạnh, chỉ cần gặp va đập của than cục lớn hoặc đá thải là rất dễ rách mép, rách băng, dẫn đến tê liệt và dừng sản xuất toàn tuyến. Ngoài ra, lực ngang lệch tải sinh ra do lệch băng sẽ truyền đến đầu trục tang và con lăn, làm phát sinh hiện tượng tang dịch chuyển dọc trục và ổ trục con lăn bị nứt do mỏi sớm.
II. Trượt bộ dẫn động: Diễn biến cơ học của việc thiếu mô men ma sát và sự đóng cặn bùn than
Băng tải truyền động lực nhờ ma sát giữa tang dẫn động và băng. Theo lý thuyết kéo ma sát Euler cổ điển, lực vòng lớn nhất mà tang truyền được phụ thuộc vào lực căng đặt trước của băng tại điểm tiếp xúc với tang, góc ôm và hệ số ma sát tĩnh giữa hai bề mặt.
1. Các yếu tố thường gây ra trượt
Nguyên nhân cốt lõi của hiện tượng trượt trên tuyến vận chuyển than tập trung ở ba điểm:
- Lực căng đặt trước của băng thiếu nghiêm trọng: hành trình thiết bị căng đã hết, đối trọng bị rơi hoặc hệ thống căng thủy lực bị rò rỉ áp suất, khiến băng bị chùng;
- Lớp bọc tang bị mòn và hệ số ma sát giảm mạnh: hoa văn bọc tang dạng hình thoi hoặc hình xương cá trên bề mặt tang bị mài phẳng, hoặc sử dụng mặt tang kim loại trơn nhẵn không bọc có hệ số ma sát thấp;
- Nước và bùn than dính xâm nhập: khi than nguyên khai vận chuyển có độ ẩm cao, hàm lượng bùn lớn, bụi than mịn rất dễ thấm theo nước vào mặt không làm việc (mặt trong) của băng.
2. Vòng tuần hoàn phá hoại dữ dội của hiện tượng "nổi u" do than bám
Trong điều kiện ẩm và dính, nếu hệ thống làm sạch không triệt để, bùn than trên mặt trong sẽ bị lực kéo rất lớn nghiền và nén chặt lặp đi lặp lại khi đi qua tang dẫn động và tang tăng căng, nhanh chóng kết dính thành các khối cứng, đặc, lồi lên trên bề mặt tang (thường gọi là hiện tượng tang "nổi u"). Các khối lồi cục bộ này khiến bề mặt chu vi tang trở nên gồ ghề: một mặt làm xuất hiện trong băng ứng suất kéo uốn tập trung xen kẽ cực mạnh, khiến lớp lõi khung và cao su phủ trên dưới bị bong tách và phân lớp; mặt khác làm đường kính ngoài tương đương hai bên tang mất cân bằng, gây trượt động nghiêm trọng và lệch băng dữ dội.
Vì vậy, trên tuyến vận chuyển than, hệ thống làm sạch hiệu quả không chỉ là chỉ tiêu về vệ sinh sản xuất, mà còn là điều kiện tiên quyết căn bản để bảo đảm truyền động bằng ma sát, phòng ngừa tang bị đóng cặn, nổi u và loại bỏ sự cố trượt băng.
III. Rách và đứt băng: Sự cố cơ khí nguy hiểm với hậu quả nghiêm trọng nhất
Trong tất cả các sự cố của băng tải, rách dọc và đứt băng ngang gây thiệt hại tài sản trực tiếp và thời gian dừng sản xuất nghiêm trọng nhất.
1. Nguồn gây rách chính
Nguyên nhân vật lý của rách dọc tập trung cao độ tại khu vực điểm rơi vật liệu:
- Vật thể lạ xuyên thủng và kẹt cứng: các tạp chất lớn, độ cứng cao lẫn vào trong quá trình khai thác và tuyển rửa (như búa đập của máy nghiền bị gãy, răng cắt hợp kim của máy khấu than, mối nối dầm thép, thanh neo chống lò mỏ và lưới thép) rơi theo dòng than từ máng chuyển tiếp cao vài mét với động năng cực lớn. Khi vật sắc nhọn xuyên thủng lớp lõi băng và bị kẹt cứng vào dầm ngang con lăn hoặc cột của máng dẫn liệu phía dưới, băng di chuyển tốc độ cao bị trượt cưỡng bức qua lưỡi sắc bị kẹt, và toàn bộ băng bị xẻ dọc trong vài giây;
- Chi tiết thiết bị bong rơi gây phá hoại: bu lông tấm lót chống mài mòn bên trong máng chuyển tiếp bị lỏng và rơi, tấm chắn liệu kim loại bị nứt và sập xuống, hoặc giá đỡ thiết bị cạo bị gãy, trực tiếp biến thành "lưỡi dao nhân tạo" sắc bén;
- Vật liệu ứ đọng và chèn ép nghiêm trọng: vật liệu bị tắc trong máng lan đến vị trí tang, than cục tích tụ bị ép vỡ dưới tang và xuyên thủng thân băng.
2. Nguyên nhân chính gây đứt băng
Đứt băng trên toàn bộ mặt cắt ngang thường liên quan chặt chẽ đến các yếu tố cơ điện sau:
- Vận hành quá tải trong thời gian dài khiến ứng suất kéo tức thời mà băng phải chịu vượt quá hệ số an toàn về độ bền cơ học;
- Chất lượng mối nối băng kém, khóa nối cơ khí bị nứt do mỏi, hoặc cao su bên trong mối nối lưu hóa nguội/nóng bị lão hóa, bong keo và tách lớp, mức giảm độ bền tại mối nối đạt đến điểm tới hạn;
- Đặc tính khởi động mềm của bộ dẫn động kém, tại thời điểm khởi động phát sinh sóng xung kích lực kéo động rất lớn (sóng căng tương tự hiệu ứng búa nước);
- Mài mòn do lệch băng làm hỏng mép và đứt cáp, mặt cắt ngang hiệu dụng còn lại không thể chịu được lực kéo toàn tải.
3. Hai tuyến phòng thủ: Phòng ngừa và giám sát trạng thái
Phòng ngừa rách và đứt băng phải kiên trì nguyên tắc tổng hợp "lấy phòng ngừa kết cấu làm chính, giám sát thông minh làm bổ trợ":
- Sắp xếp đường đi của vật liệu: lắp thêm lưới sàng tải nặng và rèm chắn giảm chấn phía trên máng rơi liệu, bố trí phía trước thiết bị hút sắt điện từ treo có lực hút lớn và máy dò kim loại toàn phần, để loại bỏ các vật kim loại dài, sắc nhọn ra ngoài;
- Cải tạo mềm hóa điểm rơi liệu: tại đoạn tiếp nhận của trạm chuyển tiếp, dùng giường chống va đập tải nặng có đệm giảm chấn cao, được đỡ liên tục, thay thế toàn diện con lăn đệm cao su truyền thống. Các thanh trượt polyetylen phân tử lượng siêu cao phẳng và liên tục của giường chống va đập loại bỏ hoàn toàn khe hở treo giữa các con lăn, vật sắc nhọn rơi xuống không thể hình thành điểm tựa để kẹt, nhờ đó loại trừ tận gốc điều kiện xuyên thủng và kẹt cứng;
- Giám sát và cảnh báo trực tuyến đa chiều: bố trí dày đặc phía sau điểm rơi liệu các cảm biến rách kiểu cáp ép, khay cảm ứng rò rỉ dưới khu vực tiếp nhận và các đơn vị kiểm tra bằng thị giác máy. Ngay khi phát hiện rò rỉ do thủng hoặc cáp bị dịch chuyển, hệ thống cắt điện và dừng máy trong vòng mili giây, hạn chế tổn thất do rách ở mức nhỏ nhất.
IV. Sự cố điển hình của cụm dẫn động: Kiểm tra động cơ, hộp giảm tốc và các chi tiết khớp nối
Cụm dẫn động là trái tim của băng tải, bao gồm động cơ điện, hộp giảm tốc, khớp nối thủy lực và cụm tang dẫn động. Trong môi trường nhiều bụi và tải nặng, các biểu hiện sự cố thường gặp và cách ứng phó như sau:
1. Sự cố động cơ và hiện tượng quá nhiệt bất thường
- Động cơ không khởi động được: trước hết kiểm tra xem độ sụt áp của đường cấp điện phía trước có quá lớn không, công tắc tơ chân không và rơ le của mạch điều khiển có từ chối tác động không; đối với động cơ rô to dây quấn hoặc động cơ biến tần, cần kiểm tra trình tự cắt điện trở khởi động hoặc thông số báo sự cố của biến tần;
- Động cơ nóng dữ dội, vượt nhiệt độ: nếu nhiệt độ bề mặt động cơ tăng bất thường, phần lớn là do mặt cắt vận chuyển của băng tải đường dài bị quá tải, hoặc vật liệu bị ứ và chèn cục bộ trong máng khiến lực cản vận hành của toàn tuyến tăng vọt. Lúc này cần dùng đồng hồ công suất hoặc biến dòng điện để đo dòng điện vận hành ba pha, kết hợp với sản lượng vận chuyển để xác định xem có quá tải hay không, nghiêm cấm tùy tiện nâng chỉnh định bảo vệ rơ le nhiệt để cưỡng bức vận hành.
2. Hộp giảm tốc quá nhiệt, có tiếng động lạ và rung động
- Thân hộp quá nhiệt: chủ yếu do lượng dầu bôi trơn bất thường (mức dầu quá cao làm bánh răng khuấy dầu sinh nhiệt, hoặc mức dầu quá thấp gây ma sát khô), dầu bôi trơn suy giảm chất lượng, độ nhớt không phù hợp, cũng như khe hở ổ trục bên trong bị phá hỏng. Cần định kỳ xét nghiệm độ tinh khiết của dầu, bổ sung và thay dầu với lượng chính xác theo vạch của mắt thăm dầu;
- Bánh răng có tiếng động lạ và bề mặt răng bị rỗ (pitting): xung kích khi khởi động với tải nặng và độ cứng khung không đủ dễ gây mài mòn lệch tải, bong tróc do rỗ hoặc gãy răng. Cần dùng máy phân tích phổ rung định kỳ đo cường độ rung tại gối trục vào và ra, kịp thời hiệu chỉnh độ đồng tâm giữa trục động cơ và trục hộp giảm tốc.
3. Khớp nối thủy lực và khớp nối bị mất hiệu lực truyền động
- Không truyền được mô men định mức khi đầy tải: lượng chất lỏng làm việc (dầu thủy lực chống mài mòn đặc chủng hoặc môi chất nước) trong khoang làm việc không đủ, phải nạp chất lỏng nghiêm ngặt trong phạm vi tỷ lệ nạp của nhà sản xuất, nghiêm cấm nạp thừa hoặc thiếu;
- Nút chảy dễ chảy và phun chất lỏng thường xuyên: việc khớp nối phun chất lỏng là hành động bảo vệ quá nhiệt khi băng tải bị quá tải nghiêm trọng, bị chèn quá lâu hoặc khởi động quá nhiều lần. Sau khi xảy ra phun chất lỏng, phải điều tra đầy đủ nguyên nhân gốc rễ gây kẹt hoặc quá tải trên tuyến, nghiêm cấm tùy tiện dùng bu lông đặc thông thường thay thế nút chảy tiêu chuẩn;
- Mất cân bằng tải khi dẫn động hai hoặc nhiều động cơ: khi hai động cơ cùng dẫn động một tang hoặc tang trước và tang sau, nếu lượng nạp của khớp nối hoặc đặc tính cơ của động cơ có sai lệch nhỏ, một động cơ sẽ quá tải và nóng lên còn động cơ kia lại non tải. Trong quá trình vận hành phải giám sát dòng điện thời gian thực của hai động cơ và tinh chỉnh lượng nạp của khớp nối để cân bằng mô men.
V. Mối nguy dễ bị bỏ qua: Hiện tượng "trôi băng" mất kiểm soát tốc độ của băng tải vận chuyển xuống dốc
Trên các tuyến vận chuyển than có góc nghiêng lớn và vận chuyển xuống dưới (như lò chợ dốc xuống của khu khai thác, hành lang cầu dốc xuống trên sườn núi), tồn tại một điều kiện vận hành đặc biệt có sức phá hoại cực lớn — hiện tượng "trôi băng" (Conveyor Runaway).
1. Nguyên lý động lực học của hiện tượng trôi băng
Khi vật liệu được vận chuyển xuống dưới, thành phần trọng lực trượt xuống của vật liệu và của bản thân băng tải cùng chiều với hướng chạy. Khi lực trượt xuống lớn hơn lực cản vận hành, vật liệu sinh công lên hệ dẫn động, lúc này động cơ ở trạng thái hãm tái sinh (Regenerative Braking).
Nếu nhiều máy cấp than phía trên đồng thời cấp liệu một cách mất trật tự, khiến tải trọng vận chuyển xuống tức thời vượt nghiêm trọng khả năng chịu tải định mức, mô men kéo do trọng lực trượt xuống sẽ nhanh chóng vượt quá mô men hãm tối đa cho phép của động cơ. Lúc này hệ thống điện xảy ra nhảy bảo vệ quá dòng và cắt mạch, nếu phanh cơ khí có mô men hãm không đủ hoặc phản ứng chậm, băng sẽ dưới tác dụng của gia tốc trọng trường tăng tốc mất kiểm soát theo chiều ngược hoặc chiều thuận như ngựa bất kham, hình thành hiện tượng "trôi băng".
2. Hậu quả tàn khốc của sự cố trôi băng và biện pháp phòng vệ kỹ thuật
Một khi xảy ra trôi băng, lực ly tâm và lực căng động khổng lồ sinh ra do vận hành quá tốc sẽ phá hủy hệ thống cơ khí trong vài giây: băng bị đứt và văng ra, hộp giảm tốc gãy răng và nổ vỡ, động cơ quá tốc và cháy, phanh đĩa thủy lực nứt do nhiệt độ cao và mất tác dụng, hàng trăm con lăn văng ra và rơi xuống, một lượng lớn than nguyên khai tràn ra nhấn chìm toàn bộ đường lò.
Để phòng ngừa trôi băng khi vận chuyển xuống dốc, phải xây dựng bảo vệ hãm bằng phần cứng đáng tin cậy:
- Nghiêm cấm tùy tiện nâng tần suất cấp liệu của máy cấp than, loại bỏ hoàn toàn mọi vận hành xuống dốc quá tải;
- Phải trang bị hệ thống hãm mềm điều khiển được kiểu tỷ lệ điện - thủy lực hoặc phanh đĩa kiểu thường đóng thủy lực tải nặng có độ tin cậy cao, bảo đảm khi mất điện và dừng máy có thể giảm tốc và khóa theo gia tốc giảm tốc êm ái;
- Dọc tuyến phải trang bị bộ phát hiện quá tốc kiểu ly tâm độc lập và công tắc quá tốc - mất tốc, ngay khi tốc độ băng vượt 110% đến 115% tốc độ định mức, lập tức kích hoạt mạch an toàn phần cứng để thực hiện hãm khẩn cấp bằng cơ khí.
VI. Quy trình quản lý dài hạn công tác vận hành - bảo dưỡng cơ điện tại hiện trường và khẩu quyết kiểm tra nhanh
Nhằm nâng cao hệ số sẵn sàng của thiết bị trên tuyến vận chuyển than và giảm sự cố đột xuất, đội ngũ cơ điện tại hiện trường cần thể chế hóa kinh nghiệm xử lý sự cố thành danh mục kiểm tra tuần tra được chuẩn hóa:
1. Khẩu quyết kiểm tra "vàng"
- Trước hết xem vị trí và quy luật lệch băng, sau đó kiểm tra lực căng và than bám;
- Rách băng phải kiểm tra kỹ điểm rơi liệu và sắt vụn, sự cố dẫn động thì đo dầu, điện và trục;
- Vận chuyển xuống dốc then chốt là hãm và chống quá tốc, làm sạch tốt thì mọi việc đều ổn.
2. Tuần tra hàng ngày của tổ ca và tiêu chí bảo trì dài hạn
- Kiểm tra tĩnh trước ca: kiểm tra dấu căn chỉnh đường tâm ở đầu và đuôi, đối chiếu tình trạng siết chặt bu lông giá đỡ con lăn, làm sạch các khối bùn than cứng cục bộ trên bề mặt tang dẫn động và con lăn nhánh hồi;
- Quan sát động khi đầy tải: khi băng tải vận hành đầy tải, đi tuần dọc tuyến để quan sát biên độ dao động của băng ở nhánh chịu tải và nhánh hồi; quan sát xem vật liệu trong máng rơi liệu có ở trạng thái dòng chảy giữa dòng hay không, loại bỏ tình trạng rơi liệu lệch một bên;
- Bảo đảm toàn chu kỳ cho hệ thống làm sạch: hằng ngày kiểm tra độ áp sát và lượng dự trữ mài mòn của lưỡi cạo polyurethane cấp một và lưỡi cạo hợp kim cấp hai ở phần đầu, bảo đảm mặt dưới của băng nhánh hồi ở trạng thái sạch và khô, không có than mịn bám dính;
- Kiểm chứng tác động của thiết bị bảo vệ an toàn: hằng tháng tiến hành nghiêm ngặt thử nghiệm gạt và kéo bằng tay tại hiện trường đối với công tắc lệch băng hai cấp, công tắc dây kéo hai chiều, bộ phát hiện trượt và thiết bị cảm ứng chống rách dọc tuyến, bảo đảm tín hiệu cảnh báo và nhảy cắt gửi về phòng điều khiển trung tâm đạt 100% độ nhạy và độ tin cậy.
Thông qua việc nắm bắt hệ thống cơ chế hình học của lệch băng, cân bằng cơ học ma sát của hiện tượng trượt, việc triệt tiêu năng lượng phía đầu nguồn của rách băng và kiểm soát nghiêm ngặt điều kiện hãm khi vận chuyển xuống dốc, doanh nghiệp có thể chuyển hẳn từ "chữa cháy sau khi xảy ra" sang "phòng ngừa trước khi xảy ra", từ đó củng cố toàn diện tuyến phòng thủ an toàn bản chất về cơ điện cho tuyến vận chuyển than vật liệu rời.