
В таких отраслях тяжелой промышленности, как подземная добыча и обогащение угля, дробление и обогащение руд металлов, магистральные линии подачи угля тепловых электростанций, производство цементного клинкера, а также перевалка массовых навалочных грузов в портах, ленточный конвейер является главной «артерией», обеспечивающей непрерывность работы всей производственной системы. В составе крупных транспортных установок высокопрочные конвейерные ленты повышенной прочности (будь то трудновоспламеняющиеся ленты со стальным тросовым каркасом или тяжелые ленты с полимерным многослойным тканевым каркасом) не только воспринимают колоссальные нагрузки от руды и рядового угля и полное тяговое усилие всей линии, но и по стоимости активов обычно составляют от 30 % до 50 % общих первоначальных капитальных вложений в оборудование всего конвейера.
В повседневных условиях эксплуатации механические повреждения конвейерной ленты делятся главным образом на две большие категории: поперечный порыв (Transverse Tear) и продольный порыв (Longitudinal Tear). Поперечный порыв в большинстве случаев вызван усталостным разрушением стального тросового каркаса внутри ленты, разрывом при высоких растягивающих напряжениях или расслоением и отклеиванием вулканизированного стыка; как правило, он относится к проблемам деградации качества самой ленты или длительной усталости при знакопеременном изгибе и в реальной эксплуатации проявляется в виде постепенного ухудшения, что затрудняет динамическое предотвращение в момент внезапного события.
Однако физический механизм разрушения при продольном порыве совершенно иной: в процессе производства высокотвердые посторонние включения или острые инородные предметы мгновенно вонзаются в конвейерную ленту и сдавливают её; когда прокалывающее усилие достигает локального предела несущей способности и сопротивления разрыву ленты и превышает его, лента пробивается насквозь. Ещё более губительно то, что если пронзивший тело ленты острый предмет намертво заклинивается рамой, поперечной балкой или роликом, лента, движущаяся с высокой скоростью, под мощным тяговым усилием двигателя насильно протаскивается относительно него, и проколотое отверстие мгновенно растягивается и увеличивается в продольном направлении — всего за несколько десятков секунд или минут сотни и даже тысячи метров дорогостоящей конвейерной ленты могут быть полностью разрезаны и буквально «вспороты». Если на месте неисправность обнаружена своевременно и систему удаётся мгновенно заблокировать и остановить, потери ещё можно ограничить; если же её не заметить вовремя, вся главная транспортная линия погрузится в парализованный простой на несколько дней, что принесёт неизмеримые и огромные прямые экономические потери.
I. Основные места возникновения продольных порывов и механизм эволюции прокалывающих нагрузок
Статистика на месте эксплуатации показывает, что более 85 % аварий с продольным порывом конвейерной ленты сосредоточено в хвостовой приёмной части и в точках перегрузки ленточного конвейера. То, что именно эта пространственная зона становится зоной высокой частоты катастрофических порывов, определяется одновременно суровыми условиями ударной загрузки и конструктивными ограничениями:
1. Материал с большой высоты падения в точке загрузки, содержащий острые посторонние предметы
В процессах добычи, взрывных работ и крупного дробления в поток руды или рядового угля очень легко попадают не относящиеся к материалу примеси (например, отломанные от дробилки плиты молотков из высокомарганцевой стали, твердосплавные резцы очистного комбайна, металлические анкеры крепи горных выработок, обломки двутавровых балок, брошенная проволочная сетка и крупная порода с твердыми острыми кромками). Перегрузочные течки обычно имеют перепад высоты от 3 до 10 метров; вместе с огромным ускорением свободного падения эти посторонние предметы с острыми кромками в момент удара о рабочую поверхность конвейерной ленты создают чрезвычайно высокое контактное давление и касательные напряжения и очень легко пробивают верхнюю обкладку ленты непосредственно в момент контакта.
2. Непрерывная цепочка «поджатия — сдвигового царапания», формируемая заклиниванием постороннего предмета
После того как острый посторонний предмет падает и пронзает тело ленты, его выступающий нижний конец очень легко застревает в зазорах между нижними поперечными балками точки загрузки, стойками амортизирующих роликов, нижней кромкой бокового ограждения направляющей течки или опорой направляющего отбойного фартука. Поскольку лента в приёмной части воспринимает вес материала по всему поперечному сечению, заклиненный посторонний предмет под непрерывным давлением потока материала создаёт эффект самоблокировки и заклинивается всё сильнее, а вертикальное усилие поджатия и поперечное сопротивление сдвигу, которые он передаёт на внутренний каркас ленты, возрастают в геометрической прогрессии. Поскольку конвейерная лента принудительно движется вперёд с высокой скоростью 2,5–5,0 м/с, намертво застрявшая острая режущая кромка действует как неподвижный острый токарный резец, мгновенно пробивает нижнюю обкладку и вспарывает всю ленту в продольном направлении.
II. Системный разбор семи типичных причин возникновения продольного порыва конвейерной ленты
Помимо доминирующей причины — проникновения острых посторонних предметов в приёмной точке, в сложных промышленных условиях глубинные причины, вызывающие продольный порыв, включают также следующие семь типичных электромеханических и технологических дефектов:
1. Заклинивание сверхтвердых металлических и посторонних включений в транспортируемом материале
Пропущенные при контроле крупные длинномерные металлические конструкции (например, сверхдлинные анкеры, стыки рельсов) в процессе добычи и обогащения переворачиваются и встают вертикально внутри перегрузочной течки, входят в ленту в вертикальном положении, а их нижний конец упирается в нижнюю поперечную балку, вызывая необратимый насильственный разрыв.
2. Неправильный монтаж или регулировка вспомогательного оборудования ленточного конвейера
Если крепежные болты износостойких футеровочных плит внутренней стенки перегрузочной течки, противовысыпных фартуков направляющей течки и различных очистителей не затянуты с требуемым моментом, при длительной вибрации они легко устают и ослабляются. Отогнутые кромки и углы твердых металлических футеровок или оторвавшийся металлический кронштейн очистителя оказываются направленными прямо на рабочую поверхность ленты и становятся искусственно созданным «скребком-ножом».
3. Несовершенство конструкции приёмного узла самого ленточного конвейера
Если традиционная точка загрузки имеет слишком большой перепад, вертикальный прямой канал падения материала, не оснащена направляющими и замедляющими отбойными щитами, а также механизмом классификации и распределения крупного и мелкого материала, крупные куски материала будут наносить вертикальные удары по поверхности ленты, что приведет к прямому разрыву локального резинового каркасного слоя под действием сосредоточенного импульса.
4. Сильное забивание перегрузочной течки и обратное поджатие задержанного материала
Когда течка из-за влажности образует свод или из-за отключения нижерасположенной ленты полностью забивается, непрерывно поступающий материал быстро накапливается и уплотняется внутри закрытой течки. Накопленные твердые куски поджимаются в обратном направлении вплоть до пространства между разгрузочным барабаном головной части и конвейерной лентой; материал разрушается под сдавливающим и размалывающим действием барабана, пробивает тело ленты и вызывает порыв по всему поперечному сечению.
5. Серьезное повреждение или сход промежуточных поддерживающих роликов с порезами
При длительной высокой нагрузке подшипники амортизирующих или несущих роликов заклинивают, и высокоскоростное трение приводит к тому, что обечайка ролика протирается и стачивается лентой, образуя чрезвычайно острую тонкую кромку; либо деформация фиксирующего паза ролика приводит к выпадению оси ролика между стойками роликоопор, и отогнутый металлический конец оси непосредственно пробивает обратную сторону работающей конвейерной ленты.
6. Зажатие материала в обратной ветви у разгрузочного барабана головной части
При неполной разгрузке материала прилипшая к нерабочей поверхности ленты высокотвердая мелкая руда или дробленый железосодержащий шлак вместе с обратной ветвью попадает в отклоняющий или натяжной барабан головной части. Крупные примеси втягиваются и жестко раздавливаются между барабаном и лентой, и под действием чрезвычайно высоких сосредоточенных растягивающих напряжений пробивают каркас ленты насквозь.
7. Отказ ключевых защитных элементов и неконтролируемое развитие схода ленты
Если установленные вдоль линии двусторонние тросовые выключатели и двухступенчатые выключатели схода ленты не срабатывают из-за заклинивания корродированным угольным шламом, то при крайне сильном сходе ленты край ленты сильно прижимается и трется о неподвижные стальные стойки конструкции, резина края отслаивается, обнажая внутренние стальные тросы. Как только свободные концы стальных тросов зацепляются за уголок или болты вдоль линии, растягивающее усилие быстро разрывает ленту в продольном направлении внутрь сердечника.
III. Физико-механическая система предотвращения продольных порывов конвейерной ленты (защита до события)
Подлинная функциональная безопасность должна основываться на принципе «в первую очередь устранение коренной причины, приоритет предотвращения», устраняя механические условия возникновения порыва за счёт системной технической модернизации источника подачи материала, канала поглощения энергии и конструкции самой конвейерной ленты:
1. Контроль в источнике и многоступенчатое предварительное удаление металлических посторонних предметов
- Отсев крупных кусков и демпфирующее буферное устройство: над разгрузочным концом добычи и над перегрузочными течками всех уровней устанавливают тяжелые колосниковые и стержневые грохоты для задержания сверхкрупной породы; внутри течки монтируют демпфирующую завесу из цепей, изменяющую положение длинномерных посторонних предметов при падении так, чтобы до попадания на ленту «вертикальный удар» превратился в «плоское скольжение»;
- Мощное электромагнитное железоудаление с блокировкой полнометаллодетекцией: на входной магистрали последовательно устанавливают саморазгружающийся сверхмощный электромагнитный железоотделитель и высокочувствительный металлодетектор; при обнаружении немагнитного металлического предмета система заранее подает сигнал тревоги и приводит в действие обводную заслонку для отвода примесей, полностью исключая попадание опасного металлолома в точку перегрузки.
2. Гибкая реконструкция конструкции конвейера: полная замена амортизирующих роликов тяжелой амортизирующей постелью
Между резиновыми амортизирующими роликами, применяемыми в традиционной приёмной части, неизбежно остаются конструктивные зазоры от 100 до 200 мм. Как только острый посторонний предмет пробивает ленту, он всё глубже погружается в подвешенный зазор между роликами и в итоге заклинивается на поперечной балке роликоопоры.
- Конструктивный механизм: приёмный участок полностью реконструируют тяжелой амортизирующей постелью. Постель состоит из плотно уложенных в ряд композитных опорных полос со слоем гладкого сверхвысокомолекулярного полиэтилена (UHMWPE) и слоем высокоэластичной натуральной энергопоглощающей резины, обеспечивая по всей длине зоны загрузки ровную и непрерывную «площадочную эластичную опору»;
- Эффект защиты от порыва: полностью устраняются физические провалы между роликами, а крайне низкий коэффициент трения UHMWPE не позволяет проникшему постороннему предмету образовать точку заклинивания — он скользит вместе с лентой в направлении её движения; высокоэластичная резина поглощает и рассеивает более 80 % кинетической энергии вертикального удара, предотвращая пробивание каркаса ленты.
3. Выбор технологий конвейерных лент с внутренней безопасностью: стойких к разрыву и самоконтролируемых
- Конвейерная лента с поперечным усилением против разрыва: над обычным продольным стальным тросовым каркасом или с обеих его сторон вводят высокопрочный поперечный усиливающий слой (например, поперечные высоковязкие синтетические тросовые корды или прорезиненную арамидную противорывную сетку), повышая поперечную прочность на сдвиг при разрыве в 3–5 и более раз;
- Конвейерная лента со встроенными замкнутыми индукционными петлями: в процессе вулканизации ленты на заданных интервалах (например, каждые 50–100 метров) внутрь тела ленты вулканизируют датчики в виде замкнутых петель высокочастотной электромагнитной индукции. На раме конвейера напротив них устанавливают высокочастотные возбуждающие и приёмные считывающие головки. При нормальной работе ленты целые петли проходят мимо и создают периодические замкнутые импульсы; как только лента продольно разрезается посторонним предметом, встроенные петли механически разрываются, считывающее устройство мгновенно теряет импульсный сигнал, главная система управления определяет возникновение порыва и немедленно выполняет аварийную остановку.
Система предотвращения и обнаружения порыва ленты
IV. Система онлайн-обнаружения порывов конвейерной ленты (миллисекундная блокировка в момент события)
Даже при самой строгой защите в источнике невозможно на 100 % исключить случайное проникновение экстремальных посторонних предметов. Установка высоконадёжных устройств онлайн-обнаружения порыва позволяет мгновенно зафиксировать сигнал срабатывания в первые же метры после прокола ленты и немедленно затормозить, ограничив катастрофический порыв по всей длине линии очень малым контролируемым участком:
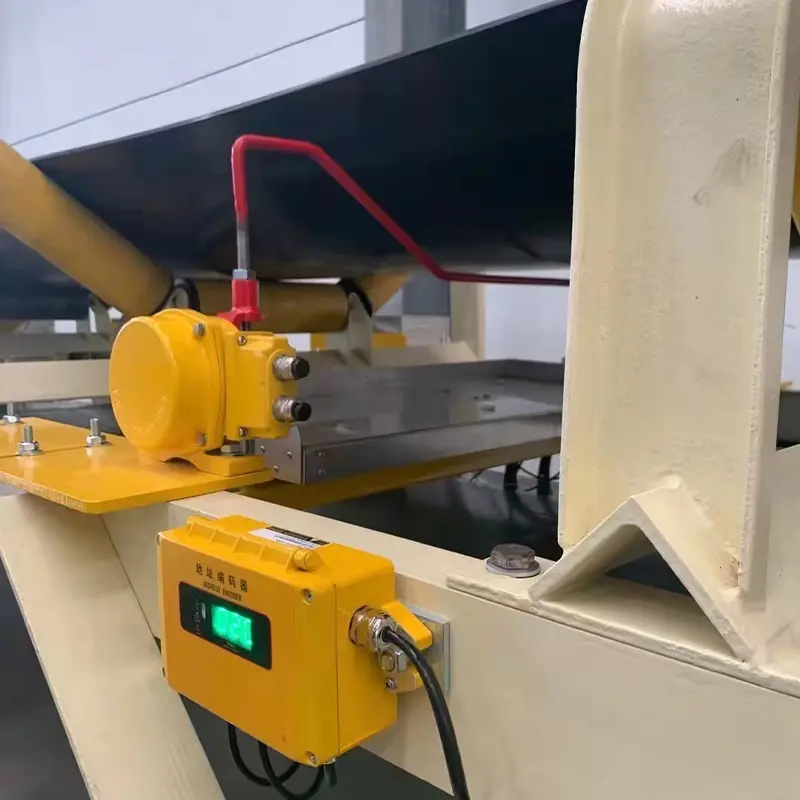
1. Тросовое устройство обнаружения продольного порыва (высокочувствительное механическое силовое сенсорное устройство)
- Место установки: на нижней поверхности грузовой ветви ленты в 2–5 метрах непосредственно за точкой загрузки материала, между двумя комплектами поддерживающих роликов.
- Принцип работы: под нижней поверхностью ленты в поперечном направлении натягивают один или несколько усталостно-стойких стальных канатов, концы которых соединены с высокоточными взрывозащищёнными микровыключателями. Когда нижний конец постороннего предмета, пробившего ленту, выступает из-под ленты, движущийся вместе с лентой предмет непосредственно давит на поперечный стальной канат или скребёт по нему.
- Реакция срабатывания: при малейшем смещении каната вниз (или скачке натяжения) он мгновенно преодолевает сопротивление внутренней пружины и приводит микровыключатель в действие, который мгновенно выдаёт жёсткий контактный сигнал остановки и в течение 0,1 секунды отключает питание главного двигателя.
2. Устройства обнаружения порыва со скользящей вогнутой площадкой и маятникового типа
- Детектор со скользящей вогнутой площадкой: применяется криволинейная площадка, полностью повторяющая профиль нижней части желобчатой конвейерной ленты и плавающе опирающаяся на направляющие скольжения и возвратные пружины момента. Пробивший ленту посторонний предмет касается поверхности площадки, толкает её и вызывает смещение, которое приводит в действие путевой выключатель и отключает цепь; площадь восприятия усилия большая, стойкость к ударному воздействию пыли высокая;
- Маятниковый детектор: подвешивается лёгкая износостойкая гибкая отклоняющаяся заслонка; пробивающий посторонний предмет или падающая полоса разорванной ленты толкает и трёт заслонку, вызывая угловое отклонение, и при достижении угла 15°–25° контакт замыкается и происходит отключение; сопротивление срабатыванию крайне малое, чувствительность высокая.
3. Приёмный лоток с силовым датчиком разрыва/просыпи материала
Используя то свойство, что при сквозном продольном порыве ленты транспортируемый материал неизбежно быстро просыпается вниз через щель, под роликоопорами в задней части зоны загрузки дополнительно устанавливают приёмный лоток с датчиком усилия и гравитационным датчиком. Когда локальное растрескивание вызывает непрерывное накопление просыпи, изменение гравитационного момента на лотке вызывает аварийный сигнал и остановку, что позволяет точно зафиксировать небольшие медленно развивающиеся порывы на ранней стадии.
4. Машинное зрение и AI-обход дефектов кромок по изображению
На чистом участке обратной ветви конвейерной ленты устанавливают пыле- и взрывозащищённые высокоскоростные линейные камеры и специальные лазерные структурированные источники света, а с помощью AI-алгоритмов периферийных вычислений в реальном времени сканируют и анализируют текстуру нижней поверхности ленты. Миллисекундное количественное распознавание поверхностных мелких царапин, локальных отверстий и рваных кромок обеспечивает круглосуточную раннюю диагностику состояния без механического контакта.
V. Матрица сравнения параметров и характеристик ключевых технических узлов системы защиты от порывов
В таблице ниже систематизированы технические параметры и область применения основных узлов предотвращения и обнаружения порывов, используемых в промышленной транспортировке сыпучих материалов:
| Категория системного узла | Основной принцип работы | Ключевые технические характеристики и время срабатывания | Оптимальное место установки | Типичные условия и применимые среды |
|---|---|---|---|---|
| Узел тяжелой амортизирующей постели | Высокоэластичная резина + скользящие полосы из сверхвысокомолекулярного полиэтилена, непрерывная упругая опора | Устраняет мертвые зоны заклинивания в зазорах роликов, поглощает 80 % энергии вертикального удара | Приёмный участок, на который материал попадает непосредственно из точек загрузки перегрузочных течек всех уровней | Приёмные зоны с большим перепадом для металлической руды, добычи твердых пород и крупного рядового угля |
| Система демпфирующего перехвата посторонних предметов | Прочесывание тяжелой подвесной демпфирующей цепной завесой + мощное железоудаление и металлодетекция | Изменяет положение посторонних предметов при падении, заставляя их ложиться плашмя и скользить, заранее удаляя металлические предметы | Внутренний канал перегрузочной течки и вышерасположенная подающая конвейерная лента | Магистральные линии крупных горных предприятий, склонные к переносу анкеров, уголков, резцов и другого металлолома |
| Тросовый детектор порыва | Пробивший ленту предмет давит на поперечный стальной канат, скачок натяжения приводит в действие микровыключатель | Чисто механическое силовое срабатывание, время реакции < 0,1 с, нечувствительность к пыли | Под грузовой ветвью ленты в пределах 2–5 м за приёмной точкой | Магистральные линии транспортировки угля и руды с сильной запыленностью, высокой влажностью и нагревом, сильной вибрацией |
| Детектор со скользящей вогнутой площадкой | Желобчатая криволинейная площадка подталкивается пробившим предметом и смещается по направляющим | Большая площадь восприятия усилия, эффективное распознавание наклонно выступающих острых предметов под любым углом | Между первыми несущими роликами сразу за выходом приёмной амортизирующей постели | Крупные тяжелонагруженные конвейеры с частым крупнокусковым материалом и большой шириной ленты (B ≥ 1200 мм) |
| Лента со встроенными петлями самоконтроля | В ленту вулканизированы высокочастотные замкнутые индукционные петли; при разрыве петли импульс прекращается | Бесконтактное электромагнитное обнаружение, точность позиционирования до шага установки петель (50–100 м) | Несколько высокочастотных возбуждающих и приёмных устройств вдоль линии, охватывающих всю длину | Длинные магистральные конвейеры на поверхности и мощные конвейеры главных наклонных стволов шахт |
| Узел оптического AI-обнаружения порыва | Высокоскоростная промышленная линейная камера + лазерное структурированное освещение + глубокое обучение признаков | Количественная оценка мелких царапин, пор и расслоений в реальном времени, без механического износа | Чистый прямой участок обратной ветви ленты и видимая зона на выходе приводного барабана | Автоматизированные трубчатые конвейеры или магистрали с высокой скоростью ленты (≥ 3,15 м/с) и без обслуживающего персонала |
VI. Регламенты стандартизированного монтажа на месте и принципы долгосрочного замкнутого управления
Чтобы вся система предотвращения и обнаружения порывов круглый год оставалась в состоянии 100 % чувствительного срабатывания и нулевых ложных тревог, реализация инженерных работ на месте и управление техническим обслуживанием должны строго соблюдать следующие регламенты:
1. Высокоточная регулировка зазора между тросом и приёмным лотком
- Физический зазор между стальным канатом тросового детектора порыва и нижней поверхностью ненагруженной конвейерной ленты должен быть точно отрегулирован: в стандартных условиях он обычно поддерживается в пределах от 20 до 30 мм. При слишком большом зазоре мелкий острый предмет с недостаточной длиной выступания после прокола не сможет коснуться датчика; при слишком малом зазоре нормальный провис и вибрация ленты в условиях большой нагрузки и высокой производительности легко приводят к частым ложным остановкам;
- Зазор сопряжения между амортизирующей постелью и фартуками направляющей течки должен быть ровным и симметричным; категорически недопустимо образование обратного клиновидного мертвого угла «широкий спереди, узкий сзади», чтобы предотвратить выдавливание щебня в угол между фартуками и нанесение искусственных царапин.
2. Миллисекундный контур аварийного торможения с жёсткой электрической блокировкой
Высоконадежные нормально закрытые (NC) жёсткие контакты, выдаваемые датчиками обнаружения порыва, должны быть физически жёстко включены последовательно в цепь высоковольтного вакуумного контактора главного двигателя (или в контур безопасного аварийного останова ESTOP главного преобразователя частоты); категорически запрещается передавать их только как программный сигнал на опрос ПЛК.
- Срабатывание контакта принудительно отключает питание главного двигателя в течение 0,1 секунды и одновременно с этим приводит в действие тяжелые механические гидравлические дисковые тормоза для экстренного механического затормаживания;
- Система управления с наносекундной блокировкой останавливает вышерасположенный питатель и подающую ленту, полностью исключая инерционное выбегание системы и удерживая длину порыва в пределах первых нескольких метров.
3. Долгосрочное замкнутое управление «проверка по нарядам + калибровка и обслуживание»
- Регламент регулярных проверок по нарядам: для быстроизнашиваемых и склонных к выпадению элементов — износостойких футеровок течки, крепежных болтов скребков очистителей и подшипников амортизирующих роликов — создают обязательный журнал регулярного осмотра по нарядам и затяжки моментов, устраняя скрытые дефекты отрыва сварных швов и ослабления до того, как они приведут к падению деталей;
- Еженедельная проверка ручным воздействием: в еженедельное окно планового остановочного ремонта специальный инженер по безопасности обязан вручную поочередно нажать каждую тягу тросового детектора и сдвинуть каждый ползун вогнутой площадки, практически проверив, что сигнал аварийной остановки в диспетчерской и контур высоковольтного отключения срабатывают на 100 % чувствительно, полностью исключая отказ контактов выключателей из-за затвердевшего влажного угольного шлама.
Благодаря прочесыванию материала в источнике, гибкому поглощению энергии тяжелой амортизирующей постелью в точке загрузки и точному размещению многомерных силовых и оптических датчиков снизу, ленточный конвейер способен построить рубеж функциональной безопасности без слепых зон и полностью решить эту чрезвычайно опасную отраслевую проблему продольных порывов.