
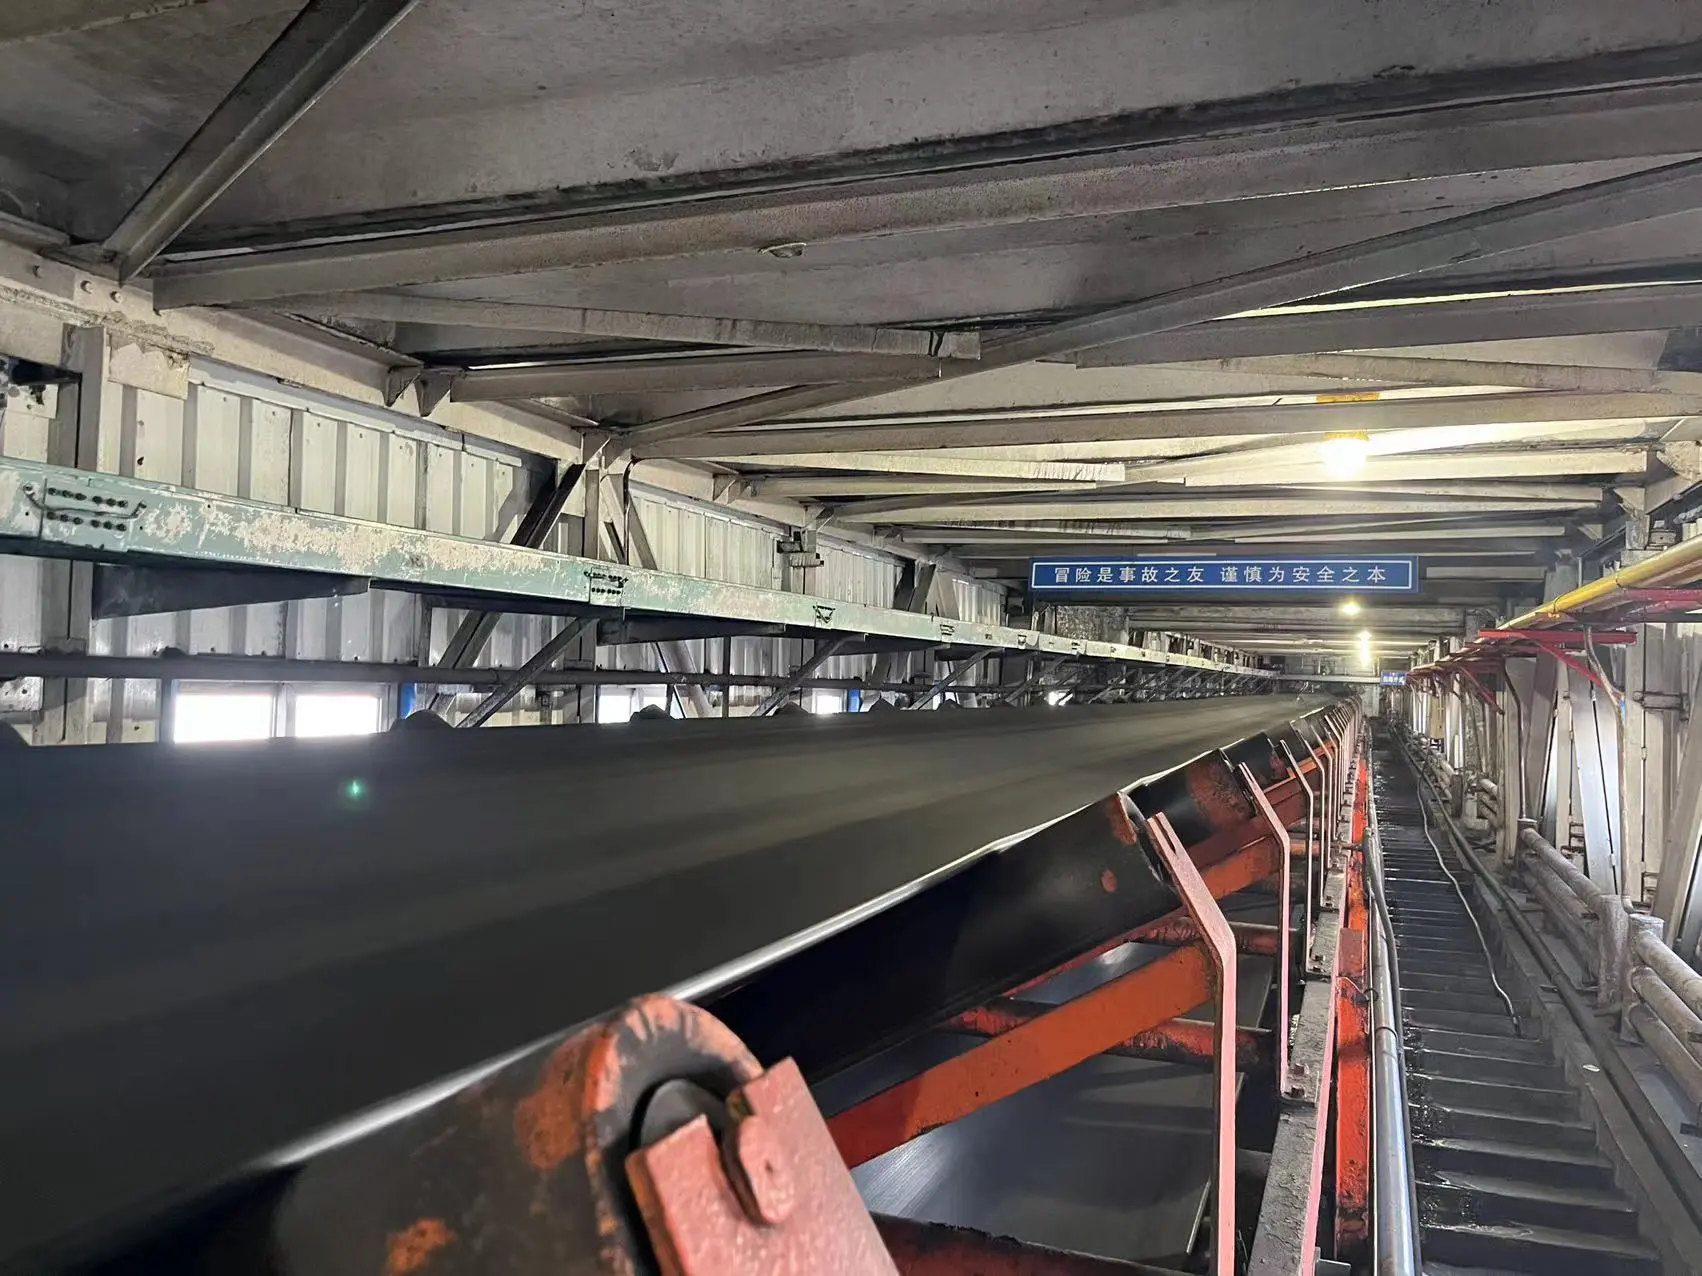
На углеподающих эстакадах тепловых электростанций, в подземных очистных забоях и обогатительных фабриках угольных шахт, в угольных перевалочных портах, а также на коксохимических и металлургических предприятиях ленточные конвейеры являются ключевым оборудованием, обеспечивающим непрерывную транспортировку больших объёмов угля. Однако условия углеподачи, как правило, сопровождаются высокой влажностью, слипанием угольного шлама, пылением и частыми ударами кускового угля и породы — режим работы чрезвычайно жёсткий. В процессе непрерывной работы под высокой нагрузкой ленточные конвейеры крайне подвержены различным электромеханическим и конструктивным отказам.
Статистические данные показывают, что среди всех простоев оборудования на трактах углеподачи сход (сбегание) ленты по частоте неизменно занимает первое место, за ним следуют пробуксовка привода, продольный порыв и обрыв ленты, просыпание материала по трассе, отказы приводных устройств и «разгон» (потеря управляемости) при работе на крутонаклонных участках вниз. Сход ленты стал главным предметом внимания всей линии потому, что это не только самостоятельная неисправность нарушения движения, но и «первопричина», провоцирующая просыпание материала, задиры кромок ленты, разрушение роликов и даже тяжёлые разрывы ленты. При сильном сходе кромка ленты интенсивно трётся и защемляется о неподвижную раму, растягивающее напряжение с одной стороны быстро превышает пределы поперечной и продольной несущей способности, что в одно мгновение легко вызывает катастрофический разрыв или обрыв ленты.
Чтобы повысить уровень безопасной эксплуатации системы углеподачи и сократить потери от незапланированных простоев, служба эксплуатации оборудования и линейный технический персонал обязаны смотреть сквозь внешние признаки и, исходя из принципов механики и реальных условий работы, системно осваивать коренные причины типовых отказов и научно обоснованные меры их устранения.
I. Сход ленты: самый частый ключевой отказ, наиболее подверженный ошибочным подходам
При устранении схода ленты на месте привычным действием многих ремонтников является бездумная установка дополнительных или массовая замена самоцентрирующихся роликов (центрирующих роликоопор). Однако производственный опыт показывает, что причина многих сходов вовсе не в центрирующей способности роликов. Если при неустранённых погрешностях монтажа основания или несимметричной загрузке материала бездумно добавлять центрирующие ролики, то не только не удастся полностью устранить сход, но и лента в движении начнёт совершать периодические волнообразные поперечные биения и раскачивание, что усилит износ и породит новые проблемы.
1. Двумерная точная локализация коренных причин схода
При поиске причин схода рекомендуется вести перекрёстную проверку по двум измерениям: «место возникновения» и «закономерность движения»:
| Классификационное измерение | Конкретное проявление неисправности | Типичные коренные причины и направление проверки |
|---|---|---|
| По месту вдоль трассы | Сход на грузовой ветви (зона верхних роликоопор) | Несимметричная загрузка в точке выгрузки перегрузочного жёлоба, несоответствие горизонтальности рамы, неперпендикулярность вулканизированного или механического стыка ленты |
| По месту вдоль трассы | Сход на холостой ветви (зона нижних роликоопор) | Отказ очистителей головной части и холостой ветви, сильное налипание мокрого угля в виде корки на поверхности нижних роликов или отклоняющего барабана |
| По месту вдоль трассы | Локальный сход (постоянно на одном определённом участке) | Заклинивание и выработка подшипников роликов на этом участке, сильный перекос кронштейнов роликоопор, выпадение ролика или просадка рамы на этом участке |
| По закономерности движения | Сход в фиксированном месте (независимо от циклов вращения ленты) | Погрешность монтажа основания, неперпендикулярность оси роликоопоры в этом месте к осевой линии ленты, местная механическая деформация рамы |
| По закономерности движения | «Блуждающий» сход, следующий за циклом оборота ленты | Неравномерное распределение массы самой ленты, превышение допустимой змеевидной кривизны ленты, косой (непрямоугольный) рез при стыковке ленты |
2. Механические правила исправления погрешностей монтажа и геометрии
Точность монтажа рамы конвейера напрямую определяет характер движения ленты. Непараллельность осей головного приводного барабана и хвостового отклоняющего барабана, несовпадение осевых линий рамы по всей длине трассы, а также различие коэффициентов трения поверхности роликов после длительной работы под тяжёлой нагрузкой и неравномерный износ диаметров осей — всё это приводит к дисбалансу сил сопротивления тяге с двух сторон ленты.
При регулировке схода, вызванного погрешностью установки подшипниковых корпусов барабанов, необходимо строго соблюдать принцип центрирования «в какую сторону ушла лента — ту сторону и регулируем»:
- Если у головного барабана лента смещается к подшипниковому корпусу A, следует немного сместить корпус A в направлении движения ленты либо немного сместить противоположный корпус B в обратном направлении, чтобы ось барабана создавала на ленту корректирующее сжимающее усилие;
- При локальном сходе из-за перекоса роликоопор соблюдают правило «регулировать сзади, а не спереди»: роликоопоры, расположенные позади зоны схода, немного поднимают в направлении движения ленты.
3. Цепной разрушительный эффект схода ленты
Необходимо опасаться цепных разрушений, вызываемых сходом ленты: слабый сход приводит к пересыпанию рядового угля через ограждающий фартук, вызывает сильное скопление угля и пыли в галереях, резко увеличивает трудоёмкость ручной уборки и риск взрыва пыли; при сильном сходе кромка быстро движущейся ленты жёстко прижимается к раме из угловой стали и интенсивно трётся, в результате чего кромочная резина быстро истирается и отрывается, а внутренние слои капроновой или полиэфирной ткани либо сердечник из стальных тросов обнажаются и корродируют. В состоянии резкого падения прочности на разрыв при ударе крупных кусков угля или породы очень легко происходит задир кромки и разрыв ленты, что приводит к полной остановке производства на всей линии. Кроме того, поперечная сила несимметричной нагрузки, возникающая при сходе, передаётся на концы валов барабанов и роликов, провоцируя осевое смещение барабана и раннее усталостное растрескивание подшипников роликов.
II. Пробуксовка привода: механика недостаточного момента трения и обрастания угольным шламом
Конвейер передаёт мощность за счёт силы трения между приводным барабаном и лентой. Согласно классической теории фрикционной тяги Эйлера, максимальное окружное усилие, передаваемое барабаном, зависит от предварительного натяжения ленты в точке её встречи с барабаном, угла обхвата и коэффициента трения покоя между ними.
1. Типичные причины пробуксовки
Ключевые причины пробуксовки на трактах углеподачи сосредоточены в трёх пунктах:
- Крайне недостаточное предварительное натяжение ленты: ход натяжного устройства выбран полностью, груз натяжной тележки упал или произошла утечка давления в гидравлической натяжной системе, что приводит к ослаблению ленты;
- Износ обкладки барабана и резкое падение коэффициента трения: ромбический или шевронный рисунок обкладки на поверхности барабана стёрт, либо применён гладкий металлический барабан без обкладки с низким коэффициентом трения;
- Проникновение влаги и липкого угольного шлама: при высокой влажности транспортируемого рядового угля и большом содержании шлама мелкая угольная пыль легко проникает вместе с влагой на нерабочую (внутреннюю) поверхность ленты.
2. Порочный цикл разрушения от «обрастания» барабана налипшим углём
В условиях повышенной влажности и липкости, если система очистки работает не полностью, угольный шлам на внутренней поверхности при прохождении приводного и отклоняющего барабанов многократно раздавливается и уплотняется огромным тяговым усилием, быстро образуя на поверхности барабана твёрдые плотные выпуклые наросты (в практике — «обрастание» барабана). Такое локальное обрастание делает окружную поверхность барабана неровной: с одной стороны, в ленте возникают аномально сильные знакопеременные сосредоточенные изгибные растягивающие напряжения, приводящие к расслоению каркаса сердечника и верхней и нижней обкладочной резины; с другой стороны, нарушается равенство эквивалентных наружных диаметров с обеих сторон барабана, что провоцирует тяжёлую динамическую пробуксовку и интенсивный сход ленты.
Поэтому на трактах углеподачи эффективная система очистки — это не только показатель культуры производства, но и основное предварительное условие обеспечения фрикционной передачи, предотвращения налипания и обрастания барабана, а также исключения аварий из-за пробуксовки.
III. Порыв и обрыв ленты: наиболее тяжёлые по последствиям механические аварии
Среди всех отказов ленточных конвейеров продольный порыв и поперечный обрыв ленты наносят наиболее серьёзный прямой материальный ущерб и вызывают наибольшие простои производства.
1. Ключевые источники порыва
Физические источники продольного порыва в высокой степени сосредоточены в зоне точки выгрузки материала:
- Прокол и заклинивание посторонними предметами: крупные высокотвёрдые включения, попавшие в уголь при добыче и обогащении (например, обломанные била дробилки, твердосплавные резцы очистного комбайна, соединители стальных балок, анкеры шахтной крепи и металлическая сетка), падают вместе с угольным потоком из перегрузочного жёлоба высотой в несколько метров с чрезвычайно высокой кинетической энергией. Как только острый предмет пробивает каркас ленты и жёстко заклинивается в поперечине роликоопоры или в стойке направляющего жёлоба, быстро движущаяся лента проскальзывает относительно зажатого лезвия, и вся лента в течение нескольких секунд рассекается вдоль;
- Отрыв и разрушение элементов оборудования: ослабление и выпадение болтов износостойкой футеровки внутри перегрузочного жёлоба, растрескивание и обрушение металлических отбойных щитков или разрушение крепления очистителя — всё это превращается в острые «искусственные ножи»;
- Сильное застревание и подпор материала: забивание жёлоба распространяется до барабана, скопившийся крупный уголь растрескивается под давлением барабана и пробивает тело ленты.
2. Основные причины обрыва ленты
Поперечный обрыв по всему сечению обычно тесно связан со следующими электромеханическими факторами:
- длительная работа с перегрузкой приводит к тому, что мгновенные растягивающие напряжения в ленте превышают коэффициент запаса механической прочности;
- низкое качество стыковки ленты, усталостное растрескивание механических соединителей либо старение, отклеивание и расслоение резины внутри холодной или горячей вулканизированной стыковки, при этом снижение прочности стыка достигает критической точки;
- неудовлетворительные характеристики плавного пуска приводного устройства приводят в момент пуска к возникновению мощной динамической ударной волны тягового усилия (волны натяжения, подобной гидравлическому удару);
- износ из-за схода ленты повреждает кромки и обрывает тросы, и оставшееся рабочее поперечное сечение не может выдержать полную нагрузку.
3. Двойная линия защиты: предотвращение и мониторинг состояния
Предотвращение порыва и обрыва ленты должно опираться на комплексный принцип «приоритет конструктивной профилактики, интеллектуальный мониторинг как дополнение»:
- Упорядочивание пути материала: над разгрузочным жёлобом устанавливают тяжёлые просеивающие решётки и демпфирующие отбойные завесы, а перед ними размещают подвесные электромагнитные железоотделители высокой мощности и металлодетекторы сплошного контроля, отсекая острые длинномерные металлические предметы;
- Гибкая реконструкция точки загрузки: на приёмном участке перегрузки полностью заменяют традиционные резиновые амортизирующие ролики на непрерывно опираемые тяжёлые ударные (демпферные) ложа с высоким демпфированием. Ровные непрерывные скользящие планки из сверхвысокомолекулярного полиэтилена полностью устраняют провисающие зазоры между роликами, поэтому падающие острые предметы не могут образовать точку заклинивания, и условия для прокола и заклинивания исключаются в самом источнике;
- Многомерный онлайн-мониторинг и предупреждение: за точкой выгрузки плотно размещают канатно-нажимные датчики порыва, поддон-лотки контроля просыпания под приёмным участком и блоки машинного зрения. При обнаружении сквозного просыпания или смещения троса в течение миллисекунд срабатывает отключение питания и остановка, что ограничивает ущерб от порыва минимальным объёмом.
IV. Типичные отказы приводных устройств: поиск неисправностей электродвигателя, редуктора и соединительных узлов
Приводной агрегат — сердце ленточного конвейера; он включает электродвигатель, редуктор, гидромуфту и комплект приводных барабанов. В условиях тяжёлых нагрузок и пыли типичные проявления его отказов и меры реагирования следующие:
1. Отказы электродвигателя и аномальный перегрев
- Двигатель не запускается: прежде всего проверяют, не слишком ли велика просадка напряжения в питающей линии предыдущего уровня, не отказывают ли вакуумные контакторы и реле цепи управления; для двигателей с фазным ротором или частотно-регулируемых двигателей проверяют последовательность отключения пусковых сопротивлений или параметры отключения преобразователя частоты;
- Сильный нагрев и превышение температуры двигателя: если превышение температуры поверхности двигателя аномально, чаще всего это вызвано перегрузкой сечения транспортирования на конвейерах большой длины либо местным подпором и застреванием материала в жёлобе, что резко увеличивает сопротивление движению по всей линии. В этом случае необходимо измерить трёхфазный рабочий ток с помощью ваттметра или трансформатора тока и по фактическому объёму транспортирования убедиться в наличии перегрузки; категорически запрещается бездумно увеличивать уставку защиты теплового реле и продолжать работу.
2. Перегрев редуктора, посторонний шум и вибрация
- Перегрев корпуса: вызывается главным образом аномальным количеством смазочного масла (слишком высокий уровень ведёт к разбрызгиванию и нагреву масла шестернями, слишком низкий — к сухому трению), ухудшением качества смазочного масла, несоответствием вязкости, а также нарушением внутренних зазоров подшипников. Необходимо регулярно проверять чистоту масла и пополнять или заменять его в точном количестве по шкале маслоуказателя;
- Посторонний шум шестерён и питтинг зубьев: ударные нагрузки при пуске под тяжёлой нагрузкой и недостаточная жёсткость рамы легко вызывают неравномерный износ, выкрашивание (питтинг) или поломку зубьев. Следует регулярно измерять виброанализатором интенсивность вибрации подшипниковых опор входного и выходного валов и своевременно корректировать соосность осей двигателя и редуктора.
3. Отказ передачи гидромуфты и соединительных муфт
- Не передаётся номинальный момент при полной нагрузке: недостаточен объём рабочей жидкости в рабочей полости (специальное противоизносное гидравлическое масло или водная среда). Заливку необходимо выполнять строго в пределах заводского диапазона степени заполнения; заливка сверх нормы или недолив категорически запрещены;
- Частое срабатывание и выброс жидкости через легкоплавкие пробки: выброс жидкости из муфты — это действие тепловой защиты, сигнализирующее о серьёзной перегрузке конвейера, длительной пробуксовке при заклинивании или частых пусках. После выброса необходимо полностью выявить коренную причину заклинивания или перегрузки тракта; категорически запрещается заменять штатные легкоплавкие пробки обычными сплошными резьбовыми заглушками;
- Неравномерность нагрузки при двух- или многодвигательном приводе: когда два двигателя приводят один барабан либо головной и хвостовой барабаны, небольшая разница в объёме заполнения гидромуфт или в механических характеристиках двигателей приводит к тому, что один двигатель перегружается и перегревается, а другой остаётся недогруженным. Необходимо в процессе работы контролировать текущие значения токов обоих двигателей и тонко регулировать объём заполнения гидромуфт для уравновешивания моментов.
V. Легко упускаемая опасность: «разгон» (потеря управляемости) ленточного конвейера, работающего вниз
На трактах углеподачи с большим углом наклона и транспортированием вниз (например, наклонные выработки участков вниз, эстакады на склонах гор) существует особый режим работы с огромной разрушительной силой — «разгон» конвейера вниз (Conveyor Runaway).
1. Динамика возникновения разгона
При транспортировании материала вниз составляющая силы тяжести материала и самой ленты направлена в ту же сторону, что и направление движения. Когда скатывающая сила больше сопротивления движению, материал совершает работу над приводной системой, и в этот момент двигатель находится в режиме генераторного (рекуперативного) торможения.
Если несколько питателей верхнего уровня одновременно и хаотично подают уголь, из-за чего мгновенная нагрузка на спуске серьёзно превышает номинальную несущую способность, момент скатывающей силы тяжести быстро превышает максимально допустимый тормозной момент двигателя. В этот момент электрическая система отключается по перегрузке, и если механический тормоз имеет недостаточный тормозной момент или замедленное срабатывание, лента под действием ускорения свободного падения, словно необузданный конь, начинает неконтролируемо разгоняться в обратном или прямом направлении, что и образует «разгон».
2. Разрушительные последствия аварий разгона и техническая защита
После возникновения разгона огромная центробежная сила и динамическое натяжение, вызванные работой с превышением скорости, в течение нескольких секунд разрушают механическую систему: лента рвётся и отлетает, редуктор разрушается с поломкой зубьев, двигатель разгоняется и сгорает, гидравлический дисковый тормоз растрескивается и выходит из строя при высокой температуре, сотни роликов отлетают и падают, а большое количество рядового угля высыпается и заливает всю выработку.
Для предотвращения разгона на спуске необходимо создавать надёжную аппаратную тормозную защиту:
- категорически запрещается произвольно увеличивать частоту подачи питателей угля, недопустима любая работа на спуске с перегрузкой;
- необходимо предусматривать высоконадёжную электрогидравлическую пропорциональную управляемую систему мягкого торможения либо тяжёлый гидравлический дисковый тормоз нормально замкнутого типа, обеспечивающую при потере электропитания и остановке плавное замедление с заданным ускорением и фиксацию;
- по трассе устанавливают автономные центробежные датчики превышения скорости и выключатели превышения скорости и потери скорости; как только скорость ленты превышает 110%–115% номинальной, мгновенно срабатывает аппаратная цепь безопасности и выполняется механическое экстренное торможение.
VI. Регламент долгосрочного управления электромеханической эксплуатацией на месте и экспресс-мнемоника поиска неисправностей
Чтобы повысить коэффициент готовности оборудования углеподающей линии и сократить внезапные аварии, служба электромехаников на месте должна закрепить опыт устранения отказов в виде стандартизированного контрольного листа обходов:
1. «Золотая» мнемоника поиска неисправностей
- Сначала смотри место и закономерность схода, затем проверь предварительное натяжение и налипший уголь;
- При порыве строго проверяй точку выгрузки и посторонний металл, при отказе привода измеряй масло, электрику и валы;
- На спуске главное — торможение и защита от превышения скорости; наладишь очистку — всё будет в порядке.
2. Ежедневные обходы бригады и правила долгосрочного обслуживания
- Статическая проверка перед сменой: проверять метки совпадения осевых линий головной и хвостовой частей, контролировать затяжку болтов кронштейнов роликоопор, удалять местные твёрдые наросты угольного шлама с поверхности приводного барабана и роликов холостой ветви;
- Динамическое наблюдение под нагрузкой: при работе конвейера с полной нагрузкой осматривать по трассе амплитуду колебаний ленты на грузовой и холостой ветвях; наблюдать, находится ли материал внутри разгрузочного жёлоба в симметричном потоке, и исключать одностороннюю несимметричную загрузку;
- Полноцикловое обеспечение системы очистки: ежедневно проверять степень прилегания и остаточный износ первичной полиуретановой лопатки и вторичного твердосплавного скребка головной части, обеспечивая чистое и сухое состояние нижней поверхности ленты холостой ветви без налипшего угля;
- Проверка срабатывания устройств безопасности: ежемесячно строго выполнять на месте ручные проверки переключением и вытягиванием двухступенчатых выключателей схода ленты, двусторонних тросовых выключателей, датчиков пробуксовки и индукционных устройств защиты от порыва, обеспечивая 100%-ную чувствительность и надёжность аварийных и отключающих сигналов, передаваемых в центральный пункт управления.
Системно освоив геометрический механизм схода ленты, баланс фрикционных сил при пробуксовке, отвод энергии на входе при порыве и строгое управление тормозными режимами на спуске, предприятия смогут полностью превратить «тушение пожара после факта» в «предупреждение до факта» и всесторонне укрепить электромеханическую линию обеспечения собственной безопасности трактов транспортировки сыпучего угля.