
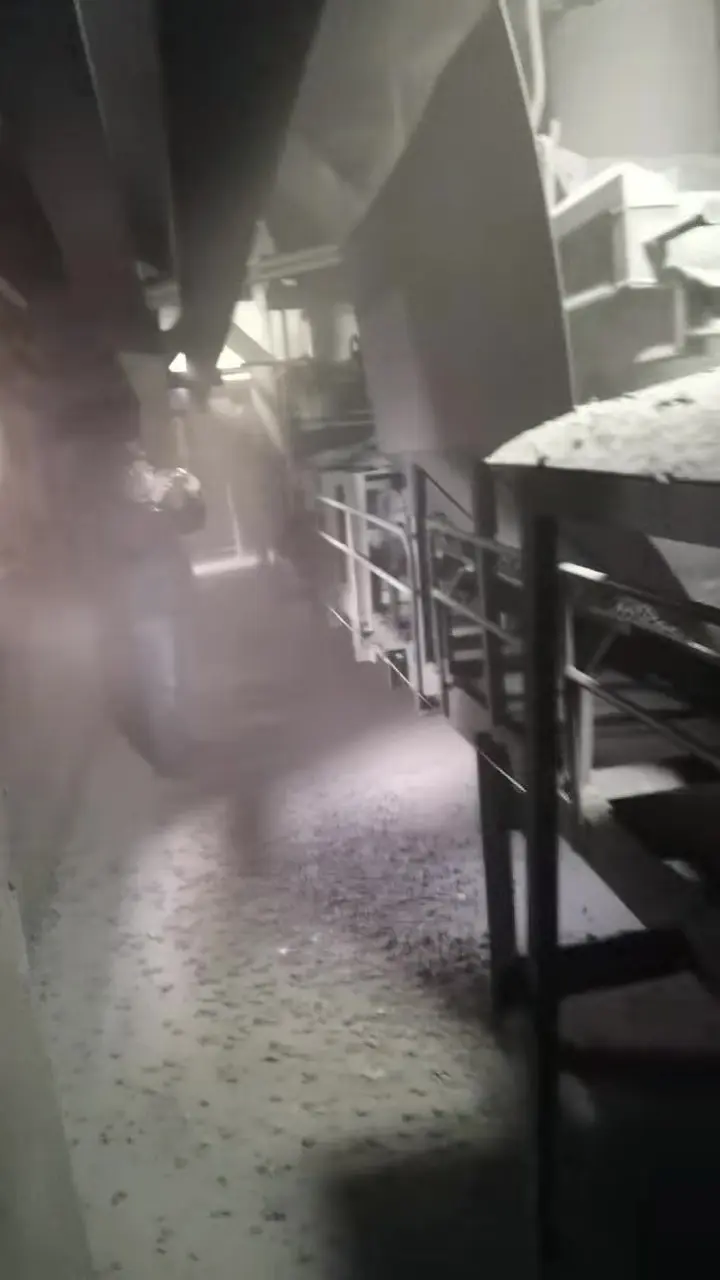
В таких отраслях тяжёлой промышленности, как современное производство цементного клинкера, системы топливоподачи тепловых электростанций, обогатительные фабрики горнорудных предприятий, металлургическое и коксохимическое производство, а также перевалочные терминалы навалочных грузов в портах, ленточные конвейеры являются ключевым звеном, обеспечивающим высокопроизводительное перемещение материала по всему предприятию. Однако в зоне перегрузочной течки и укрытия (Transfer Chute & Loading Zone), где материал переходит с одной линии на другую, падение с большой высоты и высокоскоростной удар сыпучего материала неизменно остаются наиболее серьёзным источником пылевого загрязнения и наиболее частым участком просыпания и утечек материала по всей длине транспортирующего коридора.
В частности, в цементном производстве клинкер после выхода из печи и охлаждения представляет собой предельно сухой, сравнительно горячий, не обладающий связностью рыхлый материал с очень высоким содержанием мелкодисперсных частиц. Поскольку многие старые заводы на начальной стадии проектирования были ограничены малой располагаемой высотой, течка между приёмным бункером и приёмной лентой выполнена короткой, крутой и преимущественно в виде вертикального прямого сброса, а внутри течки отсутствуют как поверхность, ограничивающая скорость, так и какие-либо буферные, направляющие или демпфирующие устройства. Когда клинкер с чрезвычайно высокой начальной скоростью обрушивается на приёмную ленту, кинетическая энергия, высвобождаемая перепадом высоты, мгновенно превращается в интенсивные турбулентные воздушные волны и выброс пыли. На площадке круглый год слышен оглушительный шум ударов по стальным листам, а огромные количества мелкой клинкерной пыли интенсивно выбрасываются наружу через боковые зазоры и входное и выходное отверстия укрытия, образуя на полу слой пыли толщиной в десятки сантиметров и снижая видимость в транспортирующем коридоре до крайне низкого уровня.
Такое интенсивное пыление не только напрямую нарушает «красную линию» государственных требований по сверхнизким выбросам и ускоряет механический износ близлежащих подшипников и редукторов, но и длительное нахождение мелкодисперсных частиц в воздухе создаёт серьёзную опасность пневмокониоза для здоровья органов дыхания обходчиков. Долгое время промышленные площадки полагались главным образом на «слепое увеличение расхода отсоса пылеулавливающей установки» или «частый ручной полив водой». Однако для цементного клинкера, который легко впитывает воду, гидратируется и слёживается, орошение равносильно утолению жажды ядом: оно очень легко приводит к залипанию и полному зарастанию выпускного отверстия; а слепое увеличение мощности вытяжного вентилятора не только резко повышает расход электроэнергии, но и приводит к тому, что большое количество кондиционного тонкого порошка отсасывается и теряется, а фильтровальные мешки пылеуловителя быстро изнашиваются и пробиваются.
Поэтому, исходя из многофазной гидромеханики и реологии частиц, выявление физических механизмов образования пыли в узлах перегрузки и создание комплексной системы экологически чистой сверхчистой герметизации и подавления пыли, состоящей из «управления скоростью криволинейным потоком у источника + упругой амортизирующей опоры по всему сечению + двухлепесткового самозапирающегося укрытия камеры + улавливания при микроразрежении со сбросом давления», стало неизбежным путём экологически чистого транспортирования сыпучих материалов в современной промышленности.
I. Системная декомпозиция гидромеханических механизмов пыления из перегрузочных течек и укрытий
Пылевой выброс, возникающий при перегрузке сыпучего материала, является не простым разбрызгиванием материала, а совокупностью связанных физических процессов динамики газотвёрдой двухфазной среды:
1. Механизм индуцированного воздуха при свободном падении и эффект камеры избыточного давления
Когда сыпучий материал падает с высоты в поле силы тяжести, поток материала не является сплошным твёрдым телом, а представляет собой рыхлую пористую среду из бесчисленных дискретных частиц. Согласно закону аэродинамического сопротивления, поверхность падающих частиц оказывает на окружающий неподвижный воздух непрерывное вязкостное фрикционное сдвиговое увлекающее усилие:
- Падающий поток частиц действует как естественный «воздушный насос»: он затягивает большие объёмы окружающего воздуха внутрь потока материала и с силой перекачивает его вниз в том же направлении, образуя высокоскоростной нисходящий индуцированный воздушный поток;
- Пусть высота падения материала равна ; вертикальная скорость частиц при контакте с приёмной лентой может достигать . Если вертикальный перепад составляет 3,0 м, а подающая лента имеет начальную параболическую горизонтальную скорость 1,0 м/с, результирующая скорость в момент касания ленты превысит 5,0 м/с;
- Когда этот высокоскоростной поток частиц, несущий тысячи кубических метров воздуха в час, с силой ударяет в плоскую герметичную приёмную ленту, высокоскоростное нисходящее динамическое давление мгновенно встречает препятствие в виде стенки и внутри закрытого укрытия превращается в чрезвычайно высокое локальное статическое давление (зону избыточного давления). Воздух высокого давления отыскивает любые слабые щели и с высокой скоростью выбрасывается наружу, принудительно вынося взвешенную сверхтонкую пыль за пределы укрытия в виде воздушных струй.
2. Ударные волны сдвигового разрушения и упругие отражённые струи
Твёрдый материал, падающий с высокой скоростью, испытывает интенсивные упругие и неупругие соударения с приёмной конвейерной лентой и роликами. Высокоскоростной удар не только вызывает вторичное разрушение и истирание самих частиц с образованием большего количества микронного тонкого порошка, но и ударная реакция в момент соударения заставляет воздух в промежутках между частицами мгновенно сжиматься и вырываться наружу, образуя горизонтальный сдвиговый воздушный поток, подобный небольшой «ударной волне», который радиально раздувает тонкую пыль в стороны.
3. Турбулентное пыление, вызванное разностью векторов скоростей () материала и конвейерной ленты
В традиционной течке прямого сброса направление падения потока материала почти перпендикулярно горизонтальной приёмной конвейерной ленте (угол между ними приближается к 90°). Приёмная лента движется горизонтально вперёд со скоростью 1,5–3,15 м/с, тогда как материал имеет только вертикальную скорость и не имеет горизонтальной составляющей. В момент контакта возникает огромная разность векторов скоростей . Материал должен быть ускорен до скорости ленты за короткое время за счёт интенсивного скользящего трения о поверхность ленты. Такое резкое относительное скольжение и перекатывание слоя материала полностью разрушает ламинарное состояние штабеля, вызывая сильное турбулентное пыление от перекатывания материала и боковое просыпание с рамы.
II. Осмысление ключевых недостатков традиционных конструкций перегрузочных течек и укрытий в части пылеподавления
Углублённый анализ показывает, что причина, по которой традиционные конструкции не способны контролировать пыль, состоит в том, что они противоречат законам гидромеханики:
1. Вертикальный сброс без демпфирования и жёсткий прямой удар
Внутреннее пространство традиционной коробчатой вертикальной течки полностью открыто, и материал под действием ускорения свободного падения не имеет никакого ограничения скорости. Материал ударяет непосредственно в днище укрытия или в конвейерную ленту, что сопровождается сильной вибрацией конструкции и шумом и не только ускоряет отслоение и растрескивание обкладочной резины ленты, но и создаёт наибольший за весь процесс объём индуцированного воздуха и ударное давление воздуха.
2. Волнообразное биение в промежутках между роликами приводит к полному отказу уплотняющего фартука
Приёмная зона под традиционным укрытием обычно опирается на обычные желобчатые ролики или резиновые амортизирующие ролики. Между роликами неизбежно существует конструктивный шаг от 100 до 200 мм. При периодическом падении крупных кусков лента испытывает сильную деформацию провисания и высокочастотное волнообразное биение вверх-вниз между соседними роликами. Закреплённый на боковой стенке противопросыпной фартук выполнен прямым: как только лента провисает и опускается, между фартуком и лентой мгновенно открывается огромный динамический зазор в несколько сантиметров; когда лента поднимается, она жёстко вдавливается в фартук. Такое высокочастотное относительное перемещение истирает или разрывает традиционный однослойный фартук за считаные недели, и уплотнение становится совершенно фиктивным.
3. Разбалансировка проекта систем отсоса и пылеулавливания (перегрузка пылеуловителя и короткое замыкание разрежения)
Многие предприятия пытаются подавить пыление установкой высокопроизводительного пылеулавливающего вентилятора, но упускают из виду баланс поля течения:
- Если входное и выходное отверстия и боковые щели укрытия не имеют строгой изоляции, мощный отсос будет лишь затягивать большие объёмы холодного наружного воздуха с обоих концов укрытия (образуется «ложное короткое замыкание разрежения»), тогда как истинная зона высокого избыточного давления в ядре падения материала по-прежнему выбрасывает пыль наружу;
- Чрезмерно высокая скорость отсоса (выше 2,5–3,0 м/с) напрямую затягивает нормально движущийся кондиционный тонкий порошок в пылеуловитель, что не только вызывает прямые потери материала с уносом, но и приводит к серьёзной перегрузке и забиванию фильтровальных мешков и быстрому истиранию отводов пылепроводов с появлением утечек воздуха.
III. Флюидизационная реконструкция криволинейной пылеподавляющей течки на основе дискретно-элементного моделирования EDEM
Ключевая философия современного продвинутого пылеподавления — «подавление воздуха у источника, главное — направление потока». С помощью трёхмерного моделирования и программного обеспечения дискретно-элементного моделирования EDEM (Discrete Element Method) моделируется реальная траектория движения материала и выполняется пространственная криволинейная профильная реконструкция традиционной течки сброса, что позволяет сократить индуцированный воздух и ударную кинетическую энергию у источника более чем на 70%:
1. Криволинейное флюидизационное профилирование и плавное управление кинетической энергией
- Профильное плавное сопряжение: традиционные прямые углы и вертикальные короба прямого сброса упразднены; по параболе материала проектируется плавно сопряжённая ковшеобразная криволинейная течка (Curved Chute). За счёт трения о направляющую криволинейную поверхность и самонаправляющего отклонения вертикальная нисходящая кинетическая энергия, создаваемая ускорением свободного падения, плавно преобразуется в горизонтальную кинетическую энергию, совпадающую с направлением движения приёмной конвейерной ленты;
- Согласование скорости и направления: когда материал сходит по внутренней стенке течки, вектор его горизонтальной скорости практически полностью совпадает со скоростью приёмной ленты (разность векторов скоростей ), а поток материала мягко сходит на ленту по касательной под очень малым углом (≤15°). Вертикальный удар материала о ленту, интенсивное скользящее трение и разбрызгивание материала полностью исключаются, а объём образующегося индуцированного воздуха обвально снижается.
2. Технология саморассеивания энергии и виброгашения статическими и динамическими материалоподушками
В местах сужения и на поворотах течки научно обоснованно устанавливаются пороги накопления и отсечения потока материала, благодаря чему за счёт собственного угла естественного откоса материала внутри бункера самопроизвольно формируется управляемая «материалоподушка (Material Cushion)». Последующий падающий материал высвобождает энергию на подушке по принципу «материал по материалу», что полностью исключает прямой жёсткий удар материала о металлические листы, устраняет риск растрескивания оборудования от удара и снижает эксплуатационный шум более чем на 15–20 дБ.
Экологическая система сверхчистой герметизации
IV. Пять ключевых функциональных модулей экологически чистой системы сверхчистой герметизации и механизмы их взаимодействия
Чтобы полностью удержать остаточную мелкодисперсную пыль внутри транспортной линии, в зоне приёмной ленты должна быть построена пространственно плотно замкнутая система сверхчистой герметизации. Система состоит главным образом из следующих пяти ключевых модулей:
1. Модуль корпуса укрытия (увеличенный объём и стабилизация потока)
- Высокожёсткий корпус увеличенной высоты: модульная толстостенная конструкционная сталь точно раскраивается и собирается, общее сечение существенно увеличено по высоте и ширине, образуя большую камеру осаждения и стабилизации давления. Когда индуцированный поток врывается из узкой течки в широкое укрытие, площадь проходного сечения скачкообразно возрастает в 3–5 раз, а скорость потока пропорционально самопроизвольно падает;
- Быстросъёмная крышка для обслуживания: сверху установлены высокопрочные облегчённые крышки с самозапирающимися рукоятками и быстрооткрывающиеся смотровые окна, по периметру применены уплотнительные полосы из высокоэластичной вспененной силиконовой резины, что обеспечивает 100% герметичность без утечек воздуха при максимальном удобстве ежедневного осмотра.
2. Модуль двухслойного самозапирающегося фартука (два рубежа точной блокировки пыли)
- Внутренняя износостойкая полиуретановая отбойная плита: плотно прилегает к стальной боковой стенке укрытия, обладает высокой твёрдостью (более Shore 85A), её низ сохраняет малый зазор 3–5 мм до ленты и специально перехватывает боковой удар и сдавливание крупных кусков руды и клинкера;
- Наружная композитная высокоэластичная двухлепестковая уплотнительная полоса: изготавливается совместной экструзией износостойкой натуральной резины и полиуретана в единое целое. Основная и дополнительная уплотнительные кромки плотно прилегают к верхней поверхности конвейерной ленты. Основная кромка задерживает выходящий мелкофракционный материал, а дополнительная за счёт микроразрежения и собственного веса прижимается к поверхности ленты, образуя зеркальный барьер микропыли; вместе с наружной прижимной тягой после износа фартука обеспечивается бесступенчатая самокомпенсация прижатия одним человеком без инструментов.
3. Модуль тяжёлой амортизирующей постели (упругая опора по всему сечению без провисания)
- Устранение зазоров между роликами: штатные амортизирующие ролики участка сброса полностью демонтируются, вместо них сплошным настилом укладываются тяжёлые высокодемпфирующие скользящие планки, изготовленные горячей вулканизацией из низкофрикционного сверхвысокомолекулярного полиэтилена (UHMWPE) с высокоэластичным энергопоглощающим слоем натуральной резины;
- Непрерывная бесшовная опорная поверхность: непосредственно под укрытием лента получает ровную непрерывную опору скольжения, не провисает и не подпрыгивает локально при больших ударах, что даёт двухслойному уплотняющему фартуку постоянную ровную базовую поверхность скольжения и навсегда сводит зазор утечки воздуха под фартуком к нулю.
4. Модуль многоступенчатых лабиринтных самодемпфирующих направляющих завес (снижение скорости сопротивлением и осаждение)
Внутри укрытия по направлению движения материала в шахматном порядке подвешены несколько раздельных пальцевых демпфирующих пылеподавляющих завес из высокоизносостойкой натуральной резины. Гребенчатая структура в нижней части завес, не препятствуя свободному проходу материала, разделяет длинное узкое укрытие на несколько последовательных малых камер с небольшим сопротивлением воздуху. Каждый раз, проходя через завесу, динамическое давление пылевоздушного потока подвергается сильному сдвиговому затуханию, скорость потока быстро снижается ниже критической скорости свободного осаждения частиц (< 0,5 м/с), и мелкодисперсная пыль под действием силы тяжести естественно осаждается обратно на поверхность слоя материала.
5. Модуль сброса давления и подключения аспирации при микроразрежении
- Канал сброса давления с самоуравновешиванием динамического напора: над передней частью укрытия, где избыточное давление от падения материала наиболее интенсивно, прокладывается вертикальный циркуляционный трубопровод сброса давления, использующий сопротивление трубопровода для автоматического снятия пика избыточного давления;
- Точная настройка аспирационного патрубка микроразрежения: всасывающее отверстие аспирации размещено в зоне осаждения в средней и задней части укрытия, где поток полностью стабилен. Системе требуется лишь крайне малый расход отсоса (около 30%–40% расхода по традиционному проекту), чтобы создать внутри укрытия стабильный слабый барьер разрежения (от -10 Па до -30 Па), который обеспечивает небольшой приток окружающего воздуха внутрь укрытия без выхода пыли наружу и при этом ни в коем случае не отсасывает кондиционный тонкий порошок.
V. Матрица полного сравнения характеристик системы сверхчистой герметизации и пылеподавления с традиционными решениями
В таблице ниже приведено систематическое количественное сравнение ключевых инженерных показателей различных технических решений пылеподавления для узлов перегрузки сыпучих материалов:
| Критерий оценки и показатель | Традиционная вертикальная течка + обычный однослойный фартук | Решение только с мощным отсосом пылеуловителя | Экологическая система сверхчистой герметизации (комплексное решение) |
|---|---|---|---|
| Ударная кинетическая энергия материала в узле перегрузки | Вертикальный свободный удар, большая сила удара, шум выше 95 дБ | Вертикальный удар не улучшается, сопровождается сильной вибрацией машины и усталостью конструкции | Криволинейное управление скоростью EDEM с тангенциальным спутным потоком, сила удара снижена более чем на 80%, шум < 75 дБ |
| Образование индуцированного воздуха и выход избыточного давления | Динамическое давление резко возрастает, по всей линии на всём сечении интенсивное пыление | Большие объёмы наружного воздуха затягиваются коротким замыканием, локальные мёртвые зоны по-прежнему выбрасывают пыль | Индуцированный воздух снижен у источника на 70%, многоступенчатые завесы снижают скорость и демпфируют, вся линия заперта микроразрежением |
| Срок службы уплотняющего фартука | Сильное волнообразное биение ленты, крайне быстрый износ фартука (истирание за 1–2 месяца) | Прилегание фартука не улучшается, деформация от бокового давления вызывает частые протечки и разрывы | Ровная непрерывная опора амортизирующей постели, срок службы двухлепесткового самокомпенсирующегося фартука продлён до 12 месяцев и более |
| Потери материала и унос готового продукта | Большое просыпание и пылеотложение по линии, потери материала от просыпания и утечек 0,5%–1% | Завышенная скорость воздуха принудительно уносит кондиционный тонкий порошок, высокие потери продукта | Нет просыпания и утечек, естественное осаждение в зоне отстоя, степень рекуперации материала выше 99,9% |
| Суммарное энергопотребление системы | Базовое энергопотребление низкое, но затраты на последующую ручную уборку и промывку водой крайне высоки | Мощность двигателя пылеулавливающего вентилятора крайне велика (обычно требуется 45–75 кВт при высокой нагрузке) | Требуется лишь малый вспомогательный отсос микроразрежения (всего 11–18,5 кВт), экономия энергии по предприятию более 60% |
| Экологическое соответствие рабочей зоны осмотра | Пыль в коридоре значительно превышает норму (TSP обычно > 50–100 мг/м³) | Локальное улучшение, но крайне высокая частота обслуживания, фильтровальные мешки часто изнашиваются и забиваются | Концентрация пыли в воздухе стабильно удерживается в пределах государственного норматива сверхнизких выбросов (TSP < 5 мг/м³) |
VI. Стандартизированные регламенты монтажа, наладки и долговременного безремонтного обслуживания на площадке
Чтобы экологически чистая система сверхчистой герметизации долговременно обеспечивала предельный эффект отсутствия пыли, просыпания и ручной уборки, выполнение работ на площадке, эксплуатация и техническое обслуживание должны строго соблюдать следующие регламенты:
1. Точная геометрическая выверка амортизирующей постели и укрытия
- Калибровка плоскостности амортизирующих планок: при монтаже тяжёлой амортизирующей постели необходимо с помощью уровня и лазерного центрирующего прибора проверить отметку и соосность верхней плоскости скользящих планок. Поверхность планок должна плавно сопрягаться с порожней конвейерной лентой по обеим сторонам, а погрешность плоскостности в поперечном и продольном направлениях должна строго удерживаться в пределах ±1,0 мм, исключая локальную концентрацию нагрузок;
- Безопасный зазор между боковыми щитами и лентой: нижняя кромка металлических боковых щитов укрытия должна сохранять равномерный симметричный физический безопасный зазор от 25 мм до 35 мм до поверхности конвейерной ленты, что строго предотвращает прямой контакт и прорезание ленты металлом при деформации рамы под нагрузкой.
2. Регулировка прижатия двухлепесткового самокомпенсирующегося уплотняющего фартука
- При монтаже фартук должен плотно прижиматься по направлению движения конвейерной ленты. Внутренняя жёсткая полиуретановая отбойная плита выставляется с зазором 3 мм над лентой; наружной мягкой резиновой уплотнительной кромке задаётся равномерное небольшое предварительное поджатие так, чтобы она слегка отгибалась наружу, образуя упругую поверхность контакта. Категорически запрещается чрезмерное внецентровое усилие сдавливания, повышающее нагрузку двигателя на холостом ходу.
3. Балансировка расхода воздуха при микроразрежении и точная настройка аспирационной дроссельной заслонки
- На этапе пусконаладки с подачей материала следует измерить фактический внутренний перепад микродавления в смотровом люке укрытия портативным микроманометром и термоанемометром. Плавно регулируя ручную дроссельную заслонку аспирационной ветви, точно зафиксировать рабочее давление внутри укрытия в диапазоне от -15 Па до -25 Па;
- Проконтролировать направление потока на входном и выходном отверстиях укрытия и убедиться, что на входе и на выходе наблюдается слабый приток воздуха внутрь, полностью исключая любую возможность выброса микропыли наружу.
4. Регламент ежедневного осмотра и долговременного обслуживания без инструментов
- Ежемесячный визуальный осмотр: через прозрачное смотровое окно проверять, не загнуты ли внутренние пылеподавляющие завесы и не зацеплены ли они длинным мусором; контролировать остаточный ресурс износа многоступенчатых амортизирующих планок и своевременно переворачивать или заменять их, когда слой сверхвысокомолекулярного полиэтилена приближается к предельной отметке;
- Самокомпенсирующее поджатие фартука: когда снаружи заметно ослабление прижатия дополнительной кромки, достаточно отпустить рычаг быстросъёмного зажима и рукой слегка нажать вниз на регулировочный ползун, чтобы восстановить постоянное удельное давление уплотнения; вся операция выполняется одним человеком без сварки, огневых работ и инструментов.
Полностью отказавшись от экстенсивной модели «вертикального прямого удара падающего материала, однослойной утечки пыли из фартука и мощного отсоса большим вентилятором», перестраивая поток материала криволинейным управлением скоростью EDEM и закрепляя границы высокожёсткой сверхчистой герметизацией, системы транспортирования массовых сыпучих материалов тяжёлой промышленности способны совершить переход от «тяжёлого загрязнения с распространяющимся пылением» к экологически чистому состоянию «без пыли в галерее, без отложений под машиной и без посторонних шумов на площадке».