
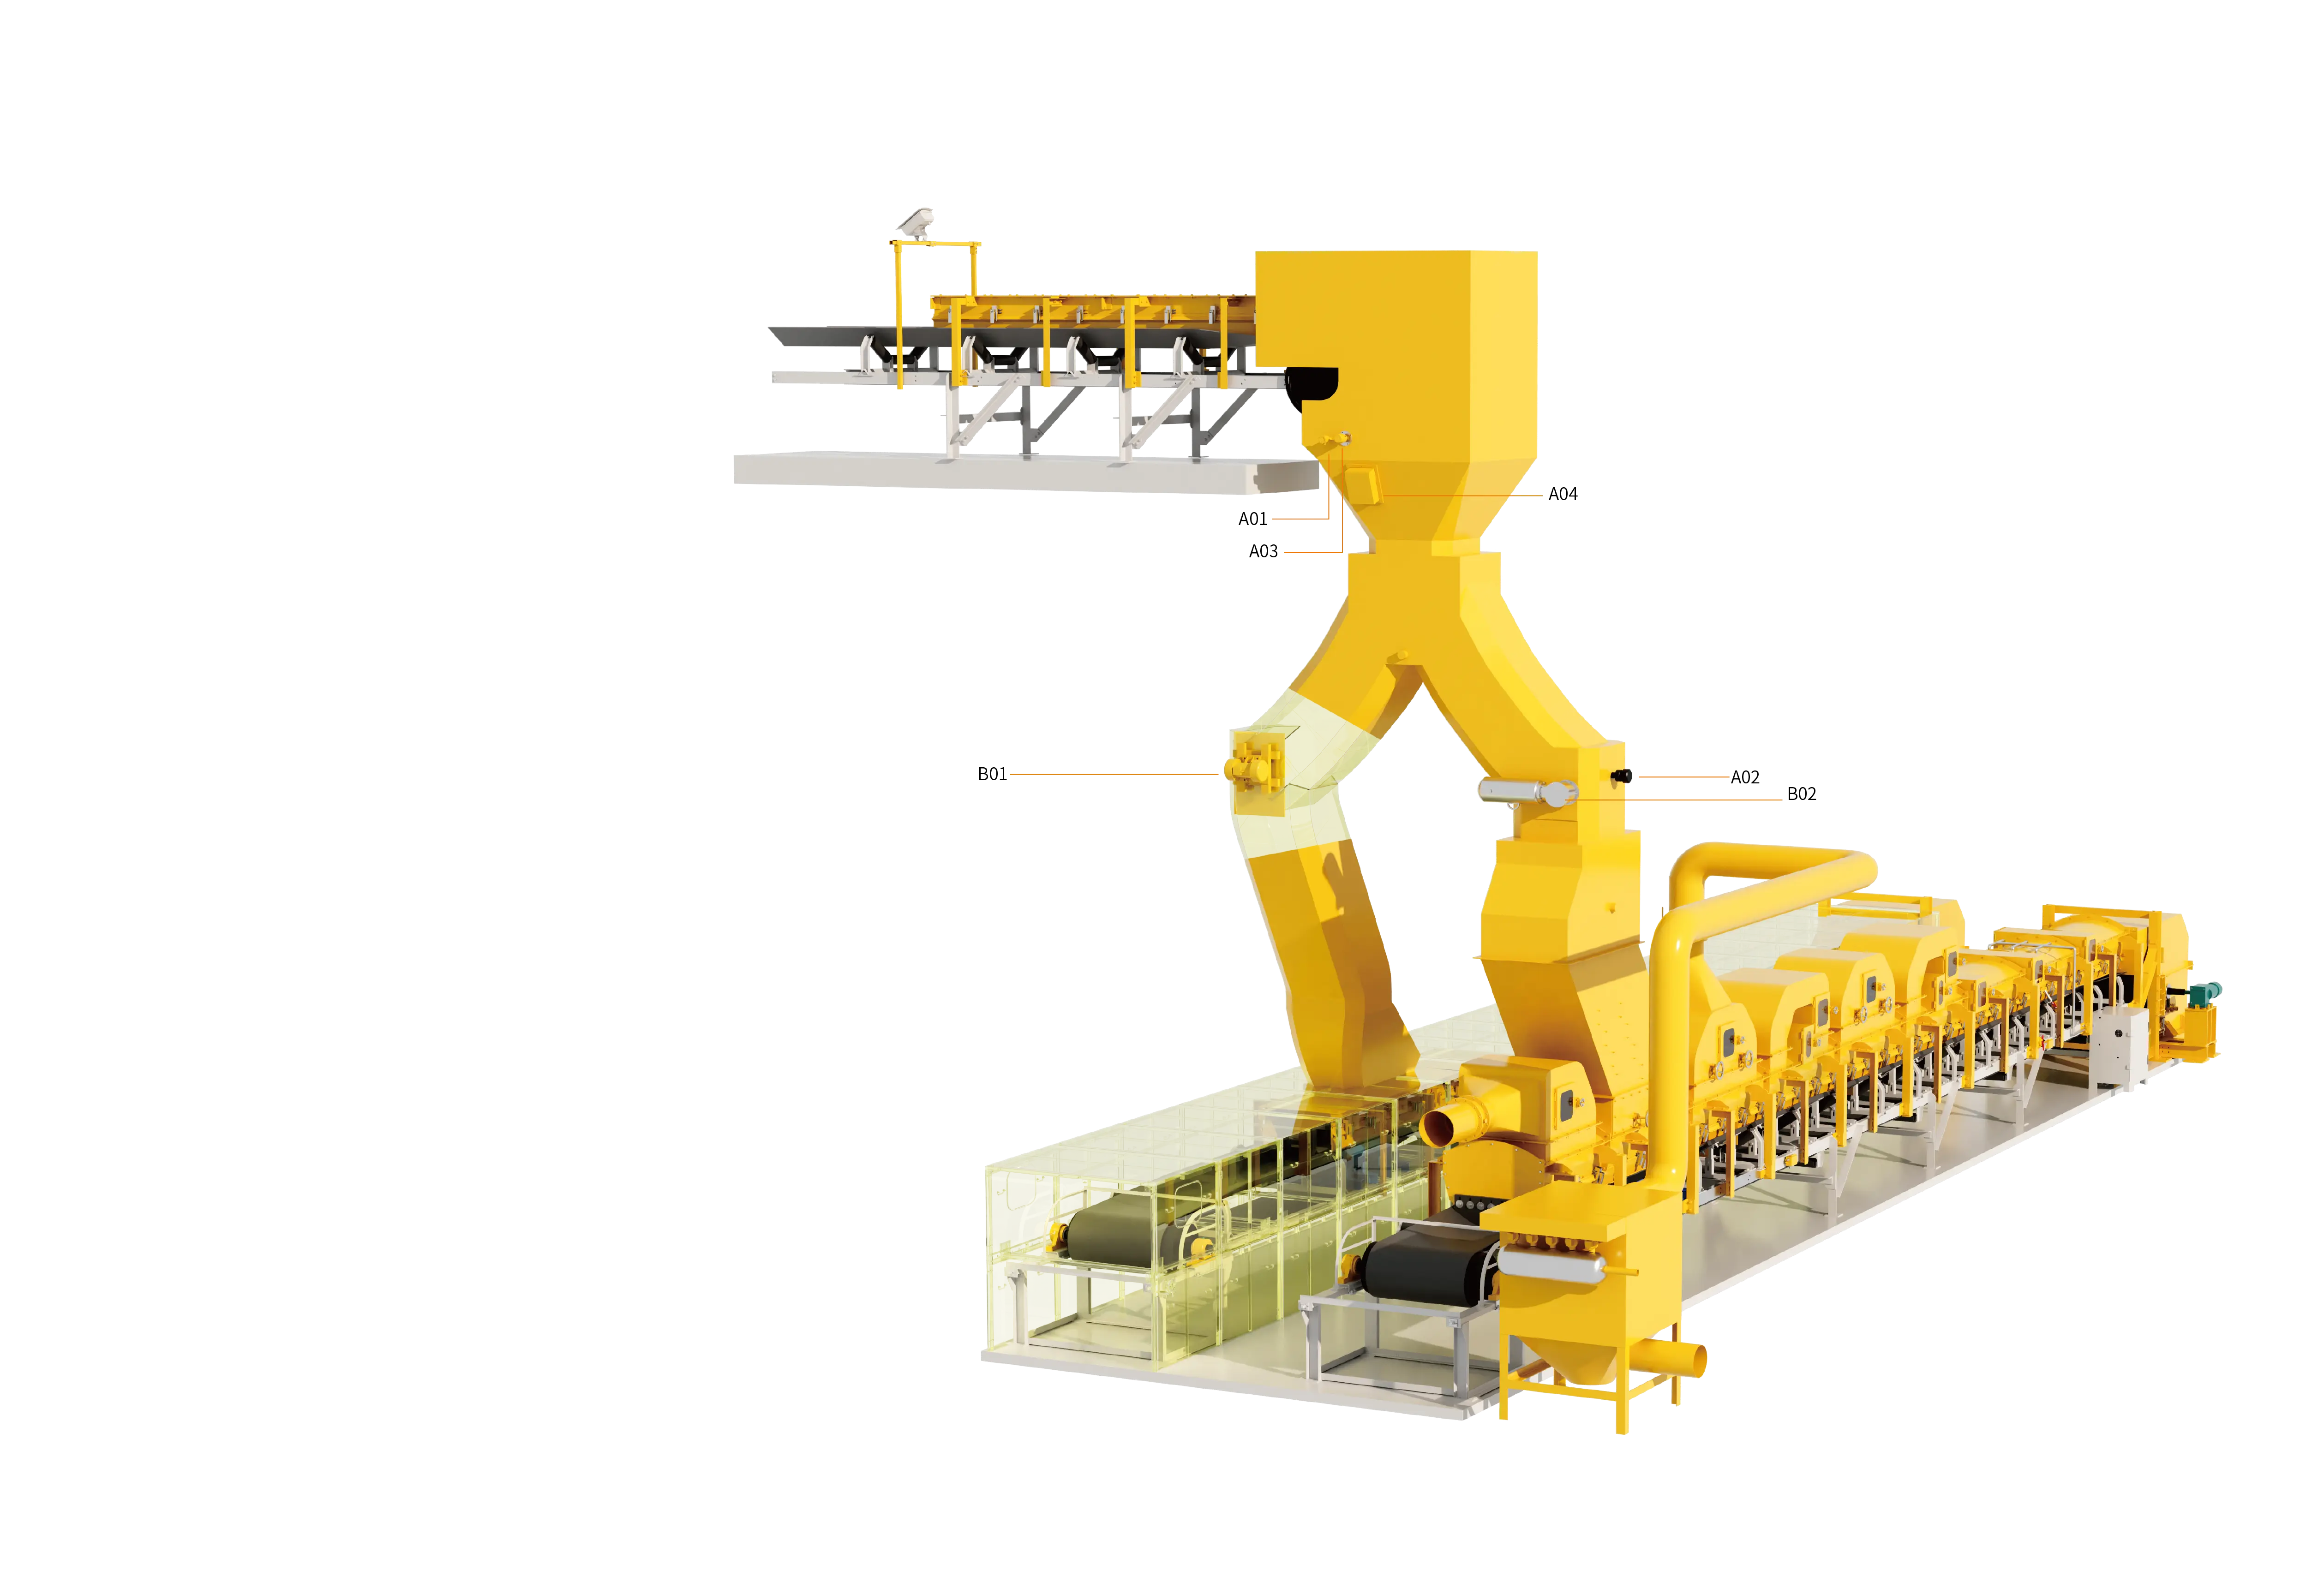
Dans les productions lourdes en continu — exploitations minières et traitement des minerais, centrales thermiques, cimenteries et matériaux de construction, métallurgie et chimie, ainsi que manutention de vrac dans les ports — le charbon brut, le minerai, le calcaire, le clinker et divers matériaux granulaires et pulvérulents doivent fréquemment passer par des silos (Silo/Bunker), des trémies (Hopper) et des goulottes de transfert de convoyeurs à bande (Transfer Chute) pour le stockage et le transfert entre lignes. Cependant, en raison de la variabilité complexe des propriétés physiques des matériaux en vrac, l'accumulation de matière, l'adhérence aux parois, le voûtage et même le colmatage complet se produisent très facilement à la sortie des silos et à l'intérieur des goulottes de transfert.
Qu'un silo ou une goulotte se bouche, et les conséquences vont de l'interruption de l'alimentation en aval et de la marche à charge réduite de la ligne principale, au débordement de matière au point de transfert, à l'ensevelissement de la tête du convoyeur amont et au calage du moteur, ce qui peut ensuite provoquer un patinage sévère de la bande, un incendie par friction et même une déchirure longitudinale. En outre, le recours au martelage manuel des parois du silo ou à l'entrée en espace confiné pour déblayer la matière implique une forte pénibilité, des arrêts longs et des risques très élevés d'ensevelissement par effondrement et de chute de hauteur. Par conséquent, une compréhension approfondie des causes physiques du colmatage des matériaux en vrac, associée à un système de gestion global intégrant « perception d'état en ligne + déblocage actif par aide à l'écoulement + verrouillage automatique en boucle fermée », est la clé pour que les systèmes modernes de stockage et de transport de vrac atteignent la sécurité intrinsèque et un fonctionnement autonome à haut rendement.
1. Quatre formes typiques de blocage des silos et goulottes de transfert et leurs causes physiques
Sous l'effet de la gravité, l'écoulement d'un matériau en vrac n'est pas un simple mouvement de fluide : c'est un processus mécanique complexe régi conjointement par le frottement interne entre particules, le frottement externe entre particules et paroi, la tension superficielle de l'humidité et la contrainte de compactage par impact. Sur site industriel, les blocages de silos et de goulottes se manifestent principalement sous les quatre formes typiques suivantes :
1. Enchevêtrement mécanique et voûtage cohésif (Arching / Bridging)
Lorsque des blocs de minerai irréguliers ou du charbon brut s'accumulent dans la partie convergente du cône du silo, les particules se compriment mutuellement et s'enchevêtrent géométriquement pour former une voûte mécaniquement stable capable de supporter le poids du matériau sus-jacent (voûte mécanique). Pour les matériaux pulvérulents fins ou à forte teneur en eau (par exemple les schlamms de charbon humides, les poudres minérales argileuses), les forces capillaires et les forces de van der Waals générées par le film liquide à la surface des particules lient le matériau en agglomérats et forment au-dessus de l'orifice de décharge une solide « voûte d'équilibre cohésif » qui coupe totalement l'écoulement en dessous.
2. Effet cheminée (Ratholing)
Lorsque le demi-angle de conception du silo est trop grand ou que le matériau est extrêmement adhérent, le matériau autour de la paroi se consolide et reste immobile pendant de longues périodes ; seule la zone centrale en colonne située juste au-dessus de l'orifice de décharge s'écoule normalement, formant un trou vertical traversant le lit de matériau (un « effet cheminée »). Cet effet réduit non seulement de plus de 60 % la capacité utile du silo, mais lorsque le matériau consolidé périphérique s'effondre soudainement sur une grande surface sous l'effet de variations de température ou d'humidité, il peut instantanément détruire l'extracteur situé en dessous ou colmater complètement la goulotte de transfert.
3. Adhérence aux points d'inflexion de la goulotte et dépôts en couches (Wall Adhesion & Build-up)
Dans les goulottes de transfert à forte dénivellation des convoyeurs à bande, la matière humide et collante qui tombe à grande vitesse frappe directement le fond de la goulotte et la paroi côté impact. Sous l'effet d'une énorme force d'impact normale, l'eau contenue dans la matière est comprimée vers la paroi métallique et forme une couche limite fortement adhérente. Avec le temps de fonctionnement, cette couche adhérente s'épaissit couche après couche comme une boule de neige, réduisant continuellement la section d'écoulement utile de la goulotte jusqu'à aboutir à un colmatage sur toute la section.
4. Coincement de corps étrangers surdimensionnés et refoulement par remplissage (Oversize Jamming & Back-filling)
Lorsque des boulons d'ancrage trop longs, des blocs de bois ou des stériles surdimensionnés se retrouvent mêlés au charbon brut ou au minerai, un coincement mécanique se produit très facilement à la bifurcation de la goulotte (au niveau du volet à trois voies) ou à la sortie de la goulotte de guidage. Parallèlement, si l'équipement de transport aval s'arrête pour cause de défaut sans que l'amont soit verrouillé et mis hors tension à temps, la matière remplit l'ensemble de la goulotte de transfert en quelques secondes et refoule jusqu'au tambour amont.
2. Technologies de surveillance en ligne multidimensionnelle de l'état de colmatage (couche de perception)
Pour « prévenir avant l'accident et débloquer au stade initial », il faut d'abord percevoir avec précision, 24 heures sur 24, l'état de la matière dans la goulotte de transfert et au col du silo. Les systèmes intelligents anti-colmatage modernes sont généralement équipés de quatre types d'unités de détection principales adaptées aux caractéristiques du process :
1. Unité de détection de colmatage à micro-ondes sans contact
Les détecteurs de colmatage à micro-ondes sont installés en configuration traversante, émetteur et récepteur face à face, et forment un faisceau de surveillance à micro-ondes au travers de la section sujette au colmatage du col du silo ou de la goulotte de transfert.
- Principe de fonctionnement : lorsque la matière tombe normalement et régulièrement, le flux est à l'état discret et le signal micro-ondes le traverse normalement ; dès qu'une adhérence ou une rétention apparaît à l'intérieur, la couche de matière accumulée à haute densité bloque le faisceau et le récepteur délivre immédiatement un signal d'alarme après le retard programmé.
- Avantages techniques : la sonde ne pénètre pas dans le flux de matière, ce qui évite totalement les dommages dus aux impacts de gros blocs de minerai et l'usure de la sonde ; de plus, les micro-ondes traversent très efficacement la poussière, le brouillard d'eau et les fines couches de dépôt adhérent, ce qui les rend particulièrement adaptées aux stations de transfert difficiles, très poussiéreuses et humides.
2. Unité de détection mécanique de colmatage à pression latérale (à volet)
Les détecteurs de colmatage à pression latérale (ou à volet mobile) sont installés dans des ouvertures de la paroi latérale de la goulotte qui ne subissent pas directement l'impact de la matière en chute normale.
- Principe de fonctionnement : en cas de blocage interne, la matière qui s'accumule exerce une poussée latérale sur la paroi et fait basculer vers l'extérieur le volet d'appui mobile ou la sonde inclinable du détecteur. Lorsque l'angle de basculement ou la pression atteint le seuil programmé, le micro-interrupteur interne se déclenche et délivre plusieurs signaux à contacts secs indépendants ; après évacuation de la matière accumulée, le volet revient automatiquement en position par gravité ou par ressort.
- Avantages techniques : la structure mécanique est intuitive et fiable, avec une excellente immunité aux perturbations électromagnétiques ; elle peut servir non seulement au verrouillage d'arrêt, mais aussi directement de contact de déclenchement des dispositifs externes de décolmatage par vibration.
3. Unité de détection de colmatage rotative (à palette)
L'unité rotative entraîne lentement en rotation, au moyen d'un petit moteur, une palette en acier inoxydable pénétrant dans le silo. Lorsque la matière accumulée monte et submerge la palette, celle-ci est bloquée et s'arrête ; le mécanisme interne de détection de couple coupe alors l'alimentation du moteur et délivre un signal de bourrage ; après vidange de la matière, la palette retrouve sa rotation libre. Ce principe est largement utilisé pour la surveillance des niveaux haut et bas et du colmatage par remplissage dans les silos de charbon brut des centrales, les silos de farine crue des cimenteries et les trémies de poudre chimique.
4. Détection coordonnée de l'état d'écoulement amont et aval
La détection par un seul point de niveau dans la goulotte est souvent tardive. En équipant les convoyeurs amont et aval d'unités de détection d'état de matière (détecteurs de flux à contact ou sans contact), le système peut comparer en temps réel « l'entrée de matière en amont » et « la sortie de matière en aval ». Si l'amont alimente en continu à pleine charge alors que l'aval ne voit soudain plus aucun flux, le système peut anticiper le risque de coincement avant même que la goulotte ne soit totalement remplie.
3. Système de déblocage actif et d'aide physique à l'écoulement (couche d'exécution)
Lorsque l'unité de détection capte un signal d'accumulation initiale ou de voûtage, il faut recourir à des moyens physiques d'aide à l'écoulement efficaces et non destructifs pour rompre l'équilibre statique de la matière. Les solutions d'ingénierie actuelles couvrent deux dimensions : le dévoûtage actif par force externe et l'optimisation structurelle passive :
1. Unité de décolmatage par vibration haute fréquence (rupture souple de la paroi et réduction du frottement)
Les dispositifs de décolmatage par vibration haute fréquence sont fixés sur la paroi extérieure de la goulotte de transfert ou sur les nervures rigides du cône du silo.
- Mécanisme d'action : la vibration mécanique périodique à haute fréquence et faible amplitude génère une contrainte de cisaillement alternative à l'interface entre la paroi métallique et la matière adhérente ; elle détruit instantanément la couche limite d'adhérence formée par la tension superficielle de l'eau et transforme le coefficient de frottement statique entre la matière et la paroi en un coefficient de frottement dynamique très faible, ce qui fait glisser régulièrement la matière accrochée.
- Limites d'application : très efficace contre l'adhérence initiale et le léger voûtage des matériaux fins à forte humidité. Toutefois, la mise en œuvre doit respecter strictement le principe « pas de vibration porte fermée » : lorsque le registre inférieur du silo est fermé ou que la bande aval est à l'arrêt, il est formellement interdit de démarrer le vibrateur, sinon la vibration compacte davantage la matière contenue dans le silo.
2. Unité de décolmatage par impulsions d'air à haute pression (dévoûtage puissant et suppression des zones mortes)
Face aux voûtes mécaniques tenaces, aux voûtes cohésives de grande portée et aux effets cheminée sévères, la vibration haute fréquence manque souvent d'énergie ; il faut alors installer des unités de décolmatage à air haute pression (communément appelées canons à air ou brise-voûtes pneumatiques).
- Mécanisme d'action : l'air comprimé à 0,4–0,8 MPa stocké dans un réservoir est libéré instantanément par une électrovanne à échappement rapide dans les millisecondes qui suivent la commande de décolmatage. Le jet d'air à haute pression est dirigé par une buse orientée directement dans la zone morte de voûtage du silo ou au point d'inflexion de la goulotte, produisant une onde de choc puissante et une force de cisaillement par expansion du gaz qui brisent instantanément la structure de voûte d'équilibre et rétablissent l'écoulement gravitaire.
- Stratégie d'implantation : les unités sont généralement réparties en spirale et par étages le long du cône du silo ou autour des angles des grandes goulottes ; des tirs pulsés séquentiels en plusieurs points assurent un décolmatage sur toute la section, sans zone morte.
3. Conception passive anti-colmatage : reconstruction de goulotte fluidisée et garnitures à faible frottement
Outre les équipements actifs, l'optimisation structurelle à la source est tout aussi indispensable :
- Conception de goulotte courbe fluidisée : la méthode des éléments discrets (DEM) est utilisée pour simuler les trajectoires de matière ; les goulottes traditionnelles à angles droits sont transformées en goulottes courbes en forme de cuillère ou paraboliques à transition progressive, qui guident la matière vers un écoulement centré et groupé, en supprimant les impacts verticaux à grande vitesse et les zones mortes tourbillonnaires.
- Garnitures anti-adhésives et résistantes à l'usure : des garnitures en polyéthylène à ultra-haut poids moléculaire (UHMWPE), en céramique microcristalline zircone-corindon ou en composite céramique-caoutchouc sont posées sur la face d'impact de la goulotte et sur le cône du silo ; leur très faible énergie de surface (hydrophobie) et leur grande glissance réduisent à la source la probabilité d'adhérence de la matière.
4. Logique de commande en boucle fermée par paliers du système intelligent anti-colmatage et d'aide à l'écoulement
En raccordant les « unités de détection de colmatage (groupe A) » et les « unités de déblocage (groupe B) » à l'automate du site ou au système de conduite centralisée, on construit une boucle fermée intelligente anti-colmatage à trois niveaux progressifs, sans présence permanente :
- Premier niveau : aide à l'écoulement préventive intermittente (mode forte humidité) En saison des pluies ou lors du transport de schlamms de charbon et de poudres minérales très visqueux, le système peut, sur la base du signal d'état de flux amont et après confirmation que la bande aval tourne normalement, commander à l'unité d'air haute pression ou à l'unité de vibration haute fréquence d'effectuer un balayage préventif à impulsions courtes selon un cycle défini (par exemple toutes les 15 à 30 minutes), afin d'empêcher l'accumulation de la couche adhérente.
- Deuxième niveau : déblocage automatique en ligne d'une accumulation légère (auto-réparation sans arrêt) Lorsque le détecteur de colmatage primaire installé dans la partie basse de la goulotte (à environ 1/3 de la hauteur depuis le bas, ou au niveau du point de pré-alerte micro-ondes) détecte un signal de rétention locale, l'automate déclenche immédiatement une pré-alerte sonore et visuelle et met automatiquement en service le dispositif de décolmatage par vibration et l'unité d'impulsions d'air haute pression de la zone concernée pour un déblocage combiné. À ce stade, le système de transport continue de fonctionner en continu, réalisant une « auto-réparation en ligne sans arrêt ».
- Troisième niveau : arrêt d'urgence verrouillé de sécurité en cas de colmatage sévère (dernier rempart de protection) Si, en raison du coincement d'un corps étranger surdimensionné, la matière continue de monter après le déblocage en ligne et déclenche le détecteur de colmatage secondaire supérieur (à environ 2/3 de la hauteur depuis le bas), ou si le signal du niveau inférieur reste hors délai sans réarmement, l'automate conclut immédiatement à un défaut de colmatage sévère et délivre instantanément la commande de verrouillage de plus haute priorité : coupure de l'alimentation de l'extracteur amont et du convoyeur à bande d'alimentation, arrêt simultané de la vibration et des impulsions d'air, afin d'éviter le débordement de matière, l'ensevelissement des équipements et les accidents de déchirure de bande.
5. Tableau comparatif de choix des solutions anti-colmatage pour les conditions industrielles typiques
Compte tenu des différences de propriétés physiques des matériaux en vrac selon les industries, le choix d'ingénierie doit appliquer des combinaisons différenciées de stratégies de surveillance et de déblocage :
| Scénario d'application typique | Caractéristiques clés de la matière et type de colmatage | Configuration recommandée des unités de détection | Configuration recommandée de déblocage et d'aide à l'écoulement |
|---|---|---|---|
| Lavoir à charbon / station de transfert d'alimentation en charbon de centrale thermique | Humidité élevée, forte viscosité des schlamms ; très forte propension à l'adhérence aux points d'inflexion des goulottes et au voûtage des silos de charbon brut | Unité de détection de colmatage à micro-ondes + détection à deux niveaux par pression latérale (à volet) | Unité de décolmatage par vibration haute fréquence + garnitures polymères à faible frottement + impulsions d'air dans les zones mortes critiques |
| Concassage primaire de mine métallique / goulotte de transfert de minerai | Grosses granulométries, forte densité, impacts extrêmement violents ; coincements mécaniques fréquents par gros blocs | Détecteur à pression latérale renforcé (avec déflecteur anti-chocs) + surveillance micro-ondes traversante | Unité de décolmatage à air haute pression de forte énergie + garnitures composites céramiques résistantes à l'usure + optimisation de goulotte courbe |
| Silo de farine crue / trémie de poudre de clinker de cimenterie | Granulométrie très fine, tendance à l'absorption d'humidité et au mottage, effets cheminée sévères et fluidisation irrégulière | Unité de détection de colmatage rotative (à palette) + détection d'état de matière | Dévoûtage par impulsions d'air haute pression en réseau multi-étages + vibration haute fréquence de faible amplitude sur la paroi du silo |
| Terminal vraquier portuaire / trémie de chargement à ciel ouvert | Débits très élevés, forte exposition à la pluie et aux embruns salins ; risques soudains d'afflux de matière et de congestion | Unité de détection à micro-ondes à haute protection IP67 + surveillance verrouillée du flux amont et aval | Décolmatage par vibration haute fréquence à double redondance + régulation automatique par paliers du débit d'alimentation avec verrouillage |
6. Règles de montage, de mise en service et de maintenance sécurisée sur site
Pour que le système anti-colmatage et d'aide à l'écoulement reste durablement performant, la mise en œuvre sur site et la maintenance quotidienne doivent respecter les règles suivantes :
- Montage des détecteurs résistant aux chocs et sans fausses alarmes : Les détecteurs à contact (à volet, à pression latérale ou rotatifs) doivent être installés sur des parois latérales à l'abri de l'impact direct du flux principal de matière, avec un déflecteur incliné soudé de 100 à 200 mm au-dessus de la sonde ; la fenêtre transparente aux micro-ondes des détecteurs à micro-ondes doit être en PTFE résistant à l'usure ou en céramique, et la coaxialité émetteur-récepteur doit être maintenue.
- Renforcement structurel des équipements de déblocage : Les dispositifs de décolmatage par vibration haute fréquence ne doivent jamais être soudés directement sur la tôle mince d'une goulotte à simple paroi ; ils doivent être montés sur des nervures de renfort en profilé U ou sur un châssis rigide, afin d'éviter que la vibration prolongée ne provoque une fissuration par fatigue des soudures de la goulotte ; les circuits d'air haute pression doivent être équipés de clapets anti-retour pour empêcher l'air chaud très poussiéreux de refluer et d'endommager les électrovannes.
- Respect strict de la ligne rouge de sécurité lors des opérations de décolmatage : Lorsque le système est arrêté pour colmatage sévère et que le déblocage automatique est inefficace, rendant une intervention manuelle nécessaire, la procédure de consignation (LOTO : coupure, étiquetage, verrouillage) doit être rigoureusement appliquée. Il est absolument interdit au personnel de maintenance de regarder vers le haut depuis la sortie inférieure du silo ou de la goulotte, ou de pénétrer sous le silo pour déblayer la matière ; les travaux doivent être réalisés de haut en bas avec des outils à long manche, par la trappe de visite supérieure ou par un trou de débourrage latéral dédié, afin d'éliminer totalement les accidents mortels dus à l'effondrement soudain de la matière accumulée.
En associant étroitement une technologie de détection de colmatage en ligne hautement fiable à des dispositifs physiques de dévoûtage et d'aide à l'écoulement scientifiquement conçus, les entreprises s'affranchissent non seulement du mode de maintenance rudimentaire consistant à « marteler le silo et extraire la matière à l'arrêt », mais améliorent aussi nettement le niveau d'automatisation et la rentabilité globale d'exploitation des systèmes de transport continu de vrac.
En savoir plus sur la solution « Système intelligent anti-colmatage et d'aide à l'écoulement »