
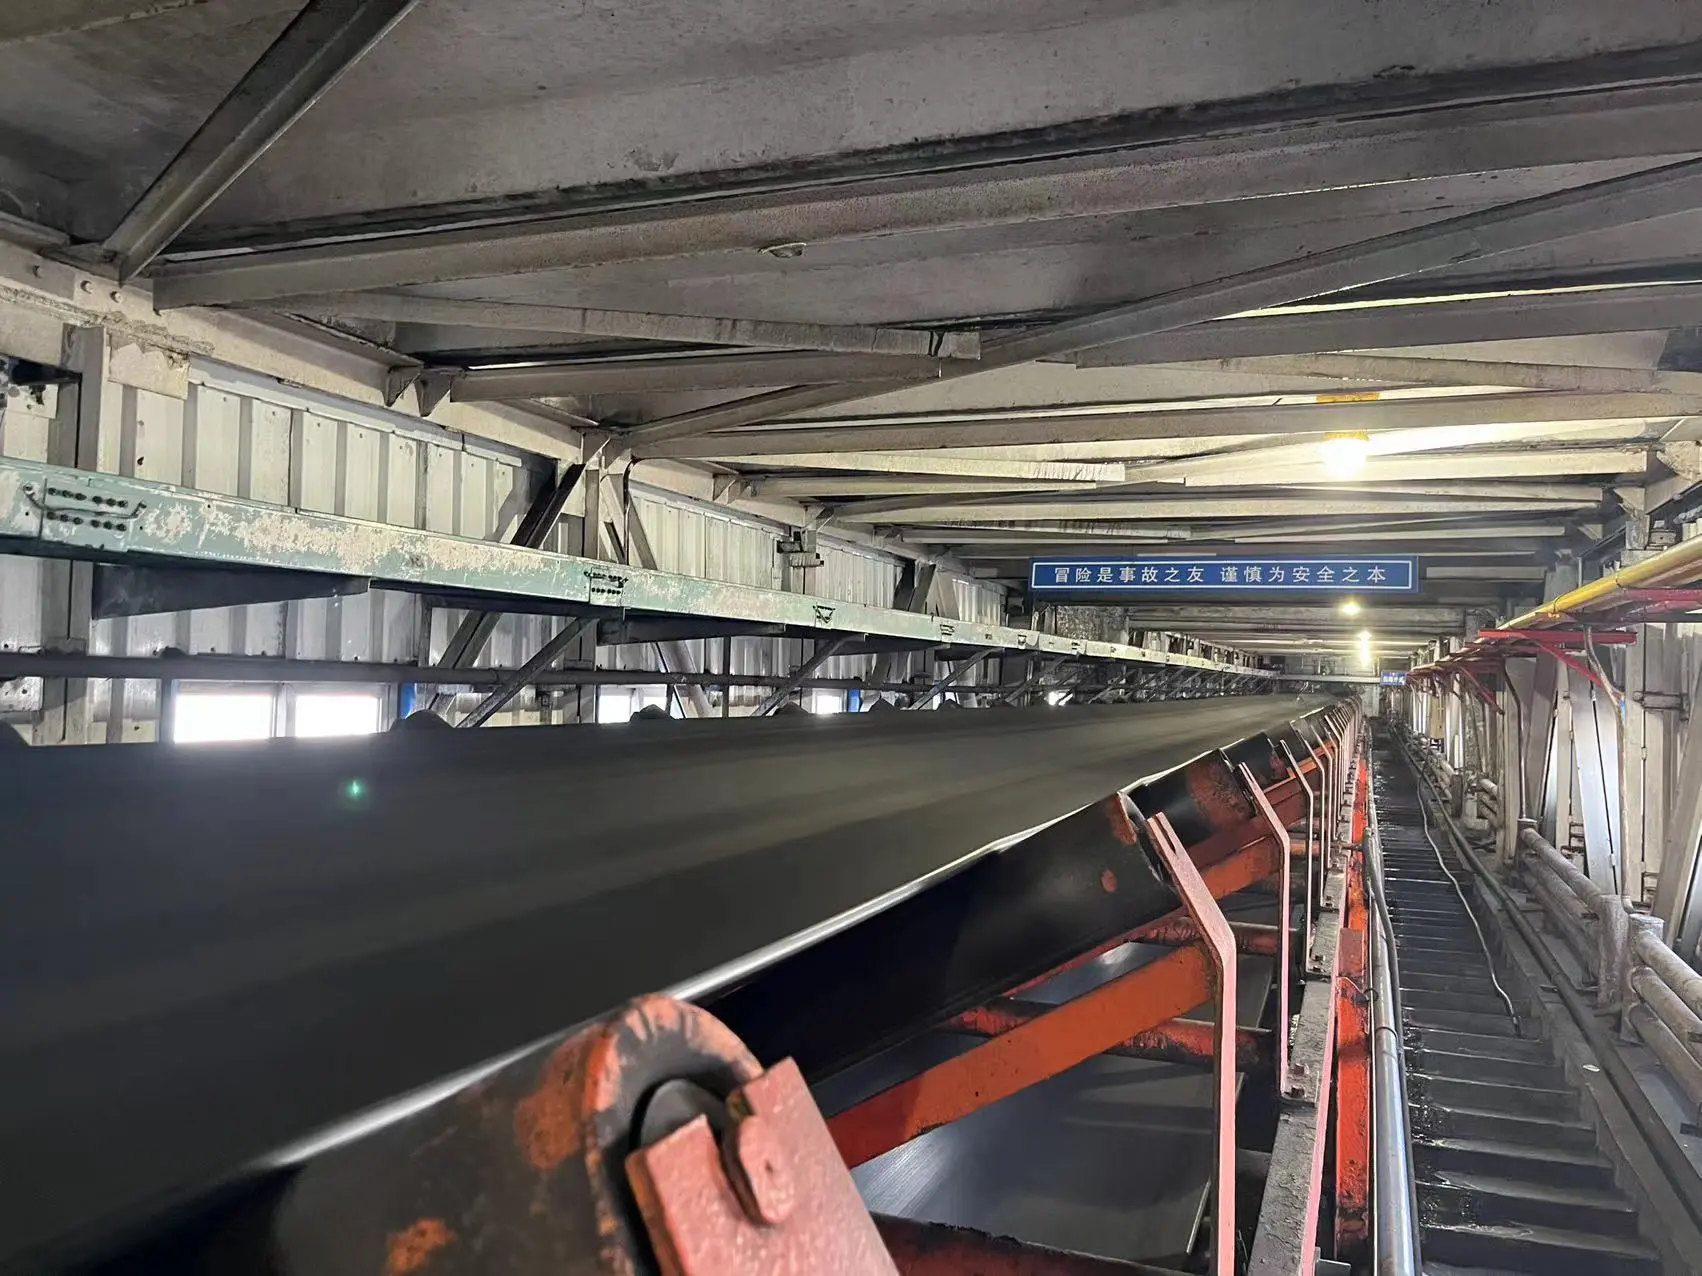
Dans les passerelles de manutention du charbon des centrales thermiques, dans les chantiers souterrains et les laveries des mines de charbon, dans les ports de transbordement de charbon ainsi que dans les entreprises cokières et métallurgiques, le convoyeur à bande est l'équipement clé qui garantit un transport continu et à grand débit du charbon en vrac. Or, l'environnement de manutention du charbon s'accompagne généralement d'une humidité élevée, de l'agglomération des boues de charbon, de la dispersion des poussières et d'impacts fréquents de charbons calibrés et de stériles : les conditions d'exploitation sont extrêmement sévères. En fonctionnement continu à forte charge, le convoyeur à bande est très exposé à toutes sortes de défaillances électromécaniques et structurelles.
Les statistiques montrent que, parmi tous les arrêts d'équipement sur les lignes de manutention du charbon, le déport de bande (Belt Deviation) occupe depuis toujours la première place en fréquence, suivi du patinage de l'entraînement, des déchirures longitudinales et ruptures de bande, des épandages le long de la ligne, des défaillances des dispositifs d'entraînement et de l'« emballement » en perte de vitesse dans les configurations descendantes à forte inclinaison. Le déport est au centre de l'attention de toute la ligne parce qu'il constitue non seulement une défaillance autonome de déséquilibre du mouvement, mais aussi la « cause amont » qui provoque les fuites et épandages de matière, l'usure des bords de bande, la destruction des rouleaux et même les graves accidents de rupture de bande. Lorsque le déport est important, le bord de la bande frotte violemment et se trouve comprimé contre le châssis fixe ; la contrainte de traction d'un seul côté dépasse alors rapidement les limites de charge transversale et longitudinale, ce qui peut déclencher en un instant une déchirure ou une rupture catastrophique.
Pour élever le niveau de sécurité d'exploitation du système de manutention du charbon et réduire les pertes liées aux arrêts non planifiés, la gestion des équipements et les techniciens de terrain doivent dépasser les apparences et, en partant des principes mécaniques et des conditions réelles d'exploitation, maîtriser systématiquement les causes profondes des défaillances courantes ainsi que les remèdes scientifiquement fondés.
I. Le déport de bande : la défaillance centrale la plus fréquente et la plus propice aux erreurs d'analyse
Lorsqu'ils traitent un déport sur site, de nombreux exploitants ont pour réflexe d'ajouter aveuglément des rouleaux auto-centreurs (rouleaux de recentrage) ou de les remplacer sur de grandes longueurs. Or, l'expérience de terrain montre que la cause profonde de nombreux déports ne réside pas du tout dans la capacité de centrage des rouleaux. Si l'on ajoute aveuglément des rouleaux auto-centreurs alors que les erreurs d'installation de base ou la charge décentrée de matière n'ont pas été éliminées, non seulement le déport n'est pas corrigé, mais la bande se met en plus à produire, en marche, des sauts latéraux ondulatoires et périodiques ainsi que des oscillations, ce qui aggrave l'usure et crée de nouveaux problèmes.
1. Localisation précise des causes profondes du déport selon deux dimensions
Pour diagnostiquer un déport, il est recommandé de croiser deux dimensions : « où il se produit » et « comment il se manifeste » :
| Dimension de classement | Manifestation concrète de la défaillance | Causes typiques et axe d'investigation |
|---|---|---|
| Selon la position le long de la ligne | Déport du brin porteur (zone des rouleaux supérieurs) | Charge décentrée au point de déversement de la goulotte de transfert, planéité du châssis hors tolérance, jonction vulcanisée ou mécanique non perpendiculaire |
| Selon la position le long de la ligne | Déport du brin retour (zone des rouleaux inférieurs) | Défaillance des racleurs de tête et de retour, encroûtement important de charbon humide collé sur les rouleaux inférieurs ou sur le tambour de renvoi |
| Selon la position le long de la ligne | Déport localisé (toujours sur un tronçon déterminé) | Grippage et méplat des roulements de rouleaux dans cette zone, support de rouleau fortement deversé, rouleau décroché ou affaissement local du châssis |
| Selon la loi de fonctionnement | Déport à position fixe (quel que soit le cycle de la bande) | Erreur d'installation de base, axe des rouleaux à cet endroit non perpendiculaire à l'axe de la bande, déformation mécanique locale du châssis |
| Selon la loi de fonctionnement | Déport vagabond suivant le cycle de révolution de la bande | Répartition inégale de la masse de la bande elle-même, courbure serpentine de la bande hors tolérance, coupe de jonction non d'équerre mais en biais |
2. Règles mécaniques de correction des erreurs d'installation et de géométrie
La précision d'installation du châssis du convoyeur détermine directement l'attitude de marche de la bande. Des axes non parallèles entre le tambour d'entraînement de tête et le tambour de renvoi de queue, des lignes d'axe du châssis non confondues sur toute la longueur, ou encore des différences de coefficient de frottement de surface des rouleaux après un long service sous forte charge et une usure inégale des diamètres d'axe, provoquent tous un déséquilibre des résistances de traction entre les deux côtés de la bande.
Lors du réglage d'un déport dû à une erreur de pose des paliers de tambour, il faut appliquer strictement le principe de correction « du côté où la bande dérive, on règle ce côté » :
- si la bande se décale vers le palier A au tambour de tête, il convient de déplacer légèrement le palier A dans le sens d'avancement de la bande, ou de déplacer légèrement le palier B opposé dans le sens inverse, afin que l'axe du tambour exerce sur la bande un effort de compression correctif ;
- pour un déport localisé dû à un devers de rouleaux, on applique la règle « on règle à l'arrière, pas à l'avant » : on cale légèrement vers le haut les rouleaux situés en arrière du côté du déport, dans le sens de marche de la bande.
3. Effets destructeurs en chaîne du déport
Il faut se méfier des destructions en chaîne provoquées par le déport : un déport léger fait déborder le charbon brut par-dessus les bavettes d'étanchéité, provoquant une accumulation importante de charbon et de poussière dans les galeries, ce qui augmente brutalement la charge de nettoyage manuel et le risque d'explosion de poussières ; en cas de déport important, le bord de la bande lancée à grande vitesse vient s'appuyer durement contre le châssis en cornière et frotte violemment, ce qui use et détache rapidement le caoutchouc de bord et expose à la corrosion les couches internes de toile nylon/polyester ou la nappe de câbles acier. Lorsque la résistance à la traction chute brutalement, un simple impact de gros charbon ou de stérile suffit à déchirer le bord et la bande, entraînant la paralysie et l'arrêt de production de toute la ligne. De plus, l'effort latéral décentré engendré par le déport se transmet aux extrémités d'arbres des tambours et des rouleaux, ce qui provoque le déplacement axial du tambour et l'éclatement prématuré par fatigue des roulements de rouleaux.
II. Le patinage de l'entraînement : évolution mécanique de l'insuffisance de couple de frottement et de l'encroûtement de boues de charbon
Le convoyeur transmet la puissance par le frottement entre le tambour d'entraînement et la bande. Selon la théorie classique de la traction par frottement d'Euler, l'effort circonférentiel maximal transmissible par le tambour dépend de la pré-tension de la bande au point de rencontre avec le tambour, de l'angle d'enroulement et du coefficient de frottement statique entre les deux.
1. Facteurs déclenchants courants du patinage
Les causes essentielles du patinage sur les lignes de manutention du charbon se concentrent sur trois points :
- pré-tension de bande très insuffisante : course du dispositif de tension en fin de course, chute du contrepoids ou fuite de pression du système de tension hydraulique, qui rendent la bande molle ;
- usure de la garniture de tambour et chute brutale du coefficient de frottement : le motif de garniture en losange ou en chevron de la surface du tambour est usé à plat, ou l'on a retenu une surface de tambour métallique nue et lisse à faible coefficient de frottement ;
- pénétration d'humidité et de boues de charbon collantes : lorsque le charbon brut transporté présente une forte teneur en eau et une proportion élevée de boues, la fine poudre de charbon pénètre facilement avec l'humidité sur la face non porteuse (face interne) de la bande.
2. Le cycle destructeur de la « boursouflure » de charbon collé
En conditions humides et collantes, si le système de nettoyage n'est pas complet, les boues de charbon de la face interne sont écrasées et compactées de façon répétée par l'énorme effort de traction lors du passage sur le tambour d'entraînement et le tambour d'augmentation, et forment rapidement sur la surface du tambour des bosses dures et denses (couramment appelées « boursouflures » de tambour). Ces boursouflures localisées rendent la surface circonférentielle du tambour irrégulière : d'une part, elles font naître localement dans la bande des contraintes de traction alternées et concentrées en flexion anormalement violentes, qui provoquent le décollement et la séparation de la carcasse et des caoutchoucs de couverture supérieur et inférieur ; d'autre part, elles déséquilibrent les diamètres extérieurs équivalents des deux côtés du tambour, ce qui déclenche un patinage dynamique sévère et un déport violent.
C'est pourquoi, sur les lignes de manutention du charbon, un système de nettoyage efficace n'est pas seulement un indicateur de propreté industrielle : il constitue la condition préalable fondamentale pour garantir l'entraînement par frottement, empêcher l'encroûtement et les boursouflures du tambour, et éliminer les accidents de patinage.
III. Déchirures et ruptures de bande : les accidents mécaniques les plus graves
Parmi toutes les défaillances de convoyeur à bande, les déchirures longitudinales et les ruptures transversales de bande causent les pertes d'actifs directes et les temps d'arrêt de production les plus lourds.
1. Sources essentielles de déchirure
Les origines physiques de la déchirure longitudinale sont fortement concentrées dans la zone du point de déversement de matière :
- percement et blocage par des corps étrangers : les débris de grande taille et de forte dureté mélangés au charbon lors de l'abattage et du lavage (marteaux de concasseur cassés, pics en alliage de haveuse, raccords de poutres métalliques, boulons d'ancrage de soutènement minier et treillis métallique) tombent avec le flux de charbon depuis une goulotte de transfert de plusieurs mètres de haut avec une énergie cinétique extrêmement élevée. Dès qu'un objet acéré transperce la carcasse de la bande et se coince fermement dans la traverse de rouleaux ou le montant de la goulotte situés en dessous, la bande en mouvement rapide glisse de force contre la lame bloquée et toute la bande est fendue longitudinalement en quelques secondes ;
- détachement et destruction d'organes de l'équipement : le desserrage et la chute de boulons de garnitures d'usure à l'intérieur de la goulotte de transfert, la fissuration et l'effondrement de tôles de retenue métalliques ou la rupture du support de fixation d'un racleur se transforment directement en « lames artificielles » coupantes ;
- accumulation et écrasement importants de matière : le colmatage interne de la goulotte s'étend jusqu'au tambour, et le charbon calibré accumulé éclate sous l'écrasement du tambour et transperce le corps de la bande.
2. Principaux facteurs déclenchants de la rupture de bande
La rupture transversale sur toute la section est généralement étroitement liée aux facteurs électromécaniques suivants :
- une exploitation en surcharge prolongée fait dépasser aux contraintes de traction transitoires subies par la bande le coefficient de sécurité de résistance mécanique ;
- une jonction de bande de mauvaise qualité, la fissuration par fatigue d'agrafes mécaniques, ou le vieillissement, le décollement et la séparation du caoutchouc interne d'une jonction vulcanisée à froid ou à chaud, la réduction de résistance à la jonction atteignant le point critique ;
- des caractéristiques de démarrage progressif insuffisantes du dispositif d'entraînement, qui génèrent à l'instant du démarrage une énorme onde de choc dynamique de traction (onde de tension analogue à un coup de bélier) ;
- l'usure par déport qui endommage les bords et rompt des câbles, la section efficace restante ne pouvant plus supporter la traction à pleine charge.
3. Double ligne de défense : prévention et surveillance de l'état
La prévention des déchirures et des ruptures doit s'appuyer sur le principe global « prévention structurelle en priorité, surveillance intelligente en complément » :
- assainissement du trajet de matière : installer au-dessus de la goulotte de déversement des grilles de criblage lourdes et des rideaux amortisseurs, et placer en amont des séparateurs électromagnétiques suspendus à forte aspiration et des détecteurs de métaux intégrale afin d'écarter les objets métalliques longs, acérés et volumineux ;
- aménagement souple du point de déversement : dans la section de réception du transfert, remplacer entièrement les rouleaux amortisseurs en caoutchouc traditionnels par des lits d'impact lourds à fort amortissement et à support continu. Les patins de glissement plans et continus en polyéthylène à ultra-haute masse moléculaire suppriment totalement les vides suspendus entre rouleaux, de sorte que les objets acérés tombés avec la matière ne peuvent plus former de point d'appui bloquant, ce qui élimine à la source les conditions de percement et de blocage ;
- surveillance et alerte multidimensionnelles en ligne : installer densément en aval du point de déversement des capteurs de déchirure à câble pressé, des plateaux de détection de fuite sous la zone de réception et des unités d'inspection par vision artificielle. Dès qu'une fuite par percement ou un déplacement de câble est détecté, le déclenchement et l'arrêt surviennent en quelques millisecondes, ce qui limite les pertes de déchirure à un minimum.
IV. Défaillances typiques du dispositif d'entraînement : diagnostic du moteur, du réducteur et des accouplements
L'ensemble d'entraînement est le cœur du convoyeur à bande : il comprend le moteur électrique, le réducteur, le coupleur hydraulique et le groupe de tambours d'entraînement. En environnement poussiéreux et à forte charge, ses manifestations de défaillance courantes et les mesures à prendre sont les suivantes :
1. Défaillances du moteur et échauffement anormal
- Le moteur ne démarre pas : vérifier d'abord si la chute de tension de la ligne d'alimentation amont est trop importante et si les contacteurs sous vide et relais du circuit de commande refusent de s'enclencher ; pour les moteurs à rotor bobiné ou les moteurs à variation de fréquence, contrôler la séquence d'élimination des résistances de démarrage ou les paramètres de déclenchement du variateur ;
- Échauffement violent et survitesse de température du moteur : si l'élévation de température de la surface du moteur est anormale, il s'agit le plus souvent d'une surcharge de la section de transport sur les convoyeurs longue distance, ou d'une accumulation et d'un blocage locaux de matière dans la goulotte qui font bondir la résistance de marche de toute la ligne. Il faut alors mesurer le courant triphasé à l'aide d'un wattmètre ou de transformateurs de courant, vérifier la surcharge par rapport au débit transporté, et il est strictement interdit d'augmenter aveuglément la valeur de consigne de la protection du relais thermique pour forcer la marche.
2. Surchauffe, bruit anormal et vibration du réducteur
- Surchauffe du carter : principalement causée par une quantité de lubrifiant anormale (niveau trop haut provoquant un barbotage et un échauffement de l'huile par les engrenages, ou niveau trop bas provoquant un frottement à sec), une dégradation de la qualité du lubrifiant, une viscosité inadaptée, ainsi qu'une destruction des jeux internes des roulements. Il convient de contrôler régulièrement la pureté de l'huile et de compléter ou remplacer celle-ci en quantité précise selon le repère du voyant de niveau ;
- Bruit anormal des engrenages et piqûres de denture : les chocs de démarrage à forte charge et l'insuffisance de rigidité du châssis provoquent facilement une usure par charge décentrée, un écaillage par piqûres ou une rupture de dent. Il faut mesurer périodiquement l'intensité vibratoire des paliers d'entrée et de sortie à l'aide d'un analyseur de spectre de vibration et corriger à temps la coaxialité des axes du moteur et du réducteur.
3. Défaillance de transmission du coupleur hydraulique et des accouplements
- Impossibilité de transmettre le couple nominal à pleine charge : la quantité de fluide de travail (huile hydraulique spéciale anti-usure ou milieu aqueux) dans la chambre de travail est insuffisante. Le remplissage doit être strictement effectué dans la plage de taux de remplissage d'usine ; tout excès ou tout manque est strictement interdit ;
- Projection et fusion fréquentes des bouchons fusibles : la projection de fluide par le coupleur est une action de protection thermique signalant une surcharge grave du convoyeur, un blocage prolongé avec patinage ou des démarrages fréquents. Après une projection, il faut identifier complètement la cause profonde du blocage ou de la surcharge de la ligne ; il est strictement interdit de remplacer arbitrairement les bouchons fusibles normalisés par des bouchons pleins ordinaires ;
- Déséquilibre de charge en entraînement bi-moteur ou multi-moteurs : lorsque deux moteurs entraînent le même tambour ou les tambours de tête et de queue, une légère différence de remplissage des coupleurs ou des caractéristiques mécaniques des moteurs fait qu'un moteur surcharge et chauffe tandis que l'autre est sous-chargé. Il faut, en marche, surveiller les courants instantanés des deux moteurs et ajuster finement le remplissage des coupleurs pour équilibrer les couples.
V. Un risque facilement négligé : l'« emballement » du convoyeur à bande en marche descendante
Sur les lignes de manutention du charbon à forte inclinaison et à transport descendant (par exemple les voies descendantes de quartier d'exploitation, les passerelles descendantes en flanc de montagne), il existe une configuration particulière extrêmement destructrice — l'« emballement » en descente (Conveyor Runaway).
1. Principe dynamique de l'emballement
Lorsque la matière est transportée vers le bas, la composante de gravité descendante de la matière et de la bande elle-même est orientée dans le même sens que la marche. Lorsque la force de descente est supérieure à la résistance de marche, la matière fournit un travail au système d'entraînement et le moteur se trouve alors en état de freinage par récupération (Regenerative Braking).
Si plusieurs alimentateurs amont déversent simultanément et de façon désordonnée, de sorte que la charge instantanée en descente dépasse gravement la capacité portante nominale, le couple d'entraînement par gravité dépasse rapidement le couple de freinage maximal admissible du moteur. À ce moment, le système électrique déclenche sur surintensité, et si le frein mécanique présente un couple de freinage insuffisant ou une réponse lente, la bande accélère alors de façon incontrôlée, dans le sens inverse ou dans le sens de marche, sous l'effet de l'accélération de la pesanteur, telle un cheval échappé, formant l'« emballement ».
2. Conséquences dévastatrices et défense technique contre l'emballement
Une fois l'emballement survenu, l'énorme force centrifuge et la tension dynamique produites par la survitesse détruisent le système mécanique en quelques secondes : la bande se rompt et est projetée, le réducteur éclate avec rupture de dents, le moteur s'emballe et brûle, le frein à disque hydraulique se fissure et devient inopérant à haute température, des centaines de rouleaux sont projetés et tombent, et une grande quantité de charbon brut se déverse et inonde toute la galerie.
Pour prévenir l'emballement en descente, il faut construire une protection de freinage matérielle fiable :
- il est strictement interdit d'augmenter arbitrairement la fréquence de débit des alimentateurs de charbon et toute marche descendante en surcharge doit être proscrite ;
- il faut prévoir un système de freinage doux contrôlable à proportion électro-hydraulique ou un frein à disque hydraulique lourd à manque de courant (normalement fermé) de haute fiabilité, garantissant qu'en cas de perte d'alimentation électrique et d'arrêt, la bande décélère et se verrouille selon une décélération régulière ;
- la ligne doit être équipée de détecteurs de survitesse centrifuges indépendants et d'interrupteurs de survitesse et de perte de vitesse : dès que la vitesse de bande dépasse 110 % à 115 % de la vitesse nominale, le circuit de sécurité matériel se déclenche instantanément et applique un freinage mécanique d'urgence.
VI. Règlement de gestion durable de l'exploitation électromécanique sur site et formule mnémotechnique de diagnostic rapide
Pour élever le taux de disponibilité des équipements de la ligne de manutention du charbon et réduire les accidents soudains, l'équipe électromécanique de site doit consolider l'expérience de traitement des défaillances dans une liste d'inspection standardisée :
1. La formule mnémotechnique de diagnostic
- D'abord la position et la loi du déport, ensuite la pré-tension et le charbon collé ;
- Pour la déchirure, inspecter strictement le déversement et les ferrailles ; pour l'entraînement, mesurer l'huile, l'électricité et les arbres ;
- En descente, l'essentiel est le freinage et la protection contre la survitesse ; un nettoyage bien assuré et tout est réglé.
2. Inspection quotidienne des équipes et règles de maintenance durable
- Contrôle statique avant prise de poste : vérifier les repères d'alignement des lignes d'axe en tête et en queue, contrôler le serrage des boulons des supports de rouleaux, éliminer les blocs durs de boues de charbon sur la surface du tambour d'entraînement et des rouleaux de retour ;
- Observation dynamique en charge : lorsque le convoyeur marche à pleine charge, parcourir la ligne pour observer l'amplitude d'oscillation de la bande sur le brin porteur et le brin retour ; vérifier si la matière à l'intérieur de la goulotte de déversement est en écoulement centré et supprimer toute charge décentrée d'un seul côté ;
- Garantie de tout le cycle de vie du système de nettoyage : contrôler chaque jour le degré d'application et la réserve d'usure de la racle primaire en polyuréthane et de la lame secondaire en alliage de la tête, afin d'assurer que la face inférieure de la bande de retour soit propre et sèche, sans charbon flottant adhérent ;
- Vérification du fonctionnement des dispositifs de sécurité : procéder chaque mois, sur site, à des essais manuels par basculement et traction sur les interrupteurs de déport à deux niveaux, les interrupteurs à câble bidirectionnels, les détecteurs de patinage et les dispositifs de détection de déchirure le long de la ligne, pour garantir que les signaux d'alarme et de déclenchement renvoyés à la salle de contrôle centrale sont sensibles et fiables à 100 %.
En maîtrisant systématiquement le mécanisme géométrique du déport, l'équilibre mécanique de frottement du patinage, la dissipation d'énergie en amont des déchirures et le contrôle strict des conditions de freinage en descente, les entreprises peuvent transformer radicalement la « lutte contre l'incendie après coup » en « prévention avant coup » et consolider complètement la ligne de défense de sécurité intrinsèque électromécanique des circuits de transport de charbon en vrac.