
Sur les lignes modernes de production de clinker de ciment par voie sèche et de broyage de ciment, la station de dosage des matières premières et le système de mélange des ajouts constituent le goulet d'étranglement critique qui détermine à la fois le taux de conformité du cru et la continuité ainsi que la stabilité de la cuisson au four rotatif. Dans cette étape, le calcaire, le grès (matière correctrice siliceuse), le laitier de fer ou les cendres pyriteuses (matière correctrice ferrugineuse), le gypse désulfuré ainsi que divers laitiers doivent être alimentés en continu et avec précision par de grands silos de stockage de matières premières et des systèmes de dosage et d'alimentation pondérale.
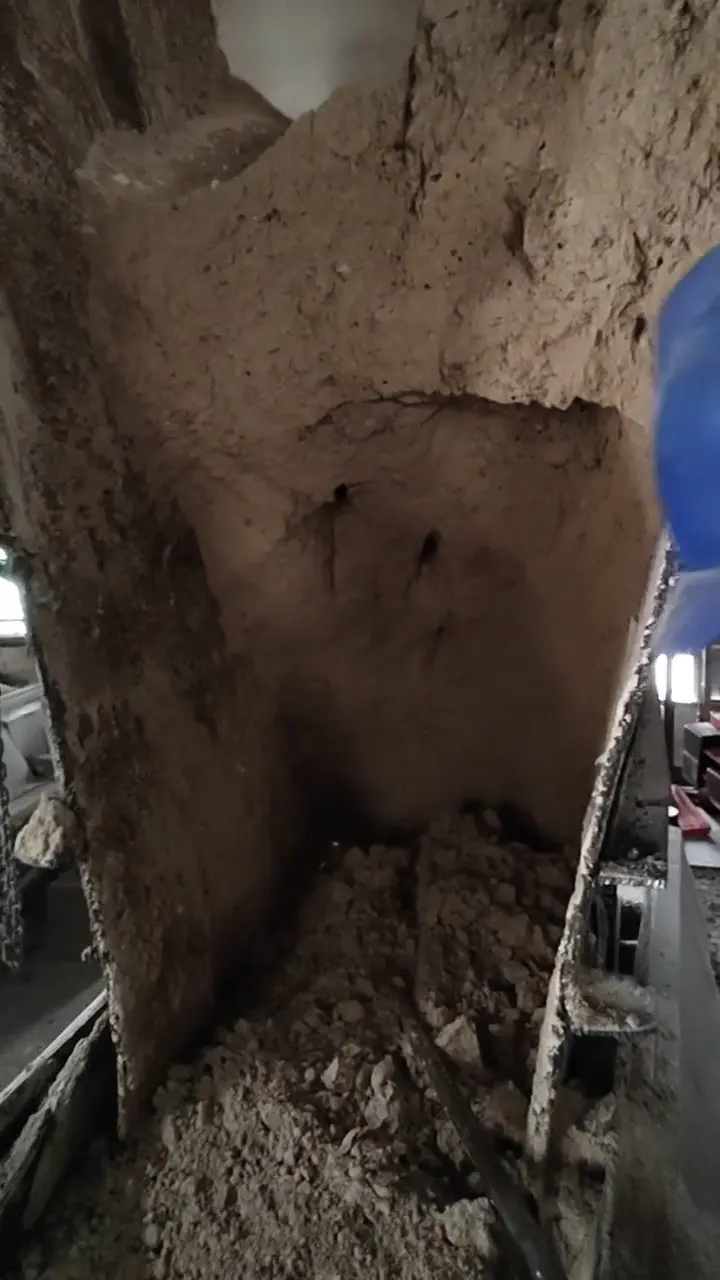
Toutefois, dans l'exploitation quotidienne réelle, le colmatage fréquent des trémies de grès, des trémies de laitier de fer, des trémies de calcaire humide et des trémies de matières premières argileuses constitue depuis de longues années un mal chronique majeur pour les cimentiers. En particulier lorsque la saison des pluies fait fortement grimper l'humidité des matières, que la fraction de poudre fine est excessivement élevée et que les impuretés argileuses sont abondantes, les matières forment très facilement des voûtes tenaces dans la partie convergente du cône inférieur de la trémie et à l'orifice de déchargement, s'accumulent et s'encroûtent gravement sur les parois, et peuvent même interrompre totalement l'écoulement.
Dès qu'une trémie se colmate, le doseur pondéral est instantanément privé de matière, ce qui rompt directement l'équilibre du dosage du cru (les trois valeurs modulaires sont gravement perturbées) et contraint le broyeur de cru à réduire sa production, voire à s'arrêter ; si le déchargement d'une trémie principale de matière première est interrompu, il en résulte fréquemment une alimentation insuffisante à l'entrée du four, un désordre du régime thermique du procédé et même un arrêt non planifié du four avec coupure de l'alimentation, provoquant des pertes de production directes de plusieurs centaines de milliers à plus d'un million de yuans. Plus grave encore, le traitement manuel traditionnel du colmatage des trémies exige généralement que les opérateurs, munis de barres à mine et de marteaux pneumatiques, pénètrent dans l'intérieur étroit, sombre et poussiéreux de la trémie ou, couchés sur le dos, dégagent la matière vers le haut depuis l'orifice de déchargement. Cette façon de travailler est non seulement extrêmement pénible et longue, mais expose à chaque instant à des risques majeurs pour la sécurité : chute de hauteur, effondrement soudain de grandes quantités de matière et ensevelissement, ou manque d'oxygène et asphyxie.
Afin de garantir la sécurité intrinsèque et la stabilité du procédé de la production continue de ciment et de résoudre définitivement le problème du colmatage des trémies, l'industrie cimentière a connu une profonde évolution technologique — de l'installation de canons à air, de la pose de revêtements anti-usure et du montage de vibreurs externes sur les parois jusqu'à une nouvelle génération de technologie de dévoûtage par vibration de revêtements suspendus et de systèmes intelligents multidimensionnels de prévention du colmatage en boucle fermée.
I. Caractéristiques des matières et dynamique de formation des voûtes dans les trémies de grès, de laitier de fer et de calcaire en cimenterie
L'écoulement gravitaire des matières en vrac à l'intérieur du cône convergent d'une trémie obéit aux lois combinées de la mécanique des fluides non newtoniens et de la mécanique des solides. La raison pour laquelle les trémies de matières correctrices essentielles d'une cimenterie sont si sujettes au stagnation et au colmatage est déterminée conjointement par leurs propriétés physico-chimiques particulières et par leur état mécanique :
1. Humidité élevée et adhérence humide du grès, du laitier de fer et des matières similaires
- Teneur en eau élevée et forces capillaires de surface : le grès stocké à l'air libre absorbe facilement l'eau, et le laitier de fer (notamment le laitier granulé humide ou les cendres pyriteuses issus comme sous-produit des aciéries) présente généralement une humidité initiale pouvant atteindre 8 % à 15 % et plus. Les particules fines mélangées à l'eau forment un film d'eau libre dense, et les interfaces entre particules développent de puissantes forces d'adsorption par ponts capillaires et des forces de van der Waals, ce qui fait passer rapidement la poudre fine d'un état meuble à des mottes de boue fortement cohésives.
- Abrasivité élevée et durcissement plastique par compression : le grès est riche en dioxyde de silicium (), dur et aux arêtes vives ; le laitier de fer a une masse volumique et une densité élevées. Lorsque la matière tombe depuis le sommet d'un silo haut de plusieurs dizaines de mètres, l'énorme énergie potentielle de son propre poids se transforme en pression statique, générant dans la partie convergente du cône des contraintes normales de compression extrêmement élevées qui forcent la poudre humide et collante à se compacter et à durcir au niveau de l'entonnoir convergent.
2. Quatre formes typiques de blocage de l'écoulement à l'intérieur de la trémie
Sous les contraintes du poids propre et de la section convergente, quatre formes mécaniques typiques de colmatage se développent habituellement dans une trémie :
- Voûte mécanique (Mechanical Arching) : lorsque de gros blocs de calcaire ou de grès grossièrement concassé convergent vers un orifice de déchargement étroit, les particules s'entrecroisent et se bloquent mutuellement en raison de leur géométrie irrégulière, formant une « voûte de pierre en équilibre articulé » suffisante pour supporter le poids mort de la totalité du contenu situé au-dessus ;
- Voûte de cohésion (Cohesive Arching) : pour la poudre minérale fine et humide et la boue de laitier de fer, la résistance au cisaillement cohésif entre les particules étant supérieure à la composante gravitaire d'écoulement, une épaisse « voûte autoportante de type terreux » se forme spontanément en travers de la portée au-dessus du col de l'orifice de déchargement, créant un vide en dessous et interrompant l'écoulement ;
- Effet de « trou de rat » (Ratholing) : lorsque l'angle de frottement externe entre la matière et la paroi est supérieur à l'angle d'inclinaison de la paroi, la matière collée à la paroi se solidifie complètement et reste immobile, et seule la matière du canal vertical central peut s'écouler, formant un trou circulaire en forme de puits profond. Le « trou de rat » réduit non seulement de plus de 70 % la capacité utile effective de la trémie, mais la matière consolidée en périphérie est également très susceptible de s'effondrer brusquement lors des variations d'humidité et de briser le doseur pondéral situé en dessous ;
- Accumulation et encroûtement sur les parois (Wall Build-up & Caking) : en contact statique prolongé avec la paroi métallique de la trémie, la matière développe, sous l'effet oxydant de l'air humide, une adsorption physico-chimique sur la surface métallique ; la croûte croît couche après couche de quelques centimètres à plusieurs dizaines de centimètres, modifiant complètement l'angle effectif du cône convergent de déchargement prévu à la conception de la trémie.
II. Réflexion approfondie sur les limites techniques et les inconvénients fatals des méthodes traditionnelles de prévention et d'élimination du colmatage
Pendant de nombreuses années, les cimentiers ont essayé divers moyens classiques pour résoudre les problèmes de voûtage et d'accumulation de ces matières, mais tous ont révélé, en exploitation de longue durée, des faiblesses techniques insurmontables :
1. Nettoyage par impulsions de canon à air : atténuation rapide de l'énergie et pénétration insuffisante des zones mortes
Le canon à air nettoie au moyen de l'onde de choc produite par la détente instantanée d'air comprimé contenu dans un réservoir. Cependant :
- l'énergie de l'onde de choc s'atténue de façon exponentielle et rapide dans un amas de poudre meuble et poreux, et le rayon d'action efficace est généralement inférieur à 0,8 voire 1,2 mètre ;
- le flux d'air à haute pression ne pénètre le plus souvent que le long des pores de moindre résistance, en perçant un trou dans la matière (formant une « perforation de canal d'air »), et après le passage de l'air, la matière lourde, humide et collante encroûtée autour reste parfaitement immobile ;
- si la matière est extrêmement humide et visqueuse, le jet à haute pression de l'air comprimé peut même repousser et compacter davantage la boue humide ou le laitier de fer local, formant une croûte encore plus dense.
2. Revêtement statique anti-usure et anti-adhérent : efficace au début mais sujet au décollement et au blocage
La pose sur la paroi interne du cône de plaques de polyéthylène à très haut poids moléculaire (UHMWPE) ou de céramique microcristalline vise à réduire le coefficient de frottement interfacial. Mais sous l'impact prolongé de gros blocs de grès dur tombant de grande hauteur, les plaques plastiques se déforment facilement ; dès que les boulons de fixation se rompent sous le cisaillement vibratoire, les grandes plaques décollées glissent dans l'orifice de déchargement et provoquent directement le blocage mécanique et l'arrêt du vanneau rotatif ou du doseur pondéral situé en aval.
3. Inconvénients fatals des vibreurs externes classiques (vibreurs de paroi de trémie)
Afin de détruire directement la cohésion de la matière, de nombreuses cimenteries se sont tournées vers des vibreurs montés à l'extérieur des parois. Leur principe consiste à appliquer, par la rotation excentrique à grande vitesse d'un moteur vibratoire, des percussions périodiques à haute fréquence et à forte énergie sur la paroi extérieure rigide de la trémie. Sur le terrain, cette technologie classique révèle toutefois trois inconvénients fatals :
- Endommagement par fatigue de la paroi et fissuration des soudures : les moteurs vibratoires classiques sont généralement soudés ou vissés rigidement sur la tôle extérieure de la trémie. Comme le corps de la trémie est une structure rigide ultra-lourde de plusieurs tonnes, voire de plusieurs dizaines de tonnes, les contraintes alternées à haute fréquence s'exercent directement et durablement sur la tôle de paroi, ce qui provoque rapidement une déchirure par fatigue alternée du métal de base autour du socle de fixation du moteur et, dans les cas graves, une déchirure sur de grandes surfaces des soudures du cône de la trémie avec fuite de poussière, réduisant considérablement la durée de vie de conception de l'ensemble de la trémie ;
- Faible surface de rayonnement effective de l'énergie vibratoire et absorption par la structure elle-même : une trémie de grande dimension présente une rigidité extrêmement élevée, de sorte que la majeure partie de la force vibratoire du moteur externe est absorbée et dissipée par la paroi en acier massive et lourde elle-même ; l'accélération de cisaillement effectivement transmise à l'interface avec la matière s'atténue fortement, et la zone de rayonnement efficace se limite souvent à une circonférence locale de moins d'un demi-mètre autour du socle du moteur ;
- Densification secondaire de la matière provoquée par une vibration aveugle (effet de compactage vibratoire) : lorsque l'orifice inférieur de la trémie est déjà voûté et bouché alors que le vibreur continue de fonctionner, l'onde à haute fréquence transmise par la paroi non seulement ne fait pas descendre la matière, mais agit comme une aiguille vibrante à béton : elle compacte violemment le grès fin et le laitier de fer déjà à leur limite plastique, la force de cohésion grimpe en flèche et la matière déjà colmatée se transforme en un « bloc mort durci » aussi solide que la pierre.
III. Voie d'évolution technologique : percée structurelle de l'aide à l'écoulement par vibration de revêtements suspendus
Afin d'éliminer à la racine la double contradiction entre « la paroi de la trémie fissurée par les vibrations » et « l'insuffisance de l'énergie vibratoire », les ingénieurs spécialistes de la rhéologie des matières en vrac ont, sur la base de nombreux essais sur site et de calculs de mécanique élastoplastique, procédé à une refonte radicale de l'architecture vibratoire classique — la technologie d'aide à l'écoulement par vibration de revêtements flexibles suspendus.
1. Changement radical de structure et de mécanisme de fonctionnement
Cette solution modifie complètement le mode brutal consistant à « secouer violemment la paroi rigide de la trémie de l'extérieur vers l'intérieur » ; son concept central réside dans la « séparation du statique et du dynamique et l'action directe sur l'interface » :
- isolement physique du système de revêtement par rapport au corps rigide de la trémie : à l'intérieur du cône convergent de la trémie, là où le colmatage est le plus probable, est suspendu indépendamment un revêtement constitué de plaques en alliage spécial de forme arquée ou polygonale, à haute résistance élastique et à haute résistance à l'usure. Entre le dos des plaques et la paroi rigide de la trémie sont interposées des garnitures amortissantes en caoutchouc spécial à fort amortissement et résistant au vieillissement, ou des éléments de suspension flexibles amortis, de sorte que le revêtement et le corps principal externe de la trémie sont totalement découplés sur le plan de la mécanique structurale ;
- la source de vibration entraîne directement le revêtement : l'arbre de transmission du moteur vibratoire traverse un trou à manchon souple étanche dans la paroi de la trémie, et son extrémité de sortie d'excitation est reliée rigidement et directement au dos du revêtement interne suspendu.
2. Avantages techniques essentiels et comparaison mécanique
- Élimination radicale de la fissuration par fatigue du corps de la trémie et allongement considérable de sa durée de vie : la force d'excitation alternative à haute fréquence est confinée à 100 % dans la structure légère du revêtement, tandis que l'énorme paroi externe porteuse reste dans un état de contrainte statique entièrement protégé. Les éléments à fort amortissement interrompent le chemin de transmission de la force vibratoire vers la paroi, et l'arrachement du socle du moteur ainsi que la fissuration des soudures sont totalement éliminés ;
- Augmentation géométrique de la surface de rayonnement effective des vibrations : grâce à la faible masse du revêtement et à un bon accord entre rigidité et souplesse, l'énergie d'excitation libérée par le moteur vibratoire n'est pas dissipée par le corps de trémie lourd de plusieurs dizaines de tonnes, mais fait résonner l'ensemble du revêtement de manière uniforme, à faible amplitude et à haute fréquence, avec un rendement de transmission extrêmement élevé. La surface de rayonnement effective est plus de 3 à 5 fois supérieure à celle de la solution classique par patchs externes ;
- Micro-cisaillement interfacial et dévoûtage qui pulvérise complètement les agglomérats : le revêtement vibrant se déplace périodiquement de quelques microns par rapport à la couche de matière la plus externe. D'une part, ce mouvement alterné détruit les ponts d'eau adsorbés physiquement formés par les capillaires, ce qui fait chuter brutalement le coefficient de frottement externe entre la matière et le revêtement ; d'autre part, il applique une accélération de cisaillement à haute fréquence à la couche de matière proche de la paroi, maintenant les particules dans un état meuble, fluidisé et instable, ce qui vainc fondamentalement le frottement interne et la cohésion de la matière et permet à celle-ci de glisser régulièrement sous son propre poids.
Système intelligent anti-colmatage et d'aide à l'écoulement des matières
IV. Perception multidimensionnelle et commande en boucle fermée du système intelligent anti-colmatage et d'aide à l'écoulement
Si les dispositifs mécaniques manquent d'une perception précise, une vibration excessive et aveugle lors de l'arrêt complet de l'écoulement peut encore provoquer un « compactage vibratoire secondaire ». La gestion moderne des trémies industrielles doit bâtir un système intelligent en boucle fermée intégrant « une surveillance multidimensionnelle de l'état en ligne (unité A) » et « une exécution adaptative et échelonnée du décolmatage (unité B) ».
1. Perception d'état à quatre dimensions de l'unité de détection du colmatage (unité A)
Le système déploie 24 heures sur 24 quatre types de capteurs de détection en ligne aux nœuds critiques et sujets au colmatage de la trémie, afin de capter précocement les signes avant-coureurs de l'arrêt de l'écoulement :
- Unité de détection de colmatage micro-ondes sans contact : fondée sur le mécanisme d'atténuation de la transmission des micro-ondes, elle est disposée en barrière traversante de part et d'autre de l'orifice de déchargement convergent de la trémie. Lorsque la matière tombe de manière discrète, le signal traverse normalement ; dès qu'un pontage ou un voûtage se produit à l'intérieur, ou qu'une matière à haute densité s'accumule, le faisceau micro-ondes est instantanément interrompu et un signal d'alarme de dépassement est émis en 0,5 seconde, ce qui évite également que de gros blocs de grès n'endommagent la sonde ;
- Unité de détection de niveau à pression basculante (à volet mobile) : installée sur la paroi latérale du tube de déchargement de la trémie et de la goulotte de transfert qui ne fait pas face à l'impact direct. Dès que l'engorgement de matière se propage, la force de compression latérale pousse le volet presseur vers l'extérieur et actionne un micro-interrupteur industriel, qui sert de contact matériel d'interverrouillage puissant ;
- Niveau continu à palettes rotatives : utilisé pour la surveillance des niveaux haut et bas des trémies auxiliaires de broyage de ciment ; lorsque la matière encroûtée localement s'élève au-dessus de la palette, la variation du couple résistant signale directement l'état de trémie pleine ou de colmatage ;
- Surveillance coordonnée de l'état d'écoulement de l'alimentation amont et aval : associée aux unités de détection de flux de matière du doseur à bande pondéral et du convoyeur à bande récepteur en aval. Lorsque le variateur de fréquence du doseur tourne à haute fréquence mais que le débit instantané du pesage à bande reste nul, le système détermine immédiatement qu'un « arrêt d'écoulement par voûte suspendue » s'est produit au-dessus de la trémie.
2. Matrice comparative des caractéristiques des différentes écoles techniques de décolmatage et d'aide à l'écoulement
Le tableau ci-dessous compare systématiquement les performances techniques des principales solutions d'aide à l'écoulement et de prévention du colmatage utilisées dans l'industrie cimentière :
| Forme de technologie d'aide à l'écoulement et de prévention du colmatage | Mécanisme mécanique de dévoûtage | Impact sur la structure du corps de la trémie | Surface de rayonnement effective de l'aide à l'écoulement | Aptitude aux matières fines, humides et collantes |
|---|---|---|---|---|
| Vibreur externe classique de paroi de trémie | Excitation puissante de la paroi externe en acier, transmission du cisaillement par résonance de la paroi rigide | Extrêmement préjudiciable ; concentration locale de contraintes, arrachement du socle et fissuration par fatigue des soudures très probables | Très faible ; limitée à 0,5 m autour du moteur, l'essentiel de l'énergie étant absorbé par la tôle épaisse | Médiocre ; la vibration continue lorsque l'orifice est bouché provoque un « compactage secondaire » extrêmement grave |
| Impulsion de canon à air haute pression | Onde de choc puissante libérée par la détente instantanée d'air comprimé à 0,4–0,8 MPa | Plutôt faible ; principalement force de réaction à la racine de la buse, sans contrainte alternée durable sur la paroi | Directionnelle locale ; l'onde de choc perce facilement la poudre et se dissipe, avec des zones mortes d'air notables | Moyenne ; efficace contre les voûtes mécaniques de gros blocs, mais sur matière fine, humide et argileuse elle perce un trou profond tandis que la périphérie reste voûtée |
| Revêtement statique à très haut poids moléculaire | Coefficient de frottement statique et dynamique très faible et surface hydrophobe autolubrifiante | Aucun dommage physique ; mais fixation boulonnée nécessaire et risque de déformation et de décollement sous impact de gros blocs | Toute la surface revêtue ; mais il s'agit d'une défense purement passive, incapable de fournir activement de l'énergie cinétique de fluidisation | Moyenne ; atténue l'accumulation initiale, mais impuissante contre la voûte de portée formée par la cohésion propre de la matière au col convergent |
| Système de vibration à revêtement suspendu | La source d'excitation est reliée directement au revêtement interne léger et résistant à l'usure ; le micro-cisaillement alterné à haute fréquence déstabilise la matière | Aucun endommagement sous contrainte ; découplé de la paroi par amortissement souple, risque de fissuration du corps totalement éliminé | Extrêmement grande ; tout le revêtement suspendu résonne uniformément sur toute sa section, la zone de rayonnement est multipliée par 3 à 5 | Excellente ; détruit les ponts capillaires et l'adhérence interfaciale, maintient la matière en micro-fluidisation et élimine radicalement l'encroûtement humide et collant |
V. Logique de commande auto-réparatrice en boucle fermée « perception intelligente multi-niveaux + intervention échelonnée à fréquence variable »
Le raccordement des unités de détection micro-ondes/à pression basculante et du dispositif de vibration à revêtement suspendu au système d'automatisation PLC du site permet une régulation intelligente et échelonnée sans opérateur :
- Premier niveau : prétraitement intermittent par impulsions contre l'encroûtement (micro-cycle normalisé) Pendant la saison des pluies, lors du transport de grès ou de laitier de fer très humides, le système exploite le signal de fonctionnement de l'extracteur et, après avoir confirmé que la vanne de déchargement est ouverte et que l'extracteur fonctionne normalement, commande le vibreur du revêtement suspendu selon une séquence impulsionnelle autonome de « 10 à 15 secondes de vibration de faible amplitude toutes les 10 à 15 minutes de fonctionnement », de sorte que la matière soit décollée dès sa phase initiale d'adsorption et que la fenêtre temporelle d'accumulation de l'encroûtement soit totalement supprimée.
- Deuxième niveau : auto-réparation ultra-rapide au stade précurseur de l'arrêt d'écoulement (dévoûtage directionnel déclenché par micro-ondes)
Lorsque l'unité de détection micro-ondes de l'orifice de déchargement capte une chute brutale de la transmittance de la matière, ou que le pesage à bande renvoie un débit instantané inférieur à 30 % de la valeur de consigne pendant 3 secondes, le système identifie instantanément le stade initial du voûtage et de l'arrêt d'écoulement :
- le contrôleur augmente immédiatement la vitesse du moteur vibratoire du revêtement jusqu'à la plage de résonance haute fréquence et exécute en continu un dévoûtage puissant par cisaillement pendant 15 à 30 secondes ;
- simultanément à une perturbation coordonnée par micro-impulsions pneumatiques directionnelles locales, le pied de la voûte d'équilibre est rapidement déchiré et la matière retrouve, sous son propre poids, un état d'écoulement ;
- dès que le signal micro-ondes retrouve une transmission discrète et que le débit du pesage à bande redevient normal, le système arrête immédiatement la vibration puissante, évitant toute vibration excessive.
- Troisième niveau : protection par interverrouillage dur en cas de colmatage sévère (ligne rouge de sécurité contre le compactage vibratoire)
Si, après 60 secondes d'aide à l'écoulement puissante continue, le signal micro-ondes et le débitmètre ne sont toujours pas revenus à la normale, le système conclut à un blocage par corps étranger ou à un accrochage mécanique sévère :
- le système de commande coupe immédiatement et de force l'alimentation du moteur vibratoire et applique strictement la ligne rouge de sécurité « vanne fermée, vibration interdite ; trémie bouchée, vibration interdite », afin d'empêcher que la matière humide et collante ne soit totalement compactée et pilonnée sous une vibration puissante ;
- simultanément, il envoie une alarme sonore et lumineuse au système de conduite centralisée SCADA, affiche les coordonnées physiques précises de la trémie et prévient le personnel de maintenance sur site pour une intervention de sécurité.
VI. Procédures d'installation normalisées sur site et règles de maintenance durable contre la fissuration
Pour garantir le fonctionnement sans défaillance du système de vibration à revêtement suspendu tout au long de l'année, les règles suivantes doivent être strictement appliquées lors des travaux sur site et du montage mécanique :
1. Conception mécanique des points de suspension et isolation par amortissement
- Une isolation rigide doit être assurée entre le revêtement et la paroi interne de la trémie par des garnitures composites en caoutchouc amortissant à haute élasticité, résistant aux hautes et basses températures et au cisaillement ; la déformation en compression des garnitures doit être précisément préréglée entre 25 % et 35 % ;
- le trou par lequel l'arbre de transmission du moteur vibratoire traverse la paroi de la trémie doit être équipé d'un manchon de compensation souple en caoutchouc ondulé, résistant à l'usure et aux acides, garantissant la transmission libre de la force d'excitation interne vers le revêtement tout en empêchant totalement les fuites de poussière fine de la trémie vers l'environnement extérieur.
2. Recouvrement souple des bords du revêtement et conception anti-blocage et anti-déchirure
- Les bords supérieur et inférieur du revêtement suspendu doivent se recouvrir en gradins vers le bas, et un déflecteur souple résistant à l'usure doit être prévu entre la partie supérieure de la paroi d'origine et le bord supérieur du revêtement afin d'empêcher strictement que des débris de grès dur de grande taille ne s'engouffrent dans l'interstice d'amortissement derrière le revêtement et n'y forment un blocage définitif ;
- tous les boulons noyés de fixation doivent être en acier allié à haute résistance, associés à des écrous anti-desserrage et à des points de soudure de sécurité, et la surface des boulons noyés doit être inférieure de 2 à 3 millimètres à la surface résistante à l'usure du revêtement.
3. Procédures d'inspection électrique et mécanique sur tout le cycle de vie
- lors de l'arrêt mensuel d'entretien du broyeur, les techniciens doivent pénétrer dans la trémie (en appliquant strictement les procédures de ventilation et de renouvellement d'air et de surveillance à deux personnes), frapper et vérifier le couple de serrage de chaque boulon de suspension amorti du revêtement, et contrôler la réserve d'usure de la surface du revêtement résistant ;
- vérifier périodiquement les boulons de fixation des masses excentriques du moteur vibratoire et l'état de la graisse, et contrôler le courant de réglage du relais de protection contre les surcharges de l'armoire électrique ; il est strictement interdit d'augmenter soi-même l'angle des masses excentriques, ce qui provoquerait une surcharge et des vibrations excessives.
Grâce au saut technologique du « martèlement aveugle de la paroi rigide » vers le « cisaillement vibratoire ciblé sur revêtement souple suspendu », et à la fusion profonde avec un système de perception en ligne micro-ondes multidimensionnel de haute précision, les cimentiers peuvent non seulement mettre un terme définitif au mal chronique des équipements que constitue la fissuration et l'endommagement du corps des trémies, mais aussi éliminer radicalement le risque majeur pour la sécurité que représente le curage manuel en espace confiné, en édifiant pour les étapes de production de clinker et de dosage des matières premières un rempart extrêmement robuste de production continue et performante.