
Sur les artères de stockage et de transport de vracs que sont les mines et laveries de charbon, les galeries de convoyage des centrales thermiques, les cokeries de la sidérurgie et de la métallurgie, les lignes de préparation de clinker des cimenteries et de l’industrie des matériaux de construction, ainsi que les terminaux portuaires de vracs en zone côtière, les convoyeurs à bande assurent une mission de transfert de matière 24 heures sur 24 à très haut débit. Les matériaux en vrac tels que le charbon, le coke, les fines de minerai de fer et le calcaire étant extrêmement sensibles à la fracturation des particules lors des déplacements à grande vitesse et des transferts à forte dénivellation, d’importantes quantités de poussières fines respirables sont violemment émises et dispersées aux sorties des goulottes de transfert et dans les zones de réception de la bande. Un dépassement des seuils de poussière ne provoque pas seulement une dégradation sévère de l’environnement de travail et ne menace pas uniquement la santé respiratoire des opérateurs en première ligne : une forte concentration de poussière de charbon combustible recèle également un risque dévastateur d’explosion de poussières.
Parallèlement, sur les convoyeurs fermés de longue distance, par forte chaleur estivale ou lors du transport de charbon brut à haute teneur en soufre et en matières volatiles, l’accumulation de chaleur à l’intérieur du tas de matériau peut facilement provoquer une oxydation en combustion lente, voire un accident d’auto-inflammation avec flammes nues. Pendant longtemps, les sites industriels ont eu recours à des « canalisations d’arrosage mécanique permanentes » ou à de simples vannes d’arrosage manuelles pour supprimer la poussière et abaisser la température. Or cette approche traditionnelle non intelligente présente d’énormes inconvénients techniques : d’une part, l’« arrosage à vide sans matériau » entraîne un gaspillage stupéfiant d’eau industrielle, tandis que les fuites et les accumulations d’eau accélèrent la corrosion du châssis et provoquent le patinage et le désalignement de la bande ; d’autre part, si le débit d’arrosage n’est pas maîtrisé et que l’humidité du matériau devient trop élevée, non seulement le pouvoir calorifique des chaudières des centrales en aval chute brutalement et la consommation énergétique du transport augmente, mais le matériau humide et collant adhère aux plaques de revêtement de la goulotte et aux rouleaux de retour, provoquant des bourrages fréquents, un écoulement difficile et une défaillance des racleurs avec retour de matière.
Par conséquent, abandonner l’« alimentation en eau permanente et grossière » au profit d’un système intelligent de détection et d’aspersion pour convoyeur à bande (Intelligent Monitoring and Spraying System), dans lequel « la perception précise multidimensionnelle des conditions d’exploitation (unité de détection) » et « la régulation adaptative ciblée et graduée (unité d’aspersion) » coopèrent étroitement, est devenu la voie technique essentielle permettant aux systèmes modernes de stockage et de transport de vracs d’atteindre la conformité environnementale, la sécurité incendie et la réduction des coûts avec gain d’efficacité.
1. Architecture générale et philosophie de commande en boucle fermée du système d’aspersion intelligent
Le système intelligent de détection et d’aspersion rompt totalement avec la logique traditionnelle de « réaction passive » et construit une architecture de commande adaptative en boucle fermée intégrant « la perception multidimensionnelle de l’état de l’environnement et du flux de matière », « l’évaluation globale par un microcontrôleur de bord » et « la libération dynamique graduée de brume fine et d’aspersion à la demande ».
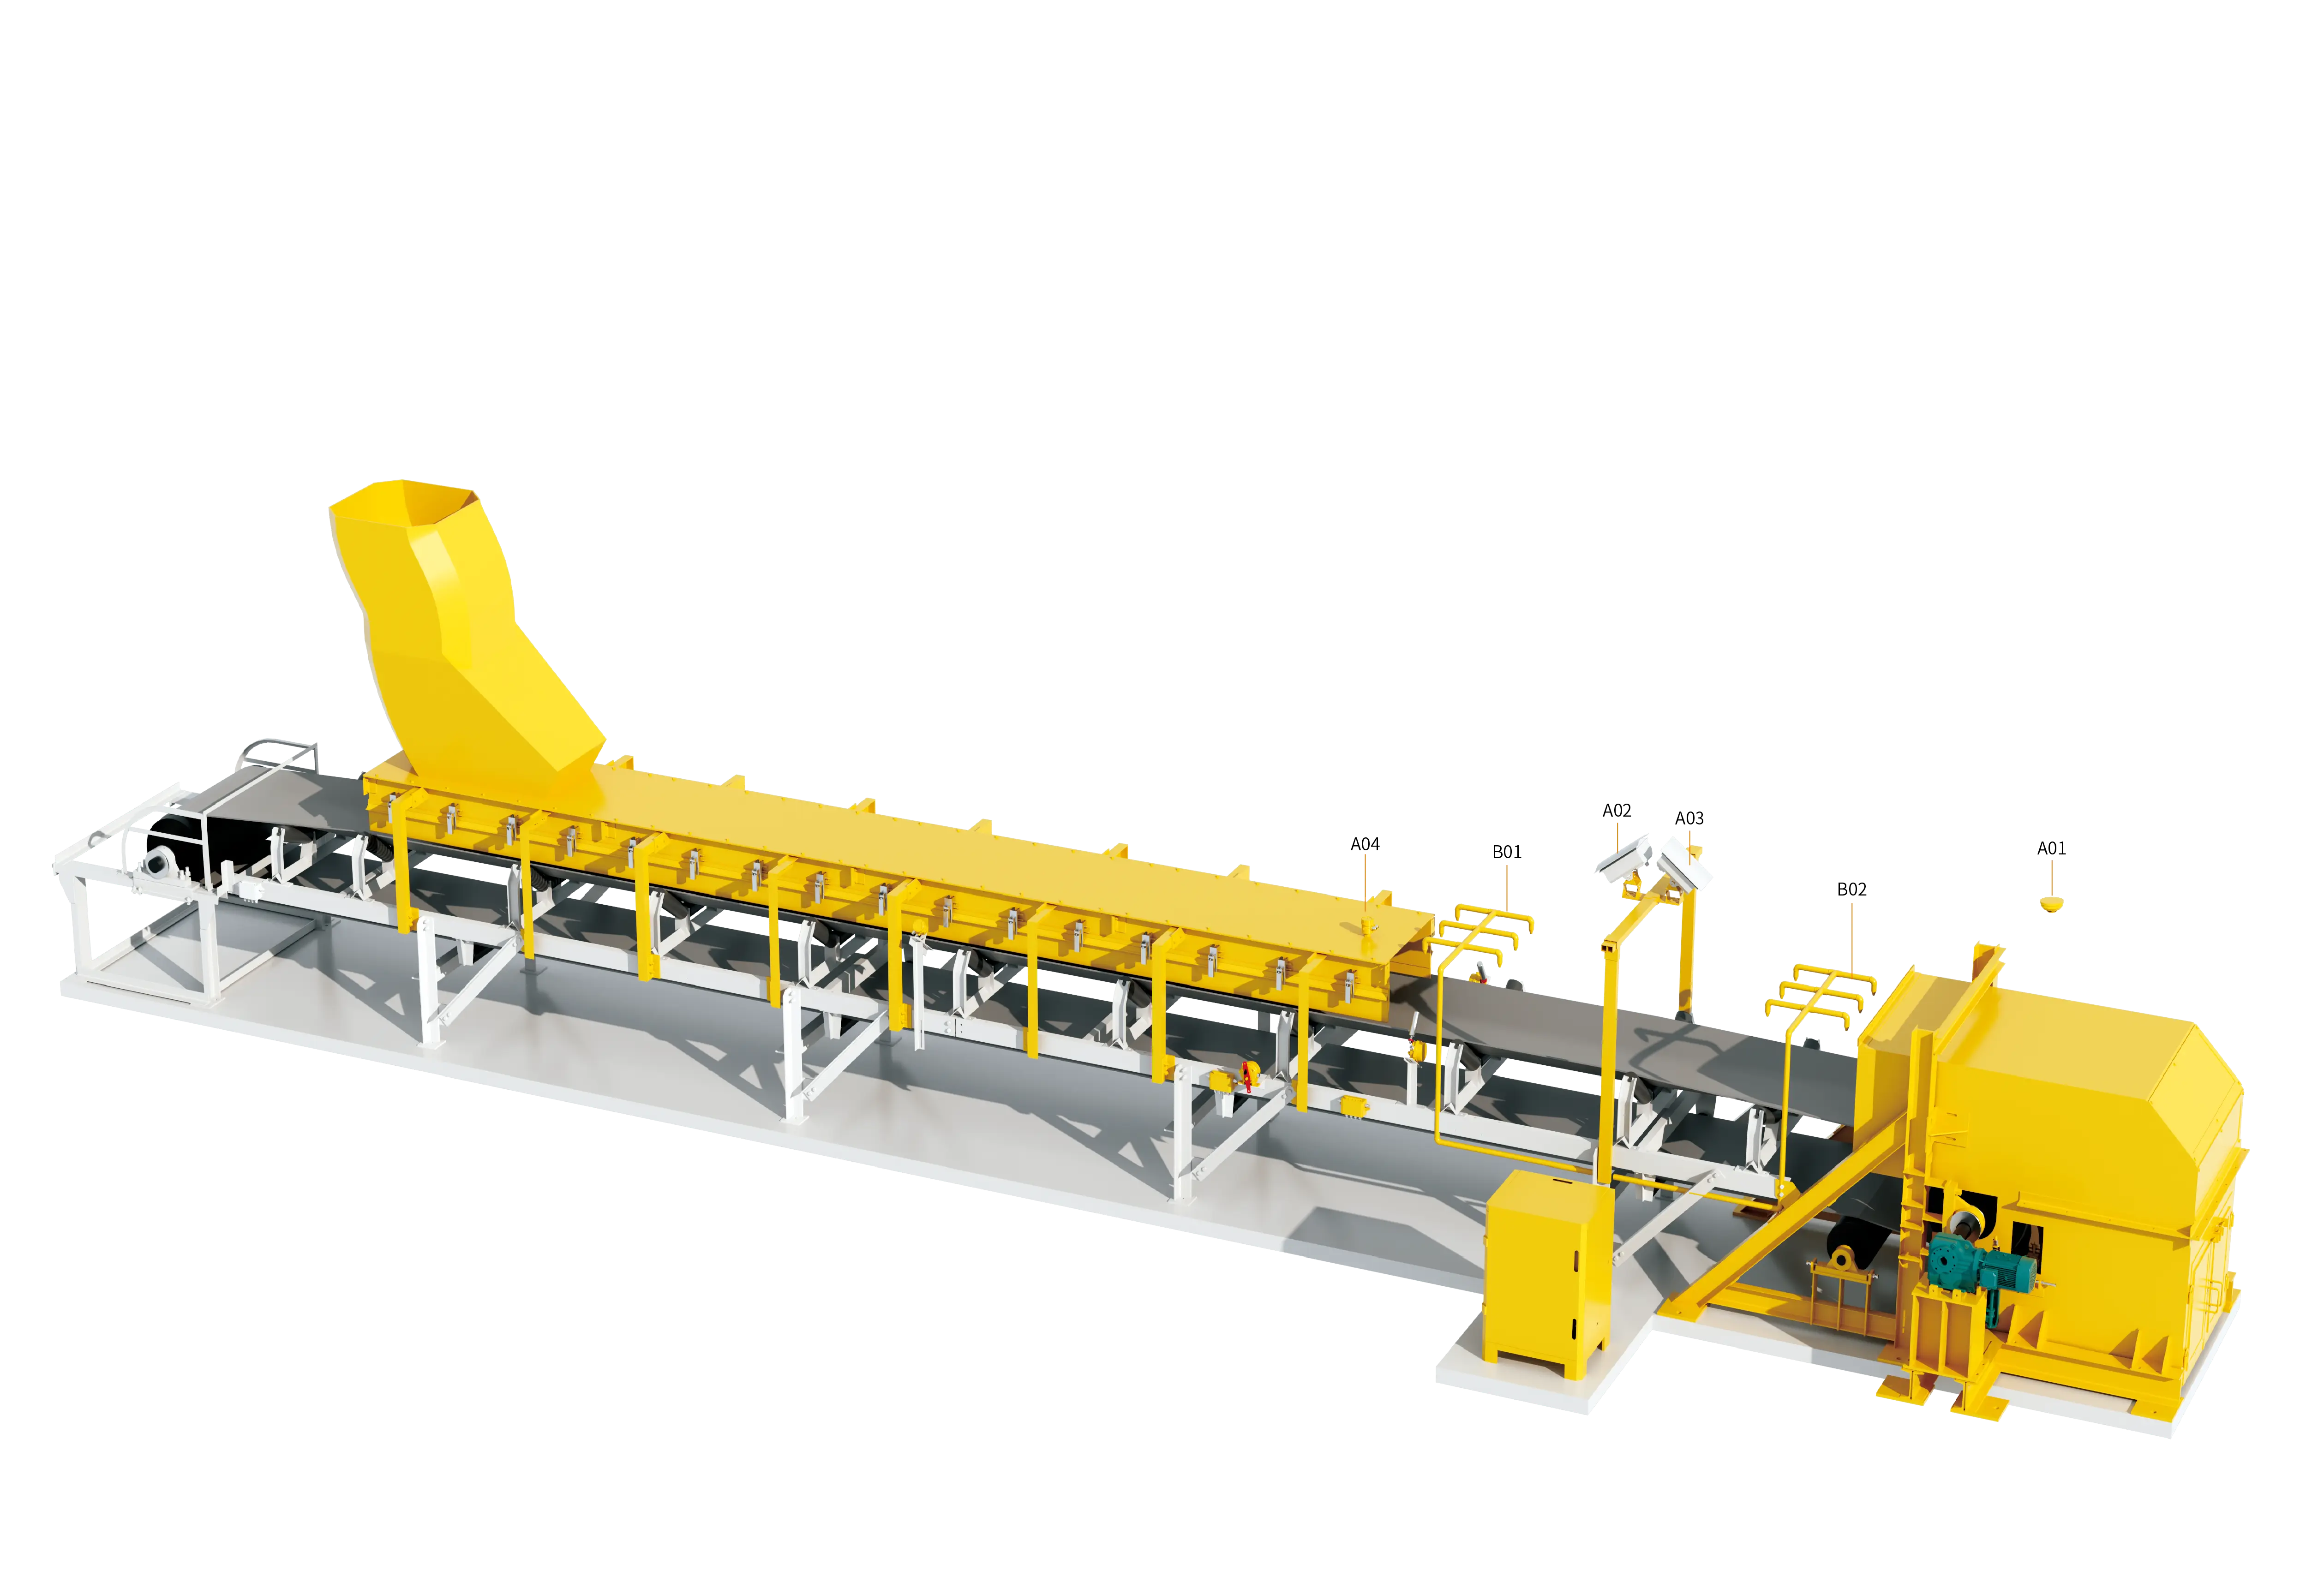
Sur le plan physique, l’ensemble se compose de trois niveaux essentiels : la « matrice d’unités de détection A » disposée dans le chemin de transfert du matériau et dans l’espace environnant, les « mécanismes d’aspersion B » assurant la libération polyphasique du fluide, et le « centre de commande électrique intelligent » intégrant un automate programmable, des bus industriels et les commandes des groupes de vannes. Le système acquiert en temps réel l’état de passage du matériau au-dessus de la bande, la largeur géométrique de la section du matelas de matière, la température de surface et interne, la teneur en humidité propre du matériau ainsi que la concentration de poussières en suspension dans l’air ambiant. Fondé sur un modèle de fusion multicapteurs, l’algorithme central analyse à une résolution nanoseconde l’intensité actuelle de génération de poussière et le niveau de risque d’auto-inflammation, calcule automatiquement le meilleur rapport eau/air et le débit d’aspersion, puis pilote des buses à brume fine ultrasoniques à dépression ou des collecteurs d’aspersion à double étage et fort débit pour un travail de précision, en appliquant réellement le principe : « présence de matière = aspersion, absence de matière = arrêt, poussière abondante = brume renforcée, température élevée = aspersion refroidissante, humidité suffisante = réduction du débit ».
2. Couche de perception centrale : mécanismes de surveillance quadridimensionnels des unités de détection (unités A)
Pour parvenir à une aspersion de précision à la demande, le système doit d’abord s’appuyer sur une matrice de détection multicapteurs complète et très sensible afin de balayer dynamiquement la bande transporteuse et l’espace qui l’entoure :
1. Unité de détection de flux de matière (présence de matière et charge de la section)
- Principe de surveillance : des capteurs de vitesse à bras oscillant à codeur, des détecteurs radar Doppler à micro-ondes ou des scanners ultrasoniques de niveau de matière sont installés en amont de la zone de réception ou au-dessus de la sortie de la goulotte de transfert.
- Fonction essentielle : surveiller en temps réel la présence ou non de matériau sur la surface de travail de la bande, ainsi que la largeur d’accumulation transversale du matelas de matière et la charge instantanée de la section. Le signal de flux de matière constitue la condition préalable d’autorisation de l’ensemble du système d’aspersion — lorsque la bande tourne à vide ou que l’alimentation en matière s’arrête, le système verrouille de force toutes les canalisations d’alimentation en eau, éliminant à la source les infiltrations et accumulations d’eau, la corrosion des structures et les accidents de patinage de bande à vide provoqués par un « arrosage sans matière ».
2. Unité de détection de température (alerte d’auto-inflammation du matériau et d’élévation anormale de température)
- Principe de surveillance : composée de pyromètres infrarouges bidandes sans contact, de capteurs matriciels d’imagerie thermique infrarouge ou de fibres optiques distribuées de mesure de température par laser, elle est installée dans la zone frontale de la paroi intérieure de la goulotte de transfert et directement au-dessus de la bande au niveau de la sortie.
- Fonction essentielle : réaliser un balayage continu à grande vitesse, au pas de 0,1 seconde, de la surface et des points chauds cachés du matériau circulant rapidement avec la bande. Lorsque le charbon brut transporté subit une oxydation interne avec accumulation de chaleur, lorsque des blocs de charbon en combustion lente provenant de zones exploitées sont mélangés au flux, ou lorsque des frottements mécaniques créent localement une température anormalement élevée (au-delà du seuil d’alerte de 60 °C à 80 °C), l’unité de détection de température émet instantanément un signal d’alarme de surtempérature, fournissant le critère de référence pour déclencher l’aspersion lourde d’extinction et de refroidissement.
3. Unité de détection de teneur en humidité (surveillance de l’humidité propre et prévention du sur-mouillage et de la prise en masse)
- Principe de surveillance : un humidimètre en ligne par atténuation de transmission micro-ondes haute fréquence ou par réflectance spectrale dans le proche infrarouge est suspendu sans contact au-dessus du tronçon de passage stable du matériau.
- Fonction essentielle : mesurer en temps réel la teneur en eau libre propre du matériau (pourcentage d’humidité) avant son entrée dans le point de transfert. Si le matériau est déjà saturé d’humidité (par exemple des boues de charbon lavées très humides), le système réduit automatiquement, voire coupe, le débit d’aspersion habituel afin d’éviter un sur-mouillage provoquant le collage et le bourrage des parois de la goulotte ou une perte de pouvoir calorifique du charbon en aval ; ce n’est que lorsque le matériau est détecté dans une plage extrêmement sèche et propice à l’émission de poussière que le système calcule le débit d’aspersion complémentaire en fonction du déficit.
4. Unité de détection de concentration de poussière (quantification en ligne des poussières respirables en suspension)
- Principe de surveillance : des transmetteurs de poussière antidéflagrants à haut indice de protection, fondés sur la diffusion laser ou l’induction de charge, sont installés à la sortie de la goulotte de transfert, à l’intérieur du capot de captage des poussières et dans la zone centrale de dispersion des poussières, de 3 à 5 mètres sous le vent du point de chute du matériau.
- Fonction essentielle : surveiller en continu, par tous les temps, les concentrations en PM2.5, PM10 et en particules totales en suspension (TSP) dans l’air ambiant, exprimées en milligrammes par mètre cube (mg/m³). Le signal de concentration de poussière est directement renvoyé au système de commande comme variable de rétroaction en boucle fermée pour le réglage de la finesse des gouttelettes et de la pression d’eau d’aspersion.
3. Couche d’exécution et de diffusion : technologies multimodales de traitement par brouillard d’eau des unités d’aspersion (unités B)
L’arrosage traditionnel utilise généralement des buses à orifices grossiers, dont le diamètre des gouttelettes dépasse couramment 1000 micromètres (1 mm), alors que le diamètre des particules de poussière en suspension dans l’air se situe généralement entre 1 et 50 micromètres. Selon la théorie de la collision des lignes de courant en mécanique des fluides, une goutte volumineuse crée autour d’elle, en tombant, une puissante couche de protection constituée par le flux d’air : les particules fines évitent la goutte et sont emportées par le flux d’air sans pouvoir être capturées. Le système d’aspersion intelligent adopte une architecture bimodale coordonnée de brume fine et d’aspersion pour obtenir un traitement de précision :
1. Unité de suppression des poussières par brume fine (captage des poussières par nuage de fines gouttelettes)
- Configuration de l’équipement : composée de buses de nébulisation ultrasoniques à induction par dépression, de buses haute pression en acier inoxydable à deux fluides (mélange air-eau) ou de caissons de pulvérisation de brouillard sec de niveau micronique, installées de façon dense à l’intérieur de la goulotte et autour du capot de captage à la sortie.
- Principe technique : l’eau sous haute pression et l’air comprimé propre subissent un cisaillement et des collisions à grande vitesse dans la cavité de la buse, ou bien un générateur de résonance sous dépression spécifique est utilisé, afin de produire des gouttelettes de brouillard d’eau ultrafines et denses dont le diamètre n’est que de 1 à 10 micromètres. La granulométrie de la brume fine est totalement comparable à celle des particules de poussière respirables en suspension.
- Caractéristiques de dépoussiérage : les gouttelettes de brouillard étant extrêmement fines et dotées d’une très faible énergie cinétique de surface, elles peuvent rester longtemps en suspension dans l’espace de réception clos de la goulotte, formant un dense « nuage de brume capteur de poussière ». Après collision avec les particules de poussière, la brume fine s’agglomère rapidement sous l’effet de la tension superficielle, sédimente naturellement sous la gravité et est évacuée avec le matériau. L’ensemble du processus ne mouille que la poussière sans imprégner la surface du matériau (l’augmentation d’humidité du matériau est strictement limitée à moins de 0,1 %), ce qui résout radicalement le conflit entre le dépoussiérage et l’adhérence du matériau, la prise en masse et la baisse du pouvoir calorifique.
2. Unité d’aspersion (extinction ciblée, refroidissement et mouillage à fort débit)
- Configuration de l’équipement : buses à cône plein grand angle à double étage antibouchage, rampes d’aspersion à impact haute pression en forme d’éventail et groupes d’électrovannes haute fréquence à commande électrique automatique dédiés, installés en travers au-dessus de la plaque frontale à l’intérieur de la goulotte de réception et au-dessus de la surface porteuse de la bande à la sortie.
- Principe technique : à la réception d’une commande à déclenchement ferme pour dépassement de température, impact violent et soudain de matériau ou forte émission de poussière, la canalisation d’alimentation haute pression s’ouvre instantanément en grand et libère un rideau d’eau plein à grande vitesse dont les gouttelettes mesurent 100 à 300 micromètres.
- Caractéristiques fonctionnelles : elle assume principalement les missions de refroidissement d’urgence et de lutte contre l’incendie, d’imprégnation en profondeur et de mouillage, ainsi que d’ignifugation lors de la réception de fortes charges. L’énergie cinétique puissante du rideau d’eau pénètre directement la couche de matériau en mouvement, éteint rapidement les points chauds en combustion lente, absorbe une grande quantité de chaleur latente et élimine le risque d’auto-inflammation au stade initial de la combustion couvante.
4. Matrice de correspondance des paramètres et des conditions d’exploitation des unités essentielles du système d’aspersion intelligent
Afin de faciliter le dimensionnement industriel et l’adaptation des solutions, le tableau ci-dessous récapitule systématiquement les caractéristiques techniques des principales unités de détection et d’aspersion du système d’aspersion intelligent :
| Module du système | Nom de l’unité essentielle | Principe technique clé et forme de détection | Position d’installation optimale | Conditions d’exploitation typiques et fonction de commande |
|---|---|---|---|---|
| Unité de détection A | Unité de détection de flux de matière | Roue tachymétrique asservie au contact / détection radar Doppler à micro-ondes | En amont du point de réception du convoyeur ou sur le tronçon stable de la bande à l’entrée de la goulotte | Identification précise de la charge de la bande et de la largeur du matelas de matière ; verrouillage préalable inconditionnel du déclenchement de l’aspersion |
| Unité de détection A | Unité de détection de température | Mesure de température sans contact par rayonnement infrarouge bidande / matrice d’imagerie thermique infrarouge | À l’intérieur du point de chute de la goulotte de transfert, directement au-dessus du matériau à la sortie | Détection des élévations anormales de température en profondeur et des étincelles de combustion lente ; déclenchement du verrouillage d’aspersion haute pression à fort débit pour l’ignifugation |
| Unité de détection A | Unité de détection d’humidité | Méthode d’atténuation par transmission micro-ondes haute fréquence / absorption multispectrale dans le proche infrarouge | Tronçon rectiligne et visible de la bande à l’entrée matière, orienté perpendiculairement au flux de matière | Mesure quantitative en temps réel de l’humidité propre du matériau ; calcul dynamique du débit d’aspersion complémentaire pour éviter le sur-mouillage et la prise en masse |
| Unité de détection A | Unité de détection de poussière | Mesure par diffusion laser vers l’avant / transmetteur à induction de charge par frottement | Sortie de la goulotte, reprise d’air du dépoussiéreur et zone de dispersion sous le vent | Rétroaction en millisecondes de la concentration massique des poussières en suspension ; réglage en boucle fermée du débit de brume et de la pression du réseau |
| Unité d’aspersion B | Unité de suppression des poussières par brume fine | Buse ultrasonique à induction par dépression / atomisation à deux fluides par air comprimé | Partie supérieure et parois latérales de la cavité fermée de la goulotte, interstices du rideau amortisseur de poussière | Production d’un nuage de brouillard sec en suspension de 1 à 10 μm captant efficacement les fines poussières, avec un gain d’humidité du matériau inférieur à 0,1 % |
| Unité d’aspersion B | Unité d’aspersion haute pression | Buse à cône plein grand angle à double étage antibouchage / vanne d’arrêt électrique à grande vitesse | Zone d’impact à l’intérieur de la goulotte, section anti-impact directement au-dessus de la trémie de réception principale | Libération instantanée d’un rideau d’eau à forte énergie cinétique pour l’imprégnation et le refroidissement sur grande surface, l’extinction des foyers de combustion lente et la sécurité des équipements |
5. Logique de commande en boucle fermée « perception dynamique quadridimensionnelle + aspersion à variation de fréquence en millisecondes »
L’ensemble du système intelligent de détection et d’aspersion exécute une régulation automatique progressive à trois niveaux au moyen d’un système de micro-commande de niveau industriel :
- Premier niveau : verrouillage rigide de l’état du flux de matière (verrouillage en l’absence de matière) L’unité de détection de flux de matière renvoie les signaux en temps réel. Si la bande est jugée à vide et sans alimentation en matière, ou si le convoyeur principal est à l’arrêt, l’automate ferme immédiatement de force toutes les électrovannes des circuits d’eau et d’air et arrête toute opération de pulvérisation, éliminant la consommation d’eau inutile et le patinage de la bande de retour.
- Deuxième niveau : dépoussiérage dynamique en boucle fermée selon l’humidité et la poussière (adaptation souple de la brume fine)
Lorsque la détection de flux confirme la présence de matière, le système combine les données de l’humidimètre d’alimentation et des capteurs de poussière :
- si le matériau contient suffisamment d’humidité et que la concentration ambiante de poussière est inférieure au seuil d’alerte environnemental national (par exemple moins de 10 mg/m³), l’unité d’aspersion reste en veille avec économie d’énergie ;
- dès que la concentration de poussière augmente, le système démarre automatiquement l’unité de brume fine et ajuste automatiquement, selon le gradient de concentration, la vitesse de la pompe de surpression à variation de fréquence et la fréquence d’ouverture des électrovannes : plus la poussière est abondante, plus le débit de brume est important, pour une conformité environnementale précise.
- Troisième niveau : réponse ultra-rapide à la surtempérature et protection incendie puissante (ligne rouge de sécurité de l’aspersion)
Lorsque le capteur de température infrarouge détecte que la température locale de la surface ou des couches profondes du matériau dépasse la limite rouge prédéfinie (par exemple plus de 70 °C pendant plus d’une seconde), le système de commande saute automatiquement le mode brume fine habituel et élève instantanément la priorité de réponse au niveau le plus élevé, celui de protection incendie d’urgence :
- il ouvre en quelques millisecondes le groupe de vannes d’aspersion haute pression à grand diamètre et double étage et applique, au débit maximal, une couverture dense de rideaux d’eau avec refroidissement sur la zone de matériau surchauffée ;
- il transmet simultanément des signaux d’alarme sonores et visuels à la salle de dispatching centralisée, se couple au central d’alarme incendie et prépare l’arrêt et l’élimination du danger.
6. Procédures normalisées d’installation et de déploiement sur site et de maintenance à long terme
Pour garantir que le système intelligent d’aspersion reste durablement exempt de défaillances sur des sites industriels sévères, les règles de mise en œuvre suivantes doivent être respectées :
- Filtration précise de l’eau à plusieurs étages et protection du réseau contre le bouchage : Les orifices des buses de brume fine et des pulvérisateurs à dépression étant extrêmement petits, le réseau d’alimentation en eau doit comporter, en série à l’entrée, des filtres de précision à plusieurs étages à rétro-lavage automatique (précision de filtration au moins 40 à 80 mesh), retenant totalement les impuretés fines telles que le sable et la rouille et empêchant le bouchage des orifices.
- Traçage thermique intelligent avec régulation de température et vidange automatique antigel en hiver : Dans les régions froides du nord ou sur les galeries à ciel ouvert, les canalisations d’eau extérieures doivent être entourées de rubans chauffants électriques autorégulants et recouvertes d’une couche de laine de roche isolante ignifuge ; chaque point bas du réseau doit être équipé d’une électrovanne de vidange automatique antigel. Lorsque le système est arrêté ou que la température ambiante est détectée à proximité du point de congélation, le système déclenche automatiquement un soufflage à contre-courant d’air comprimé pour évacuer complètement l’eau résiduelle de la conduite principale et des buses, évitant l’éclatement des canalisations par le gel.
- Résistance à la poussière des hublots de capteurs et étalonnage périodique : Les hublots d’échantillonnage optique des capteurs de température infrarouge et des transmetteurs de poussière laser doivent être équipés de capots de balayage dédiés à faible débit d’air comprimé, utilisant un soufflage continu en légère surpression pour empêcher les poussières volantes d’adhérer et de contaminer les lentilles ; chaque mois, la dérive du zéro et la sensibilité de chaque sonde de détection doivent être étalonnées sur site, et les opérations de nettoyage et de maintenance doivent être réalisées.
En associant profondément les technologies de détection multidimensionnelle de l’environnement et des propriétés du matériau aux équipements fluidiques polyphasiques de brume fine et d’aspersion, les convoyeurs à bande modernes ont accompli un saut qualitatif, passant d’un « dépoussiérage passif par arrosage massif » à une « perception holographique et un traitement ciblé gradué », et ont édifié pour le stockage et le transport de grandes quantités de matériaux de l’industrie lourde une barrière verte conciliant propreté environnementale et sécurité intrinsèque.