
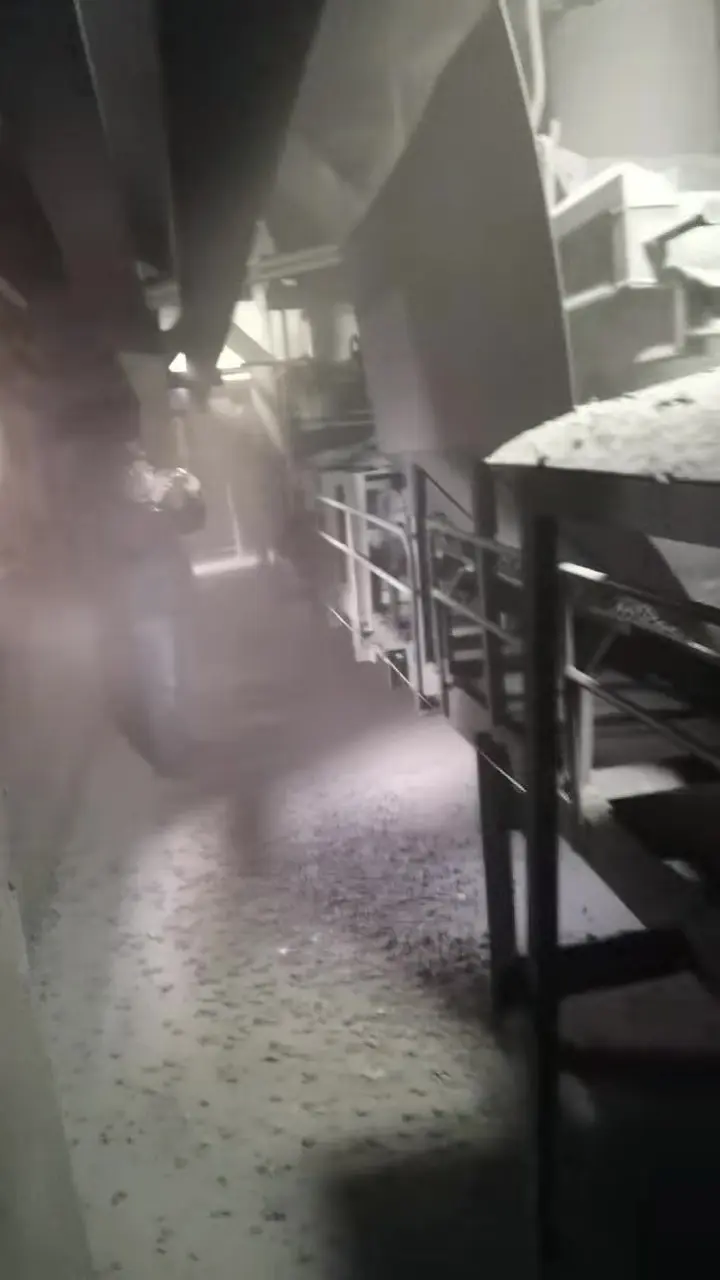
Dans les secteurs de l’industrie lourde que sont la production moderne de clinker de ciment, les systèmes de manutention du charbon des centrales thermiques, les usines de traitement de minerais des mines métalliques, la métallurgie sidérurgique et la cokéfaction, ainsi que les terminaux de transbordement de vrac des ports, le convoyeur à bande constitue le lien central qui assure la circulation à haut débit des matières dans toute l’usine. Toutefois, dans la zone de goulotte de transfert et de jupe de chargement (Transfer Chute & Loading Zone) où les matières passent d’une ligne à l’autre, la chute à forte dénivellation et l’impact à grande vitesse des produits en vrac demeurent la source de pollution par la poussière la plus grave et la zone de déversement et de fuites de matière la plus fréquente de tout le couloir de convoyage.
Dans le procédé de fabrication du ciment en particulier, le clinker, après sa sortie du four et son refroidissement, est une matière pulvérulente sèche à l’extrême, relativement chaude, non cohésive et à très forte teneur en particules fines. Parce que de nombreuses usines anciennes étaient contraintes, dès la conception initiale, par une hauteur disponible limitée, la goulotte entre la trémie de réception et la bande réceptrice est courte, raide et le plus souvent disposée en chute verticale directe, et l’intérieur de la goulotte ne comporte ni surface de régulation de vitesse, ni dispositif de freinage, de guidage ou d’amortissement. Lorsque le clinker se déverse à très grande vitesse initiale sur la bande réceptrice, l’énergie cinétique libérée par la dénivellation se transforme instantanément en violentes ondes d’air turbulentes et en projections de poussière. Le site est non seulement accompagné toute l’année d’un bruit assourdissant d’impact sur les tôles d’acier, mais d’énormes quantités de poussière fine de clinker jaillissent violemment vers l’extérieur par les jeux latéraux et par les ouvertures d’entrée et de sortie de la jupe, déposant sur le sol une couche de poussière atteignant plusieurs dizaines de centimètres et réduisant la visibilité dans le couloir de convoyage à un niveau extrêmement faible.
Cette dispersion intense de poussière ne franchit pas seulement directement la « ligne rouge » environnementale des exigences nationales d’émissions ultra-basses et accélère l’usure mécanique des paliers et des réducteurs voisins : la suspension prolongée de particules fines fait également peser de graves risques de pneumoconiose sur la santé respiratoire des agents d’inspection. Pendant longtemps, les sites industriels ont surtout compté sur « l’augmentation aveugle du débit d’aspiration du dépoussiéreur aval » ou sur « l’arrosage manuel fréquent ». Or, pour le clinker de ciment, qui absorbe facilement l’eau et s’hydrate en s’agglomérant, l’arrosage équivaut à boire du poison pour étancher sa soif et provoque très facilement le collage et le bouchage complet de l’ouverture de décharge ; de même, l’augmentation aveugle de la puissance du ventilateur d’aspiration fait non seulement grimper la consommation électrique, mais entraîne aussi l’aspiration et la perte de grandes quantités de poudre fine conforme ainsi que l’usure et le percement rapides des manches filtrantes du dépoussiéreur.
C’est pourquoi, en partant de la mécanique des fluides multiphasique et de la rhéologie des particules, identifier les mécanismes physiques de génération de la poussière aux points de transfert et construire un système intégré de confinement ultra-propre et d’abattage des poussières composé de « régulation de vitesse par écoulement fluidisé curviligne à la source + support élastique amortisseur sur toute la section + confinement par chambre à double lèvre auto-étanche + captage sous micro-dépression avec décompression » est devenu la voie inéluctable d’un convoyage de vrac écologique dans l’industrie moderne.
I. Déconstruction systématique des mécanismes hydromécaniques de l’échappement de poussières aux goulottes de transfert et aux jupes de chargement
L’éjection de poussière produite par les produits en vrac à un point de transfert n’est pas une simple éclaboussure de matière, mais une série de processus physiques couplés de dynamique des écoulements diphasiques gaz-solide :
1. Mécanisme de l’air induit par chute libre et effet de chambre en pression positive
Lorsqu’un produit en vrac tombe d’une certaine hauteur dans un champ de gravité, le flux de matière n’est pas un solide continu mais un milieu poreux meuble constitué d’innombrables particules discrètes. Selon la loi de traînée aérodynamique, la surface des particules en chute exerce sur l’air ambiant immobile une force de traînée visqueuse continue par frottement et cisaillement :
- Le flux de particules se comporte, pendant sa chute, comme une « pompe à air » naturelle : il aspire de grands volumes d’air ambiant à l’intérieur du flux de matière et les refoule puissamment vers le bas dans la même direction, formant un flux d’air induit descendant à grande vitesse ;
- Soit la hauteur de chute ; la vitesse verticale des particules au contact de la bande réceptrice peut atteindre . Si la dénivellation verticale atteint 3,0 m et que la bande d’alimentation possède une vitesse horizontale parabolique initiale de 1,0 m/s, la vitesse résultante au moment du contact avec la bande dépassera 5,0 m/s ;
- Lorsque ce flux de particules à grande vitesse, chargé de milliers de mètres cubes d’air par heure, frappe violemment la bande réceptrice plane et close, la pression dynamique descendante à grande vitesse est instantanément arrêtée par la paroi et se transforme, à l’intérieur de la jupe close, en une pression statique locale (zone de pression positive) extrêmement élevée. L’air à haute pression cherche toutes les fissures faibles et s’échappe vers l’extérieur à très grande vitesse, entraînant de force la poussière ultrafine en suspension hors de la jupe sous forme de jets d’air.
2. Ondes de choc de cisaillement et de fragmentation et jets de rebond élastique
La matière dure tombant à grande vitesse subit des collisions élastiques et inélastiques violentes avec la bande transporteuse réceptrice et les stations de rouleaux. L’impact à grande vitesse provoque non seulement une fragmentation et un broyage secondaires des particules elles-mêmes, générant davantage de poudre fine micrométrique, mais la force de réaction de l’impact au moment de la collision force également l’air contenu dans les interstices entre particules à être instantanément comprimé et à éclater vers l’extérieur, formant un flux d’air de cisaillement horizontal semblable à une petite « onde de choc » qui disperse radialement la poussière fine latéralement.
3. Génération de poussière turbulente due à l’écart de vecteurs vitesse () entre la matière et la bande
Dans une goulotte à chute verticale traditionnelle, la direction de chute du flux de matière est presque perpendiculaire à la bande réceptrice horizontale (l’angle entre les deux approche 90°). La bande réceptrice avance horizontalement à 1,5–3,15 m/s, alors que la matière ne possède qu’une vitesse descendante, sans composante horizontale. Il existe au moment du contact un énorme écart de vecteurs vitesse . La matière doit être accélérée à la vitesse de la bande en peu de temps par un frottement de glissement intense sur la surface de la bande. Ce glissement relatif violent et le retournement de la couche de matière détruisent complètement l’état laminaire du tas, provoquant une forte poussière turbulente due au retournement de la matière et un déversement latéral depuis le châssis.
II. Réflexion sur les défauts fondamentaux de la conception anti-poussière des goulottes de transfert et des jupes de chargement traditionnelles
Une analyse approfondie montre que la raison pour laquelle les conceptions traditionnelles ne parviennent pas à maîtriser la poussière tient au fait que les structures traditionnelles vont à l’encontre des lois de la mécanique des fluides :
1. Chute verticale sans amortissement et impact direct rigide
L’intérieur d’une goulotte verticale en caisson traditionnelle est entièrement ouvert, et la matière ne subit aucune limitation de vitesse sous l’accélération de la pesanteur. La matière frappe directement le fond de la jupe ou la bande transporteuse, avec de fortes vibrations de structure et du bruit, ce qui non seulement accélère l’écaillage et la fissuration de la gomme de revêtement de la bande, mais génère aussi le plus grand volume d’air induit et la plus forte pression d’impact de tout le processus.
2. Battement ondulatoire dans les intervalles entre rouleaux entraînant la défaillance définitive de la jupe d’étanchéité
La zone de réception sous une jupe traditionnelle est généralement supportée par des rouleaux en auge ordinaires ou des rouleaux amortisseurs en caoutchouc. Un espacement structurel de 100 mm à 200 mm existe inévitablement entre les rouleaux. Lorsque des blocs de grandes dimensions tombent périodiquement, la bande transporteuse subit une forte déformation d’affaissement et un battement ondulatoire vertical à haute fréquence entre rouleaux adjacents. La jupe anti-déversement fixée sur la paroi latérale est rectiligne ; dès que la bande s’affaisse, un énorme jeu dynamique de plusieurs centimètres s’ouvre instantanément entre la jupe et la bande ; lorsque la bande remonte, elle comprime durement la jupe. Ce mouvement relatif à haute fréquence use ou déchire la jupe monocouche traditionnelle en quelques semaines, et l’étanchéité devient totalement fictive.
3. Déséquilibre de conception des systèmes d’aspiration et de captage (surcharge du dépoussiéreur et court-circuit de dépression)
De nombreuses entreprises tentent de maîtriser la poussière en installant un ventilateur de dépoussiérage à grand débit, mais négligent l’équilibre du champ d’écoulement :
- Si les ouvertures d’entrée et de sortie et les fentes latérales de la jupe ne sont pas strictement isolées, une aspiration de forte puissance ne fera qu’aspirer de grands volumes d’air froid extérieur par les deux extrémités de la jupe (formant un « faux court-circuit de dépression »), tandis que la véritable zone de haute pression positive au cœur de la chute continue d’expulser de la poussière ;
- Une vitesse d’aspiration excessive (supérieure à 2,5–3,0 m/s) aspire directement la poudre fine conforme normalement en écoulement dans le dépoussiéreur, ce qui provoque non seulement une perte directe de matière par envol, mais aussi une surcharge et un colmatage graves des manches filtrantes et une usure rapide des coudes des gaines d’aspiration avec apparition de fuites d’air.
III. Reconstruction fluidisée de la goulotte anti-poussière incurvée sur la base de la simulation par éléments discrets EDEM
La philosophie centrale du traitement anti-poussière avancé moderne est de « supprimer l’air à la source et privilégier la canalisation ». La modélisation tridimensionnelle et le logiciel de simulation par éléments discrets EDEM (Discrete Element Method) sont utilisés pour simuler la trajectoire réelle d’écoulement de la matière et réaliser une reconstruction de profil curviligne dans l’espace de la goulotte de chute traditionnelle, afin de réduire à la source de plus de 70 % l’air induit et l’énergie cinétique d’impact :
1. Profilage fluidisé incurvé et maîtrise progressive de l’énergie cinétique
- Transition progressive par profil : les coudes à angle droit et les caissons de chute verticale traditionnels sont supprimés, et une goulotte incurvée en forme de cuillère à transition progressive (Curved Chute) est conçue selon la parabole de la matière. Par le frottement sur la surface de guidage curviligne et l’auto-orientation, l’énergie cinétique verticale descendante issue de l’accélération de la pesanteur est progressivement convertie en énergie cinétique horizontale alignée sur la direction d’avance de la bande réceptrice ;
- Adéquation de vitesse et de direction : lorsque la matière glisse le long de la paroi interne de la goulotte, son vecteur vitesse horizontale correspond presque totalement à la vitesse de la bande réceptrice (écart de vecteurs vitesse ), et le flux de matière arrive tangentiellement sur la bande sous un angle très faible (≤15°). L’impact vertical de la matière sur la bande, le frottement de glissement intense et les projections de matière sont totalement éliminés, et la quantité d’air induit générée chute brutalement.
2. Technologie d’auto-dissipation d’énergie et d’amortissement par coussins de matière statiques et dynamiques
Aux points de contraction et aux angles de la goulotte, des seuils d’accumulation et d’interception du flux sont disposés de manière scientifique, de sorte qu’un « coussin de matière » contrôlé se forme spontanément à l’intérieur de la trémie grâce à l’angle de talus naturel de la matière. La matière tombant ensuite libère son énergie sur le coussin selon le principe « matière contre matière », ce qui évite totalement l’impact rigide direct de la matière sur les tôles d’acier, élimine le risque de fissuration de l’équipement par choc et réduit le bruit de fonctionnement de plus de 15 à 20 décibels.
Système de confinement ultra-propre écologique
IV. Les cinq modules fonctionnels essentiels du système de confinement ultra-propre écologique et leurs mécanismes de synergie
Pour enfermer complètement la poussière fine résiduelle à l’intérieur de la ligne de convoyage, il est indispensable de construire, dans la section de la bande réceptrice, un système de confinement ultra-propre spatialement étanche. Ce système se compose principalement des cinq modules essentiels suivants :
1. Module jupe de chargement (grand volume et stabilisation du fluide)
- Caisson rigidifié de grande hauteur : une structure modulaire en acier de forte épaisseur est découpée et assemblée avec précision ; la section globale est nettement rehaussée et élargie pour former une chambre de décantation et de stabilisation de pression de grand volume. Lorsque le flux d’air induit s’engouffre de la goulotte étroite dans la jupe large, la section d’écoulement augmente brutalement de 3 à 5 fois et la vitesse d’air chute spontanément dans les mêmes proportions ;
- Capot de visite à démontage rapide : le dessus est équipé de panneaux de visite légers à haute résistance avec poignées autobloquantes et de regards à ouverture rapide, entourés de joints en mousse de silicone très élastique, ce qui assure une étanchéité à l’air de 100 % tout en rendant l’inspection quotidienne extrêmement pratique.
2. Module jupe d’étanchéité double couche auto-étanche (deux lignes de défense pour un verrouillage précis de la poussière)
- Plaque de retenue intérieure en polyuréthane résistant à l’usure : appliquée contre la paroi latérale en acier de la jupe, de dureté élevée (supérieure à Shore 85A), son bas maintient un jeu réduit de 3 à 5 mm avec la bande et intercepte spécifiquement l’impact latéral et l’écrasement des gros blocs de minerai et de clinker ;
- Bande d’étanchéité extérieure composite à double lèvre très élastique : obtenue par coextrusion en une seule pièce de caoutchouc naturel résistant à l’usure et de polyuréthane. Les lèvres primaire et secondaire s’appliquent étroitement sur la face supérieure de la bande. La lèvre primaire bloque les particules fines qui débordent, tandis que la lèvre secondaire, grâce à la micro-dépression et à son propre poids, épouse la surface de la bande et forme une barrière d’étanchéité de qualité miroir contre la micro-poussière ; associée à une tringlerie de serrage externe, la jupe peut être réajustée par auto-compensation verticale continue, sans outil, par un seul opérateur après usure.
3. Module lit d’impact lourd (support de rigidité élastique sans affaissement sur toute la section)
- Élimination des intervalles entre rouleaux : les stations de rouleaux amortisseurs d’origine de la section de chute sont entièrement démontées et remplacées par des patins de glissement lourds à fort amortissement, obtenus par vulcanisation à chaud d’une surface de glissement en polyéthylène à très haut poids moléculaire (UHMWPE) à faible frottement avec une couche de caoutchouc naturel très élastique absorbant l’énergie ;
- Support de surface continu et sans joint : un support de glissement plan et continu est fourni à la bande directement sous la jupe, de sorte que la bande ne s’affaisse pas et ne rebondit pas localement sous de forts impacts, ce qui procure à la jupe d’étanchéité double couche une surface de référence de glissement constante et plane et ramène définitivement à zéro le jeu de fuite d’air sous la jupe.
4. Module de rideaux de guidage multi-étages en labyrinthe auto-amortissants (réduction de vitesse par résistance et décantation amortie)
À l’intérieur de la jupe, dans le sens de circulation de la matière, plusieurs rideaux anti-poussière amortissants en doigts séparés, en caoutchouc naturel très résistant à l’usure, sont suspendus en quinconce. La structure en peigne de leur partie inférieure, sans gêner le passage fluide de la matière, divise la jupe longue et étroite en plusieurs petites chambres en cascade à faible résistance à l’air. Chaque fois que le flux d’air chargé de poussière traverse un rideau, sa pression dynamique subit une forte atténuation par cisaillement, la vitesse d’air décroît rapidement au-dessous de la vitesse critique de décantation libre des particules (< 0,5 m/s), et la poussière fine se dépose naturellement sur la surface de la couche de matière sous l’effet de la gravité.
5. Module de décompression en micro-dépression et d’interface de captage
- Canal de décompression auto-équilibrant en pression dynamique : au-dessus de la partie avant de la jupe, là où la pression positive de la chute est la plus intense, est installée une conduite verticale de circulation et de décompression qui utilise l’impédance de la conduite pour évacuer automatiquement le pic de pression positive ;
- Réglage précis de l’interface de captage en micro-dépression : la bouche d’aspiration est placée dans la zone de décantation de la partie médiane et arrière de la jupe, où l’écoulement est parfaitement stable. Le système ne nécessite qu’un très faible débit d’aspiration (environ 30 %–40 % du débit d’une conception traditionnelle) pour établir à l’intérieur de la jupe une barrière de dépression (-10 Pa à -30 Pa) stable et faible, qui garantit une légère entrée d’air ambiant vers l’intérieur sans aucune fuite de poussière, tout en n’aspirant jamais la poudre fine conforme.
V. Matrice de comparaison complète des performances du système de confinement ultra-propre et des solutions de traitement traditionnelles
Le tableau ci-dessous présente une comparaison quantitative systématique des indicateurs d’ingénierie clés des différentes solutions techniques d’abattage des poussières aux points de transfert de vrac :
| Critère d’évaluation et indicateur de performance | Goulotte verticale traditionnelle + jupe monocouche ordinaire | Solution par simple aspiration d’un dépoussiéreur à grand débit | Système de confinement ultra-propre écologique (solution intégrée) |
|---|---|---|---|
| Énergie cinétique d’impact de la matière au point de transfert | Impact direct en chute libre verticale, force d’impact élevée, bruit supérieur à 95 dB | Aucune amélioration de l’impact vertical, fortes vibrations de la machine et fatigue structurelle | Maîtrise de vitesse EDEM par goulotte incurvée avec écoulement tangent, force d’impact réduite de plus de 80 %, bruit < 75 dB |
| Génération d’air induit et fuite en pression positive | Pression dynamique fortement accrue, émission de poussière sévère sur toute la section le long de la ligne | Grands volumes d’air extérieur aspirés en court-circuit, les zones mortes locales continuent d’expulser de la poussière | Air induit réduit de 70 % à la source, rideaux multi-étages pour réduire la vitesse et amortir, ligne entièrement verrouillée en micro-dépression |
| Durée de vie de la jupe d’étanchéité | Battement ondulatoire sévère de la bande, usure extrêmement rapide de la jupe (percée en 1 à 2 mois) | Aucune amélioration de l’application de la jupe, déformation sous pression latérale provoquant de fréquentes fuites et déchirures | Support de surface plan et continu par lit d’impact, durée de vie de la jupe à double lèvre auto-compensatrice portée à plus de 12 mois |
| Pertes par envol et pertes de produit fini | Importants déversements et dépôts de poussière le long de la ligne, pertes de matière par déversement et fuite de 0,5 % à 1 % | Vitesse d’air excessive aspirant de force la poudre fine conforme, pertes élevées de récupération de produit | Aucun déversement ni fuite, décantation naturelle dans la zone de décantation, taux de récupération de matière supérieur à 99,9 % |
| Consommation électrique globale du système | Consommation de base faible, mais coûts ultérieurs de curage manuel et de lavage à l’eau très élevés | Puissance du moteur du ventilateur de dépoussiérage extrêmement élevée (généralement 45 à 75 kW en fonctionnement à forte charge) | Seule une faible aspiration auxiliaire en micro-dépression est nécessaire (11 à 18,5 kW seulement), plus de 60 % d’économie d’énergie pour l’usine |
| Conformité environnementale de la zone d’inspection | Poussière très au-delà des limites dans le couloir (TSP généralement > 50–100 mg/m³) | Amélioration locale mais fréquence de maintenance extrêmement élevée, manches filtrantes souvent usées et colmatées | Concentration de poussière dans l’air stabilisée sous la norme nationale d’émissions ultra-basses (TSP < 5 mg/m³) |
VI. Procédures normalisées d’installation et de mise en service sur site et règles d’exploitation et de maintenance longue durée sans entretien
Pour que le système de confinement ultra-propre écologique produise durablement son effet ultime — absence de poussière, absence de déversement et absence de nettoyage manuel —, la mise en œuvre sur site, l’exploitation et la maintenance doivent strictement respecter les règles suivantes :
1. Calage géométrique précis du lit d’impact et de la jupe
- Calibration de la planéité des patins : lors de l’installation du lit d’impact lourd, il faut vérifier au niveau à bulle et au laser d’alignement l’altitude et la coaxialité du plan supérieur des patins de glissement. La surface des patins doit assurer une transition régulière avec la bande à vide de part et d’autre, et l’erreur de planéité transversale et longitudinale doit être strictement maintenue dans ±1,0 mm afin d’éviter toute concentration locale de contraintes ;
- Jeu de sécurité entre les tôles latérales et la bande : le bord inférieur des tôles de protection latérales métalliques de la jupe doit conserver un jeu de sécurité physique uniforme et symétrique de 25 mm à 35 mm par rapport à la surface de la bande transporteuse, afin d’empêcher absolument toute déformation du châssis sous charge de provoquer un frottement direct des tôles métalliques et un rayage de la bande.
2. Réglage de la pression de la jupe d’étanchéité à double lèvre auto-compensatrice
- Lors de l’installation, la jupe doit être pressée fermement dans le sens de défilement de la bande. La plaque de retenue rigide intérieure en polyuréthane est réglée à 3 mm au-dessus de la bande ; la lèvre d’étanchéité souple extérieure en caoutchouc reçoit une légère précharge uniforme de manière à fléchir légèrement vers l’extérieur et à former une surface de contact élastique. Il est strictement interdit d’appliquer un effort d’écrasement excentré excessif, qui augmenterait la charge à vide du moteur.
3. Équilibrage du débit d’air en micro-dépression et réglage fin du papillon d’aspiration
- Lors de l’essai avec alimentation en matière, il convient de mesurer la micro-différence de pression réelle à l’intérieur, au niveau du trou de visite de la jupe, à l’aide d’un micro-manomètre portable et d’un anémomètre à fil chaud. En ajustant finement le papillon de réglage manuel de la branche d’aspiration, la pression de service dans la jupe est précisément verrouillée entre -15 Pa et -25 Pa ;
- Observer la direction de l’écoulement aux ouvertures d’entrée et de sortie de la jupe et s’assurer que les extrémités d’entrée et de sortie présentent une légère entrée d’air vers l’intérieur, bloquant totalement toute possibilité de projection de micro-poussière vers l’extérieur.
4. Inspection quotidienne et maintenance longue durée sans outil
- Inspection visuelle mensuelle : vérifier par le regard transparent si les rideaux anti-poussière internes sont pliés ou accrochés par des débris longs ; contrôler la réserve d’usure des patins de glissement multi-étages et les retourner ou les remplacer en temps utile lorsque la couche d’UHMWPE approche de la limite ;
- Auto-compensation d’appui de la jupe : lorsque l’on observe de l’extérieur un affaiblissement de l’appui de la lèvre secondaire, il suffit de desserrer le levier du collier à fixation rapide et de pousser légèrement le coulisseau de réglage vers le bas à la main pour rétablir une pression spécifique d’étanchéité constante ; toute l’opération est réalisée par une seule personne, sans soudage, sans travaux à chaud et sans outil.
En abandonnant totalement le mode extensif « impact vertical direct de la matière, fuite de poussière de la jupe monocouche et aspiration violente par un grand ventilateur », en reconstruisant le flux de matière par la maîtrise de vitesse EDEM et en fixant les frontières par un confinement ultra-propre à haute rigidité, les systèmes de convoyage de vrac de l’industrie lourde peuvent franchir le pas d’une « pollution lourde avec dispersion de poussière » vers un état propre et sûr « sans poussière dans la galerie, sans dépôt sous la machine et sans bruit parasite sur site ».