
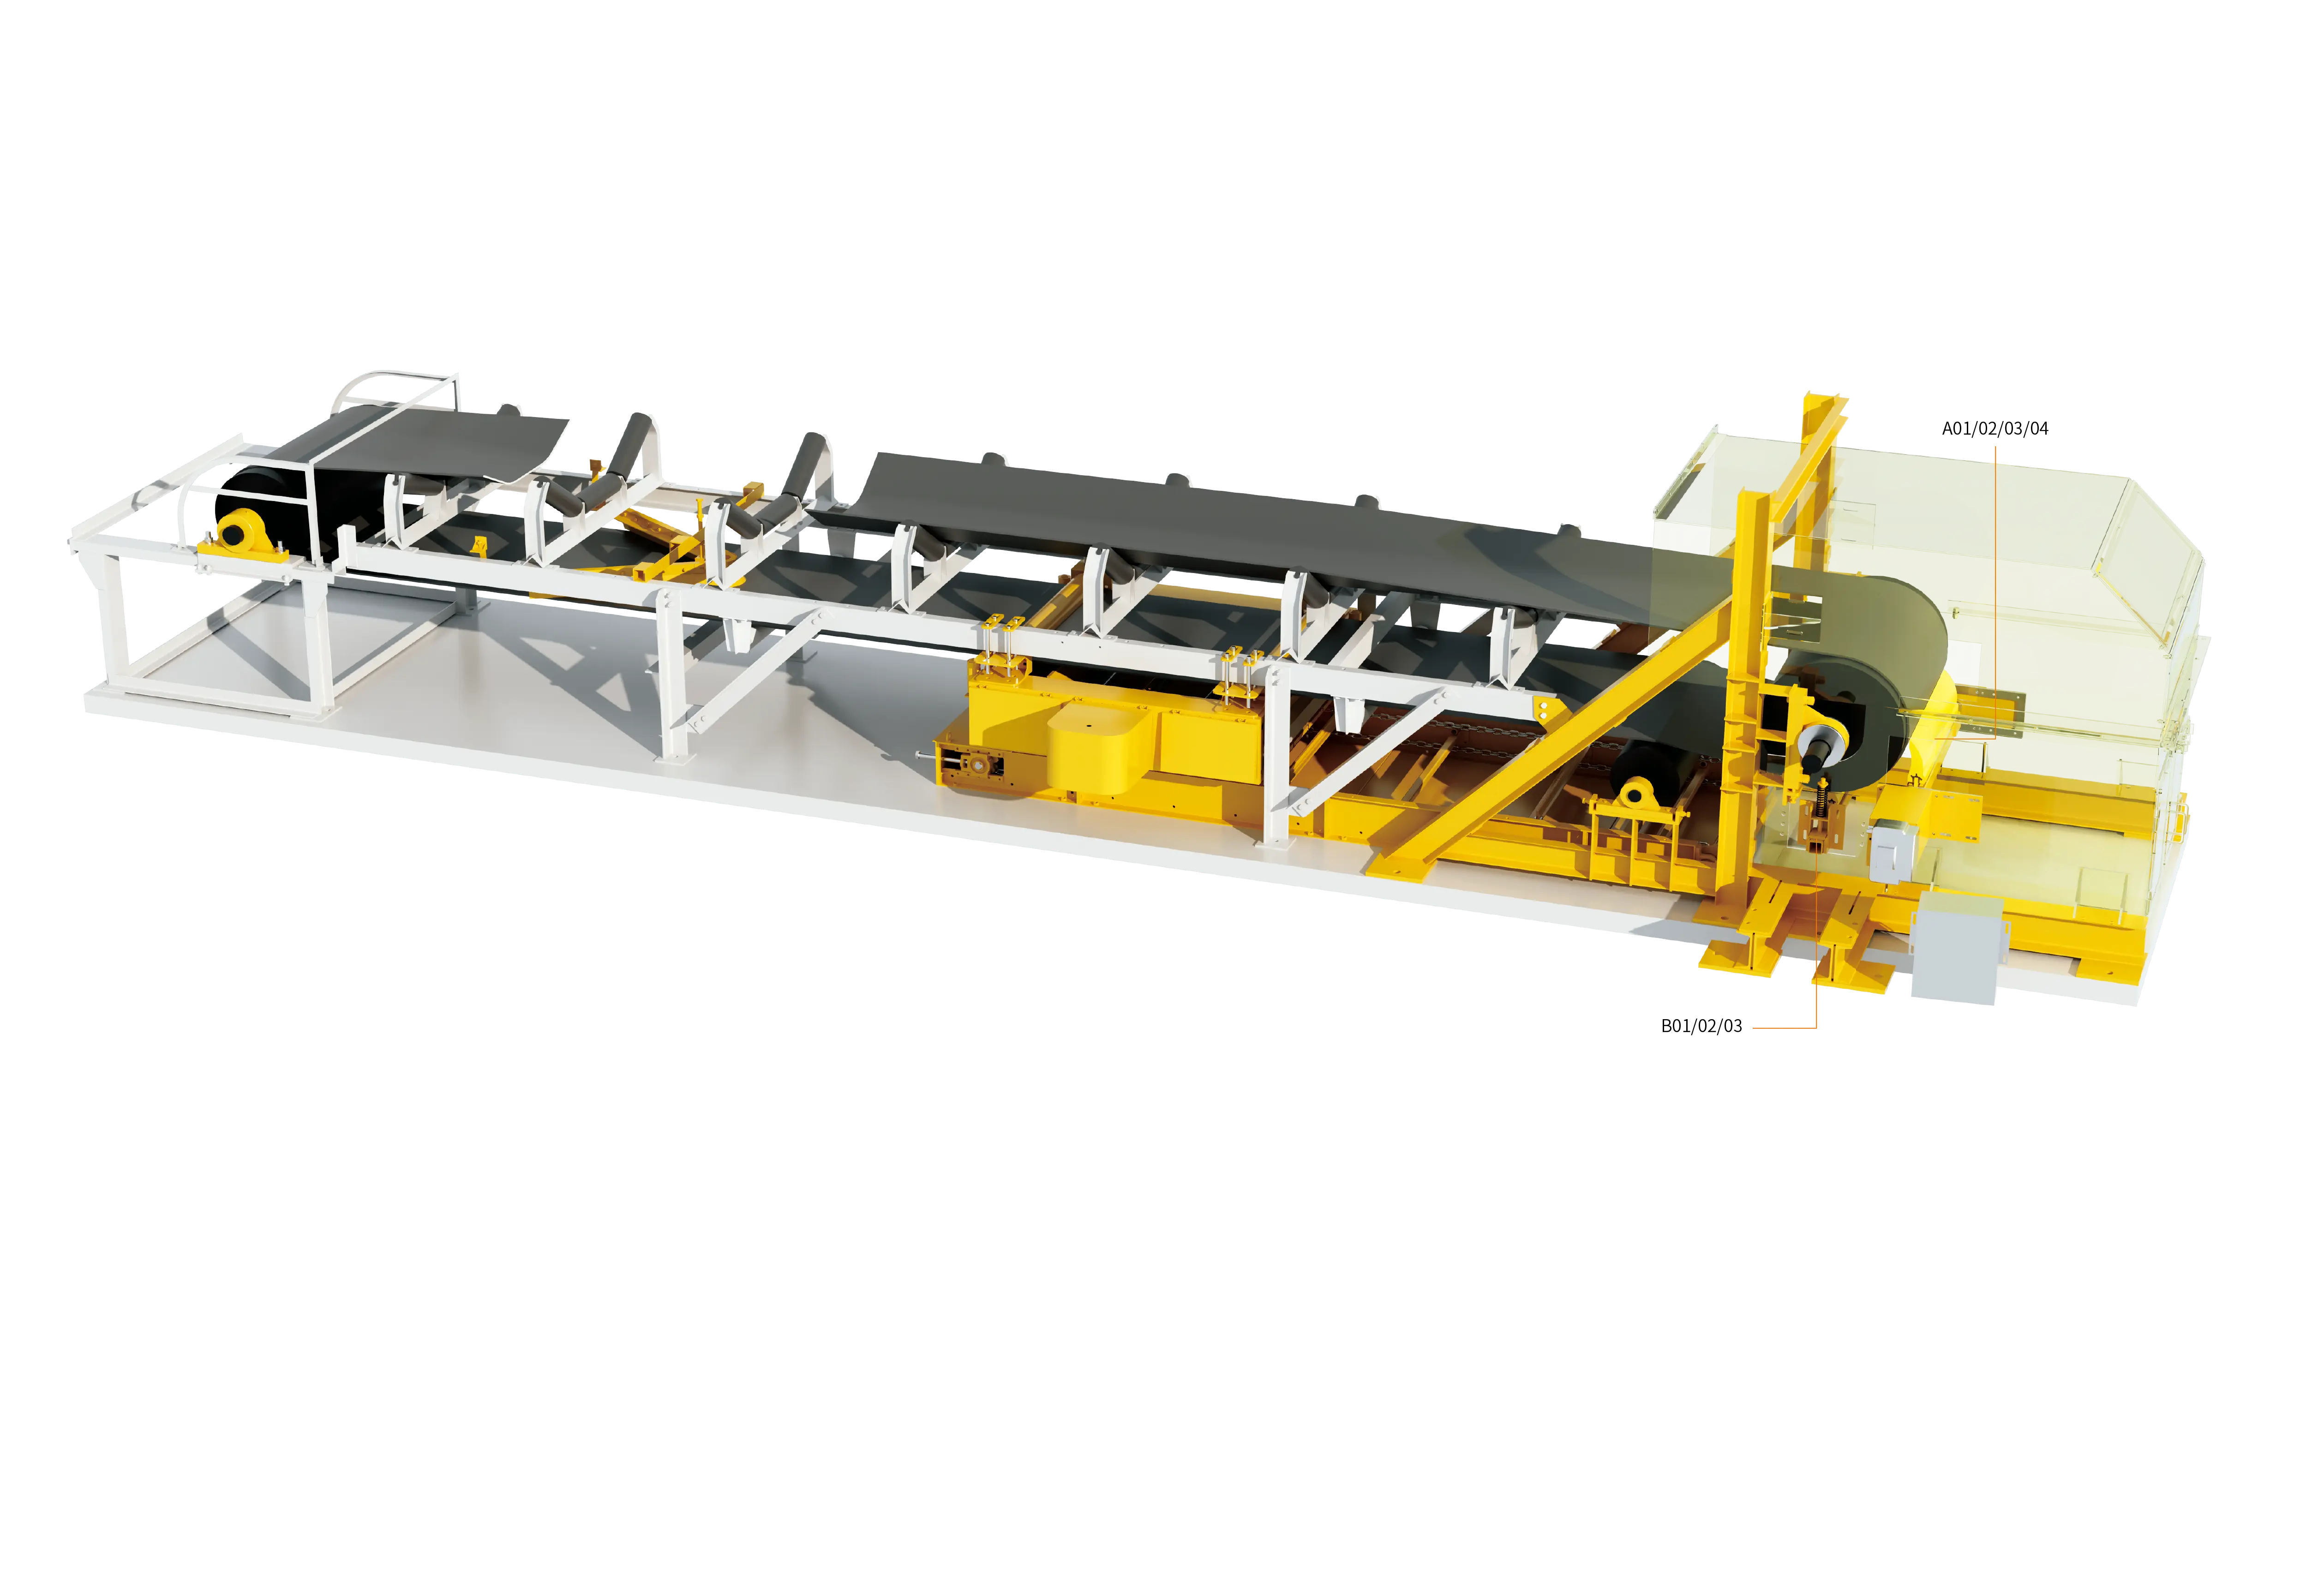
Dans les mines de charbon, les usines de préparation du charbon, les galeries de manutention des centrales thermiques, les ateliers de traitement des minerais des mines métalliques, les cimenteries et les terminaux vraquiers, sur les grandes artères de transfert de matériaux en vrac, les convoyeurs à bande assurent le transport à haute fréquence de milliers de tonnes de matériaux. Dans des conditions idéales, le matériau en vrac présent sur la bande doit se détacher complètement au niveau du tambour de déchargement sous l'effet de la force centrifuge et de la gravité, puis tomber dans la goulotte de réception. Toutefois, dans les conditions réelles, le charbon, les fines de minerai, les boues humides, le calcaire et autres matériaux présentent généralement une teneur en eau élevée, des fractions de particules ultrafines et une forte adhérence de surface ; aussi un grand nombre de particules restent-elles fermement accrochées à la face de travail de la bande après le déchargement et suivent celle-ci dans le brin de retour inférieur, formant le phénomène particulièrement préjudiciable de « retour de matière (Carryback) » dans l'exploitation et la maintenance industrielles.
Le retour de matière ne constitue pas seulement un gaspillage considérable par écoulement et fuite de produit : il entraîne également une chaîne de défaillances d'équipement sur tout le corridor de convoyage. Les matières adhérentes s'incrustent et durcissent sur la surface des rouleaux inférieurs, des tambours de renvoi et des tambours de tension rencontrés le long du tracé, modifient la circularité du diamètre extérieur des tambours et provoquent un important désalignement de la bande, une usure locale intense, voire un déchirement des bords ; les matières qui retombent au fil du temps s'accumulent en montagne dans la galerie située sous le convoyeur, ce qui accroît considérablement la pénibilité du nettoyage manuel, tandis que les poussières soulevées engendrent de graves risques d'explosion de poussières et de non-conformité environnementale.
Les méthodes de traitement traditionnelles se limitent souvent à un « raclage grossier au moyen d'une lame unique », mais les résidus humides et collants ainsi raclés s'accumulent en montagne sous la station de tête et nécessitent toujours un enlèvement manuel périodique, dos courbé et pelle à la main. Les systèmes de convoyage modernes à haut rendement doivent donc adopter une solution intégrée de nettoyage et de récupération qui associe profondément le raclage étagé (système de racleurs multi-étages) et la collecte et l'élévation en enceinte fermée (récupérateur de matériau à chaîne).
I. Mécanisme de formation du retour de matière et chaîne d'endommagement des équipements de convoyage
L'adhésion des matériaux en vrac à la surface de la bande n'est pas une simple adhérence géométrique, mais un processus physico-mécanique dominé conjointement par la tension capillaire du film liquide superficiel, les forces d'attraction électrostatique et les forces de Van der Waals :
1. Effet de pont capillaire interfacial et durcissement adhésif
Les fines de minerai ou le charbon pulvérisé subissent, dans la zone de réception, l'action de la gravité et des contraintes de compactage ; l'eau interstitielle est expulsée dans les microfissures du caoutchouc de la bande, formant des dizaines de milliers de micro-« ponts capillaires ». Après le passage de la bande sur le tambour de tête et le déchargement, les fines non détachées restent fermement incrustées dans la surface du caoutchouc sous l'effet de la tension superficielle. Le brin de retour étant exposé à l'air, l'humidité s'évapore et la couche adhérente sèche rapidement et durcit en une croûte compacte.
2. Encrassement et déformation des tambours, désalignement violent de la bande
La bande chargée de résidus est pressée de manière cyclique contre les rouleaux inférieurs et les tambours de renvoi, et les dépôts collants durcis se transfèrent et s'accumulent progressivement au milieu ou sur un côté du tambour. Cet encrassement non uniforme détruit directement la planéité et la coaxialité de la surface cylindrique du tambour et augmente localement son diamètre. Sous la traction de la vitesse de la bande, les efforts se répartissent inégalement et la bande se déporte rapidement et fortement vers le côté où les dépôts sont les plus épais, jusqu'à se plier et se déchirer.
3. Usure anormale des rouleaux et augmentation brutale de la consommation d'énergie
Lorsque le retour de matière traverse la surface des rouleaux inférieurs, les particules de minerai très abrasives agissent comme un abrasif à haute dureté introduit entre le fût métallique du rouleau et la bande : le fût est rapidement usé jusqu'à la perforation, voire rompu, la résistance à la rotation augmente plusieurs fois et le moteur d'entraînement de la machine fonctionne longtemps en surcharge.
II. Configuration multi-étages du système de nettoyage étagé et analyse technique de chaque type de racleur
Un racleur unique ne peut pas assumer à la fois le « raclage grossier des gros blocs » et le « raclage fin de la micro-poussière ». Un système de convoyage à haut niveau de propreté doit établir trois lignes de défense successives entre le point de déchargement en tête et le brin de retour vide, en fonction de la géométrie spatiale et des caractéristiques des efforts :
1. Racleur primaire de tête (raclage grossier tangentiel au déchargement principal)
- Position d'installation : dans la zone d'arc tangentiel située sous la verticale du centre du tambour de déchargement, là où la bande se sépare (généralement entre 15° et 45° sous la ligne d'axe horizontale du tambour).
- Structure et matériau : le plus souvent une lame en polyuréthane monobloc ou segmentée, associée à un mécanisme de tension par contrepoids ou par poussée pneumatique.
- Caractéristiques fonctionnelles : il attaque directement la première face de bande après le déchargement et est principalement chargé de racler 80 % à 90 % de la couche épaisse de matières adhérentes, des blocs et du flux de matière très fluide, de sorte que la matière principale raclée est renvoyée directement dans la goulotte principale de déchargement selon la direction tangentielle. Le polyuréthane offre une excellente résistance aux chocs et des propriétés autolubrifiantes, et permet d'éviter efficacement les agrafes mécaniques sans endommager la surface de la bande.
2. Racleur secondaire (raclage fin micrométrique sur le brin de retour rectiligne)
- Position d'installation : immédiatement derrière le tambour de déchargement de tête, sur la face de travail inférieure là où la bande vient de quitter le tambour et d'entrer dans la section rectiligne (généralement à 200 mm à 800 mm en arrière du racleur primaire).
- Structure et matériau : unités de raclage en carbure (alliage tungstène-cobalt / carbure de tungstène) ou en composite céramique-caoutchouc. Chaque unité de lame indépendante est équipée d'un ressort de torsion indépendant, d'un siège amortisseur en caoutchouc ou d'un mécanisme de compensation automatique de pression.
- Caractéristiques fonctionnelles : réalise un raclage fin de niveau miroir des fines boues collantes denses, des micro-croûtes et des dépôts tenaces subsistant après le raclage primaire. L'unité de compensation élastique indépendante garantit que la lame épouse en temps réel les ondulations transversales de la bande, portant le taux d'élimination des résidus à plus de 95 %.
3. Racleur en V pour brin de retour (ligne de sécurité de la face non travaillante)
- Position d'installation : devant le tambour de renvoi de queue du convoyeur à bande, ou sur la face non travaillante (face supérieure) devant le dispositif de tension à contrepoids vertical.
- Structure et matériau : lames de raclage-usure en caoutchouc/polyuréthane en forme de V (ou de triangle inversé), disposées symétriquement en biais et suspendues de manière flottante sur la traverse du châssis.
- Caractéristiques fonctionnelles : élimine spécifiquement les graviers et corps étrangers qui tombent sur la face non travaillante du brin de retour le long du convoyeur, à cause des déversements et des poussières. La répartition en V évacue la matière vers les deux côtés de la bande, empêchant totalement l'entraînement de gangue dure ou de pièces métalliques entre le tambour de renvoi et la bande, qui percerait cette dernière.
4. Brosses rotatives et dispositifs de nettoyage spéciaux
Pour les bandes à relief fortement inclinées, les bandes antidérapantes à chevrons ou les bandes vieillissantes présentant de graves micro-fissures de surface, les lames rigides ne peuvent pas racler la boue de charbon logée au fond des cannelures. On installe alors sous la station de tête une brosse cylindrique rotative électrique à grande vitesse (racleur à brosse composite nylon/acier), entraînée par un moteur en rotation inverse à grande vitesse pour chasser rapidement les matières accumulées dans les gorges.
III. Structure de base et principe de fonctionnement du récupérateur de matériau à chaîne
Les fines raclées par le racleur secondaire ont généralement une teneur en eau très élevée et une adhérence très forte ; en raison des contraintes d'espacement, leur point de chute s'écarte souvent de la zone d'ouverture de la goulotte de déchargement principale. Si on les laisse tomber librement, une zone d'accumulation de boues très défavorable se forme sous le châssis de tête, qui finit par ensevelir les rouleaux et les supports. Le récupérateur de matériau à chaîne est l'équipement automatisé central qui permet de remédier à ce problème chronique.
1. Ensemble structurel et forme d'implantation
Le récupérateur de matériau à chaîne se présente globalement comme un mini-convoyeur à raclettes à basse vitesse, à forte charge et entièrement fermé, disposé de manière compacte directement sous le racleur secondaire (et la brosse rotative) en tête du convoyeur :
- Trémie de réception : de forme entonnoir largement ouvert, elle s'étend juste sous les lames du racleur secondaire et recueille étroitement la totalité des fines boues humides et collantes et des débris de raclage.
- Auge de transport lourde et glissière anti-usure : goulotte fermée soudée en acier de construction à haute résistance, dont le fond est revêtu d'un garnissage en polyéthylène à très haut poids moléculaire (UHMWPE) ou en acier allié résistant à l'usure, ce qui rend la résistance de frottement extrêmement faible et empêche totalement l'adhésion de la matière au fond.
- Groupe de chaînes à palettes et mécanisme d'entraînement : un motoréducteur à cycloïde antidéflagrant (ou un réducteur à denture trempée monté sur arbre) entraîne une chaîne en alliage à haute résistance forgée à la matrice, qui déplace plusieurs palettes de raclage épaisses et lourdes résistant à l'usure selon un mouvement circulaire continu et lent au fond de l'auge.
2. Principe de fonctionnement en boucle fermée du retour
- Raclage et collecte sur place : la matière fine humide raclée de la face de travail de la bande tombe directement dans la trémie de récupération fermée, sans laisser fuir vers l'extérieur la moindre poussière ni la moindre eau usée.
- Élévation inverse à basse vitesse : sous la traction constante du motoréducteur, les palettes poussent les sédiments visqueux le long du fond de l'auge à vitesse lente et régulière, puis remontent le long du caisson incliné vers le haut.
- Réinjection dans le canal du flux principal de matière : l'extrémité de déchargement du récupérateur pénètre directement à l'intérieur de la goulotte de déchargement principale du convoyeur ou de la trémie de transfert de l'étage suivant. La matière collectée bascule et se détache à l'orifice de déchargement, se mélange de nouveau au flux principal de matière en chute et réalise ainsi une autorecupération fermée à 100 % de la matière.
IV. Tableau comparatif des caractéristiques techniques et des configurations d'ingénierie des racleurs et des équipements de récupération
Afin de faciliter le choix technique et la planification de la maintenance, le tableau ci-dessous présente de manière systématique les paramètres de performance et les fonctions de chaque unité centrale du système de nettoyage et de récupération :
| Catégorie d'unité du système | Matériau et principe structurel de base | Position d'installation optimale | Objectifs de traitement et caractéristiques fonctionnelles | Fréquence et périodicité de maintenance |
|---|---|---|---|---|
| Racleur primaire de tête | Lame monobloc/ségmentée en polyuréthane polymère résistant à l'usure + compensation élastique du couple | Zone de séparation tangentielle sous la verticale du centre du tambour de déchargement | Raclage grossier de plus de 80 % de la couche épaisse, retour direct de la matière dans la goulotte principale ; évite l'endommagement de la bande par les agrafes | Contrôler chaque semaine l'usure du tranchant et la précontrainte ; évaluer chaque trimestre le remplacement de la lame |
| Racleur secondaire en carbure | Têtes en carbure de tungstène-cobalt/céramique + sièges à ressort adaptatifs unidirectionnels indépendants | Face de travail inférieure de la section rectiligne après la sortie de la bande du tambour de tête | Raclage fin des boues collantes denses et micro-poussières résiduelles ; taux de nettoyage supérieur à 95 %, prévention du retour de boue | Contrôler chaque mois la planéité des lames ; nettoyer périodiquement les dépôts à l'arrière du porte-lames |
| Racleur en V pour brin de retour | Lames de raclage bidirectionnelles en V en caoutchouc/polyuréthane résistant à l'usure + suspension flottante par gravité | Face non travaillante devant le tambour de queue ou le dispositif de tension à contrepoids vertical | Intercepte les débris de gangue tombés sur la face supérieure du brin de retour et évite l'écrasement et le percement des tambours | Contrôler chaque mois le jeu de contact des lames ; resserrer et abaisser rapidement en cas d'usure excessive |
| Racleur à brosse rotative | Moteur antidéflagrant à grande vitesse + brosse cylindrique en nylon haute résistance et fils d'acier fins et élastiques | Derrière le racleur secondaire ou sur la face de travail inférieure des bandes à relief | Nettoyage profond des micropores et évacuation des matières pour les bandes à relief et les bandes vieillissantes à rayures profondes | Contrôler chaque semaine l'échauffement du moteur et le couchage des poils ; régler périodiquement la hauteur du disque de brosse |
| Récupérateur de matériau à chaîne | Caisson fermé en profilés d'acier + palettes de raclage en alliage à haute résistance forgées à la matrice + réducteur monté sur arbre | Directement sous le racleur secondaire de tête, orifice de déchargement débouchant dans la goulotte de transfert principale | Collecte fermée à 100 % des fines boues humides et collantes raclées avec élévation inverse automatique et retour dans la goulotte principale, sans nettoyage manuel | Contrôler chaque mois la tension de la chaîne d'entraînement et la lubrification des axes ; vérifier tous les six mois l'usure du garnissage de fond |
V. Logique de contrôle verrouillé en boucle fermée « perception intelligente + raclage efficace + retour automatique »
Pour parvenir à un fonctionnement sur site sans surveillance et à un haut degré d'autoréparation du système de convoyage, le système de nettoyage et de récupération doit être verrouillé électriquement de manière stricte avec le convoyeur principal :
- Logique de verrouillage du démarrage séquencé et de l'arrêt temporisé
- Prédémarrage inverse : avant le démarrage de toute la ligne de convoyage, l'automate PLC démarre en priorité le récupérateur de matériau à chaîne et le fait fonctionner pendant 5 à 10 secondes, afin de garantir que l'intérieur de l'auge de récupération est parfaitement dégagé avant d'autoriser le démarrage du convoyeur à bande principal.
- Arrêt temporisé de fin de nettoyage : après l'arrêt du convoyeur et la coupure de l'alimentation, le récupérateur à chaîne doit continuer à fonctionner avec une temporisation de 3 à 5 minutes, jusqu'à ce que les résidus raclés en dernier par les racleurs soient complètement évacués dans la goulotte principale ; l'alimentation du moteur d'entraînement n'est alors coupée automatiquement qu'à cette condition, ce qui évite que la matière restant dans l'auge ne refroidisse, ne s'agglomère et ne durcisse.
- Protections multiples contre la surcharge, le blocage et le calage Le moteur d'entraînement du récupérateur à chaîne est équipé d'un transformateur de courant très sensible et d'un relais thermique de surcharge. Si un gros morceau de ferraille bloque les palettes et provoque un calage instantané, le système coupe automatiquement l'alimentation du récupérateur et émet une alarme sonore et lumineuse dans les 0,5 seconde suivant le dépassement de la valeur de consigne du courant, évitant la destruction du moteur ou la rupture de la chaîne de transmission.
- Verrouillage anti-colmatage de l'orifice de déchargement du retour Un capteur de niveau de matière est installé dans la trémie de déchargement du récupérateur. Lorsque le colmatage de la goulotte principale dû à un remplissage excessif se propage jusqu'à l'orifice de récupération, la machine s'arrête immédiatement de manière automatique et verrouillée, et transmet un signal de défaut au système de dispatching central, évitant une accumulation secondaire de matière qui ferait éclater le caisson.
VI. Règles normalisées d'installation et de mise en service sur site, de sécurité d'exploitation et de maintenance à long terme
Pour garantir au système de nettoyage et de récupération un taux de nettoyage élevé durable, un faible taux d'usure et l'absence totale de curage manuel, les règles de travail suivantes doivent être respectées :
- Calibrage précis de la pression des lames et de l'angle de contact géométrique :
- L'angle de contact entre la lame primaire en polyuréthane et le diamètre extérieur de la bande est généralement maintenu entre 65° et 80° vers le bas dans le sens tangentiel, afin d'éviter une attitude de « pelletage » en angle obtus supérieure à 90° qui endommagerait la surface caoutchoutée de la bande.
- La pression linéaire exercée par la lame secondaire en carbure sur la bande doit être ajustée finement selon les règles (généralement maintenue entre 1,5 et 2,5 kg/cm de largeur). Une pression trop faible ne produit pas d'effet de raclage ; une pression trop élevée provoque un échauffement intense des tranchants, un décollement et une carbonisation de la surface caoutchoutée, et augmente fortement la consommation d'énergie du convoyeur à vide.
- Règles de tension de la chaîne à palettes et de lubrification des glissières :
- Ajuster périodiquement la vis de tension à l'arrière du récupérateur pour maintenir la flèche de la chaîne dans une plage raisonnable ; ne jamais laisser la chaîne trop lâche, ce qui provoquerait un saut de dents et le ravinement des glissières, ni trop tendue, ce qui aggraverait l'usure mécanique des axes.
- Chaque trimestre, ajouter une graisse extrême pression au lithium complexe dans les paliers menant et mené du récupérateur, et nettoyer la poussière à l'intérieur du carter de la chaîne à rouleaux d'entraînement.
- Respect strict des lignes rouges de sécurité des espaces confinés et des machines tournantes :
- Il est strictement interdit d'introduire les mains, les pieds ou une pelle à l'intérieur du racleur et du carter de tête pour retirer la matière collée aux lames pendant le fonctionnement du convoyeur à bande.
- Toute intervention de remplacement de lames de racleur ou de maintenance des palettes doit strictement suivre la procédure de consignation et verrouillage (LOTO), avec un surveillant dédié, afin d'éliminer totalement les accidents corporels dus à un travail sous tension non conforme.
Grâce à la mise en œuvre rationnelle du raclage grossier primaire en polyuréthane, du raclage fin secondaire adaptatif en carbure, de la protection de sécurité par racleur en V sur le brin de retour et du retour continu entièrement fermé par récupérateur à chaîne, les lignes de convoyage de matériaux en vrac de l'industrie lourde peuvent éradiquer définitivement le problème chronique du retour de matière et instaurer une nouvelle norme de convoyage vert, propre, respectueux de l'environnement, efficace et hautement automatisé.
Découvrir la solution de nettoyage intelligent et de récupération de matière