
Capítulo 1: Necesidad y valor fundamental de la detección del flujo de material en los sistemas de transporte de materiales a granel
En sectores industriales modernos como la minería, las centrales eléctricas, los puertos, el cemento y la química, el transportador de banda (Belt Conveyor) es el equipo central para lograr un transporte continuo, de gran capacidad y alta eficiencia de materiales a granel. Sin embargo, en las líneas de transporte de larga distancia y alta carga, el estado de flujo del material influye continuamente en el funcionamiento estable de toda la línea de producción. El funcionamiento prolongado de la banda en vacío provoca un enorme desperdicio de energía eléctrica y un desgaste innecesario del equipo; por el contrario, si la sobrecarga, el atasco o la ausencia de material no se detectan a tiempo, pueden provocar patinaje de la banda, desgarro longitudinal, derrame de material e incluso la parada de los procesos posteriores, es decir, accidentes de producción graves.
Para lograr el control automático por enclavamiento y el ahorro de energía y costes en el sistema de transporte, la monitorización en tiempo real de si hay material pasando por la banda (es decir, la monitorización del estado del flujo de material) se ha convertido en un eslabón indispensable de los sistemas de control de automatización industrial. El detector de flujo de material (Material Flow Detector / Switch), también llamado interruptor de flujo de material o sensor de presencia de material en la banda, es precisamente el dispositivo de detección clave desarrollado para este tipo de necesidades industriales.
Como nueva generación de equipo industrial para la detección del estado de flujo de material, el detector de flujo de material XLLL-B, gracias a su alta fiabilidad, su gran adaptabilidad y su precisa respuesta de señal, desempeña el papel de «ojo inteligente» de la línea de transporte en las condiciones de trabajo más severas, ofreciendo un sólido soporte técnico para que las empresas logren un transporte inteligente y una inspección sin personal.
Capítulo 2: Principio de funcionamiento y diseño estructural del detector de flujo de material XLLL-B
2.1 Mecanismo de acoplamiento mecánico del contacto y disparo del microinterruptor
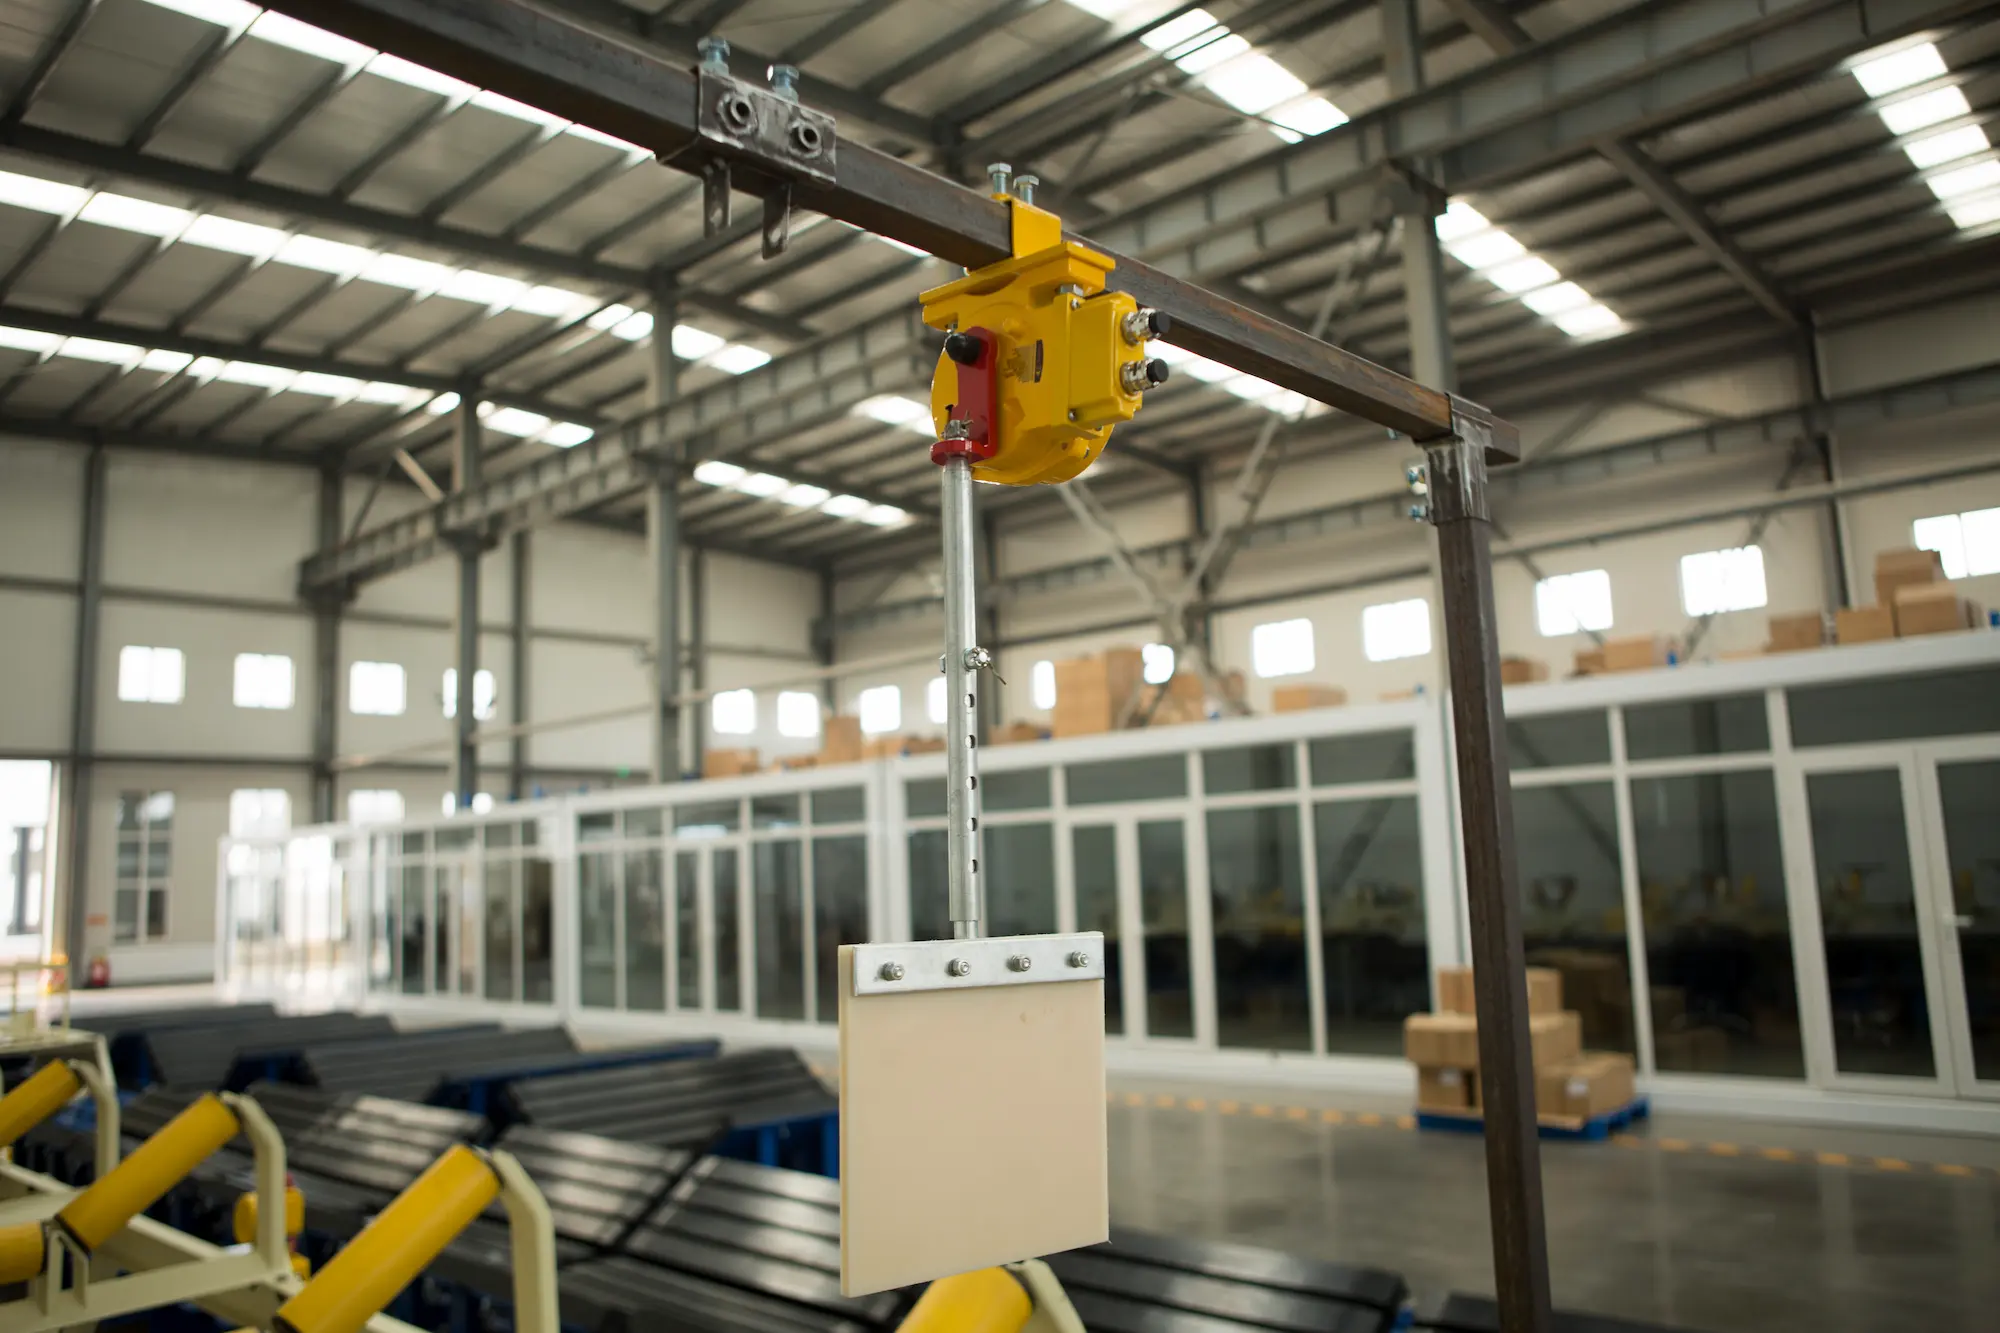
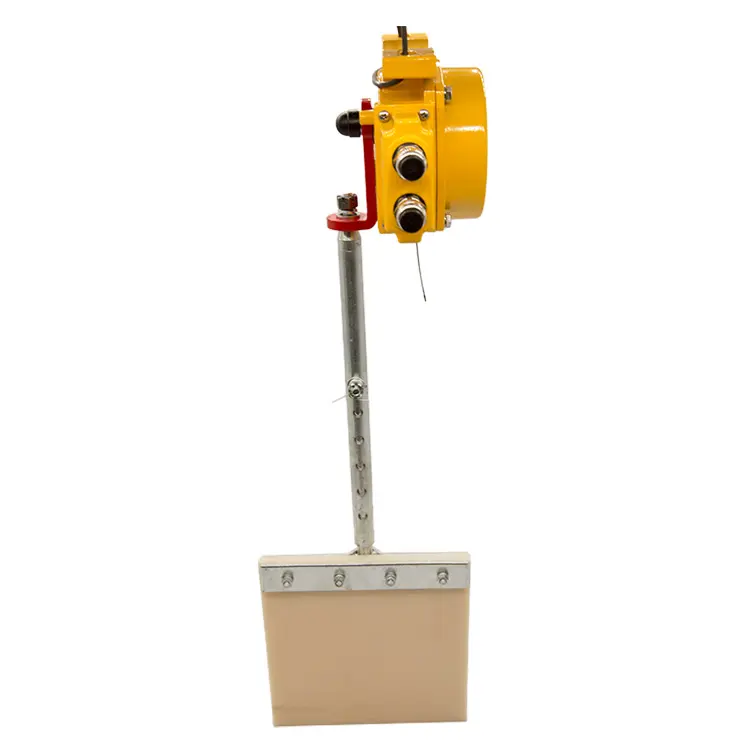
El detector de flujo de material XLLL-B utiliza principalmente un brazo oscilante mecánico (o un contacto/rodillo oscilante) para detectar el flujo de material. El equipo se instala sobre el transportador de banda y su contacto de detección inferior cuelga libremente en la posición por donde pasa el material sobre la banda.
- Estado sin material (en vacío): cuando la banda funciona en vacío, no pasa material por ella y el contacto de detección, bajo la acción de su propio peso o del resorte de retorno, mantiene una posición vertical colgante; el microinterruptor interno permanece en su estado de contacto inicial (normalmente abierto o normalmente cerrado) y envía al sistema de control (PLC/DCS) una señal de «sin material / en vacío».
- Estado con material (en funcionamiento): cuando el material pasa de forma continua por la banda, este se acumula y empuja el contacto de detección inclinándolo hacia delante (o hacia los lados) un determinado ángulo. Cuando el ángulo de oscilación alcanza el umbral de actuación preestablecido (normalmente ajustable de 10° a 30°), el mecanismo de leva interno acciona el microinterruptor de alta sensibilidad, el estado de los contactos conmuta y se emite una señal de contacto seco de «con material / en funcionamiento».
- Proceso de rearme: una vez finalizado el paso del material, cuando la banda vuelve al estado vacío o se detiene, el contacto regresa rápidamente a su posición vertical inicial bajo la acción de su propio peso o de la fuerza de recuperación del resorte, y el microinterruptor se rearma.
2.2 Características del diseño estructural reforzado
Para hacer frente a la agresión de materiales de alto impacto y muy abrasivos como el mineral de mina, el carbón y el clínker de cemento, el XLLL-B ha sido optimizado de forma integral en su diseño estructural:
- Brazo oscilante de alta resistencia al impacto: la varilla y el rodillo de detección están fabricados con aleación resistente al desgaste o polímero flexible anticorrosión, lo que garantiza tanto una respuesta sensible al empuje del material como un amortiguamiento eficaz de los fuertes impactos de los bloques grandes, evitando roturas mecánicas.
- Carcasa sellada, antipolvo y anticorrosión: la carcasa es de aleación de aluminio fundido de precisión o acero inoxidable, con tratamiento superficial de pintura en polvo anticorrosión. El grado de protección alcanza IP67 y los componentes eléctricos internos críticos están totalmente sellados contra polvo y agua, evitando malos contactos por acumulación de polvo y entrada de humedad.
- Refuerzo de doble rodamiento y mecanismo de ángulo ajustable: el eje de transmisión se apoya en dos rodamientos sellados y gira con suavidad y libertad; un dispositivo interno de ajuste del ángulo de actuación permite al usuario ajustar con flexibilidad la sensibilidad de disparo según el espesor del material, la granulometría y la velocidad de la banda.
Capítulo 3: Parámetros técnicos esenciales y ventajas de rendimiento del XLLL-B
Para ayudar a los ingenieros y al personal de compras a ajustar con precisión las necesidades del sitio, la siguiente tabla detalla las principales especificaciones técnicas del detector de flujo de material XLLL-B:
| Parámetro técnico | Valor / descripción del rendimiento |
|---|---|
| Modelo de producto | Detector de flujo de material / interruptor de flujo de material serie XLLL-B |
| Capacidad de contactos | AC 220V/380V, 5A / 10A |
| Configuración de contactos | 1 juego NA+NC (1NO+1NC) o 2 juegos NA+NC (2NO+2NC) |
| Ángulo de actuación | Ajustable de forma continua de 10° a 30° (ajuste de fábrica aprox. 15°) |
| Ángulo de desviación límite | 75° (con protección de sobrecarrera para evitar daños por impactos fuertes) |
| Grado de protección | IP65 / IP67 (apto para lluvias intensas en exteriores y ambientes polvorientos) |
| Temperatura ambiente | de -35 °C a +75 °C |
| Humedad relativa | ≤ 95 % HR (a +25 °C) |
| Modo de rearme | Automático (retorno por gravedad / asistido por resorte) |
| Medios aplicables | Materiales a granel: carbón, mineral, caliza, coque, grano, clínker de cemento, etc. |
3.1 Ventajas clave de rendimiento del XLLL-B
- Respuesta rápida sin falsas alarmas: la exclusiva estructura de amortiguación mecánica y ajuste de ángulo filtra eficazmente las vibraciones provocadas por el funcionamiento de la banda y garantiza que la señal se dispare con precisión solo cuando el material pasa realmente.
- Control por enclavamiento y ahorro de energía: permite el enclavamiento inteligente con sistemas de desempolvado, dispositivos de rociado para supresión de polvo, alimentadores y transportadores posteriores. La supresión de polvo y el rociado se activan solo cuando hay material, logrando un importante ahorro de agua y electricidad.
- Vida útil extraordinariamente larga: los microinterruptores de alta calidad combinados con contactos resistentes al desgaste permiten más de 1 millón de maniobras, reduciendo enormemente la frecuencia de mantenimiento y sustitución.
Capítulo 4: Aplicaciones del detector de flujo de material en escenarios industriales típicos
El detector de flujo de material XLLL-B se utiliza ampliamente en diversos sistemas de transporte continuo de materiales a granel. Los puntos de aplicación en los distintos sectores son los siguientes:
4.1 Sistemas de transporte de minas de carbón y centrales térmicas
En los frentes de arranque, las plantas de preparación de carbón y las galerías de transporte de carbón de las centrales térmicas, los transportadores de banda asumen el transporte de grandes volúmenes de carbón. Los detectores de flujo de material suelen instalarse bajo los alimentadores o en las bandas de las estaciones de transferencia:
- Enclavamiento de alimentación: cuando se produce una ausencia de material en la banda superior (por ejemplo, un silo de alimentación atascado), el XLLL-B detecta la señal de ausencia de material y la transmite al PLC a tiempo, de modo que el sistema de control puede pausar automáticamente los equipos posteriores o emitir una alerta, evitando desequilibrios en la proporción de mezcla del carbón.
- Desempolvado y supresión de polvo automáticos: interconectado con el sistema de rociado para supresión de polvo, el rociado se activa únicamente cuando pasa realmente un flujo de carbón, reduciendo el desperdicio de agua y evitando un exceso de humedad del carbón.
4.2 Sistemas de minería, tratamiento de mineral y sinterización metalúrgica
En las minas metálicas (hierro, cobre, oro, etc.) y las plantas metalúrgicas, los materiales son en su mayoría minerales y escorias duros, en bloques grandes y de alta densidad.
- Protección frente a impactos: el XLLL-B refuerza especialmente la resistencia al desgaste y al impacto del contacto, y mantiene una desviación y un rearme estables incluso bajo los impactos frecuentes de grandes bloques de mineral.
- Protección contra atascos y derrames: utilizado junto con interruptores de atasco en la tolva de transferencia, monitoriza en tiempo real la acumulación de material en la boca de descarga y garantiza la continuidad de la operación a alta carga.
4.3 Materiales de construcción, cemento y manipulación de graneles portuarios
Las terminales portuarias de graneles (cargadores, descargadores de buques, apiladores-reclamadores) y las líneas de transporte de las cementeras se caracterizan por un gran caudal, una alta velocidad de banda y condiciones exteriores severas (brisa marina y niebla salina, lluvias intensas y polvo).
- El elevado grado de protección (IP67) y el recubrimiento anticorrosión del XLLL-B le permiten hacer frente con facilidad a la alta niebla salina del mar y a la erosión de las lluvias intensas en exteriores, indicando con precisión el estado de «con material / sin material» de la línea de transporte y permitiendo una programación automatizada centralizada remota.
Capítulo 5: Guía de instalación, pasos de puesta en servicio y normas de mantenimiento diario
5.1 Posición de instalación y forma de fijación
- Selección de la posición de instalación: debe elegirse una zona donde la banda discurra de forma estable, esté poco afectada por el impacto de la caída de material y tenga un sentido de flujo de material fijo. Normalmente se instala en un tramo recto situado entre 5 y 10 metros después de la boca de alimentación, evitando tramos cóncavos o zonas donde la banda salte con violencia.
- Fijación del soporte por soldadura/pernos: construir una viga transversal de soporte robusta sobre el bastidor del transportador y fijar el detector XLLL-B exactamente en el centro del soporte.
- Ajuste de la posición del contacto: ajustar la altura de instalación del detector de modo que, cuando el contacto de detección cuelgue libremente, su parte inferior quede a unos 30-50 mm de la superficie de la banda en vacío (ajuste fino según el espesor de la banda y la granulometría del material), garantizando que no toque la banda cuando no hay material y que el material pueda empujar suavemente el contacto entre 15°-20° cuando lo haya.
5.2 Pasos de puesta en servicio y cableado eléctrico
- Cableado eléctrico: siguiendo el esquema de cableado del equipo, pasar el cable de control por la entrada roscada estanca, conectarlo a los bornes NO (normalmente abierto), NC (normalmente cerrado) y COM (común) del microinterruptor interno, y apretar la tuerca de sellado estanca para garantizar la estanqueidad.
- Prueba manual simulada: con la alimentación desconectada, empujar el contacto de detección con la mano para inclinarlo, comprobar si el microinterruptor emite un «clic» claro de actuación y medir con un multímetro si el estado de apertura/cierre de los contactos es correcto.
- Prueba en marcha con material: conectar la alimentación, arrancar el transportador y realizar una prueba en marcha con material, observando el ángulo de desviación del contacto y la salida de señal al paso del material. Si la señal no se dispara cuando el caudal de material es pequeño, reducir ligeramente el umbral interno del ángulo de actuación o bajar un poco la altura de instalación.
5.3 Mantenimiento diario y localización de averías
- Eliminar periódicamente el polvo y los cuerpos extraños: comprobar periódicamente si hay objetos enredados (cuerda de plástico, alambre, etc.) o acumulación de material alrededor del contacto de detección, manteniendo un balanceo fluido del contacto.
- Comprobar la estanqueidad y los tornillos de conexión: revisar una vez al trimestre si la junta de sellado de la caja de conexiones se ha endurecido y si los bornes están flojos, para evitar la entrada de humedad.
- Inspección del desgaste mecánico: si la longitud del contacto se ha reducido por el desgaste prolongado con materiales muy abrasivos, sustituir a tiempo el accesorio de contacto resistente al desgaste o ajustar la altura de instalación.
Capítulo 6: Conclusión y recomendaciones de selección
Como «órgano sensorial» del sistema de control automatizado del transporte de materiales a granel, la estabilidad del rendimiento del detector de flujo de material determina directamente la eficiencia de funcionamiento de toda la línea de producción de transporte, así como los resultados de ahorro energético y reducción de emisiones. Gracias a su estructura robusta y duradera, a su respuesta de disparo precisa y flexible y a su excelente adaptabilidad ambiental, el detector de flujo de material XLLL-B se ha convertido en la elección ideal para la seguridad del transporte de materiales a granel en minería, energía, puertos, cemento y otras industrias.
Recomendaciones de selección:
- Elegir el contacto según las características del material: para materiales tipo mineral con gran tamaño de bloque y fuerte impacto, se recomienda elegir un contacto de aleación resistente al desgaste de pared gruesa; para materiales ligeros (como grano y virutas de madera), es preferible un contacto ligero y sensible.
- Elegir la configuración de contactos según las necesidades de control: si solo se necesita un canal de señal para conectarlo al PLC, elegir el tipo de un juego de contactos; si la señal debe emitirse simultáneamente a una alarma local y a la sala de control central, se recomienda el tipo de dos juegos de contactos (2NO+2NC).
- Apostar por la calidad y las certificaciones del fabricante original: en el momento de la compra, elegir un fabricante con certificación del sistema de calidad ISO y cualificación profesional para la fabricación de interruptores de seguridad industriales, con el fin de garantizar un funcionamiento duradero y fiable del producto en condiciones extremas.