
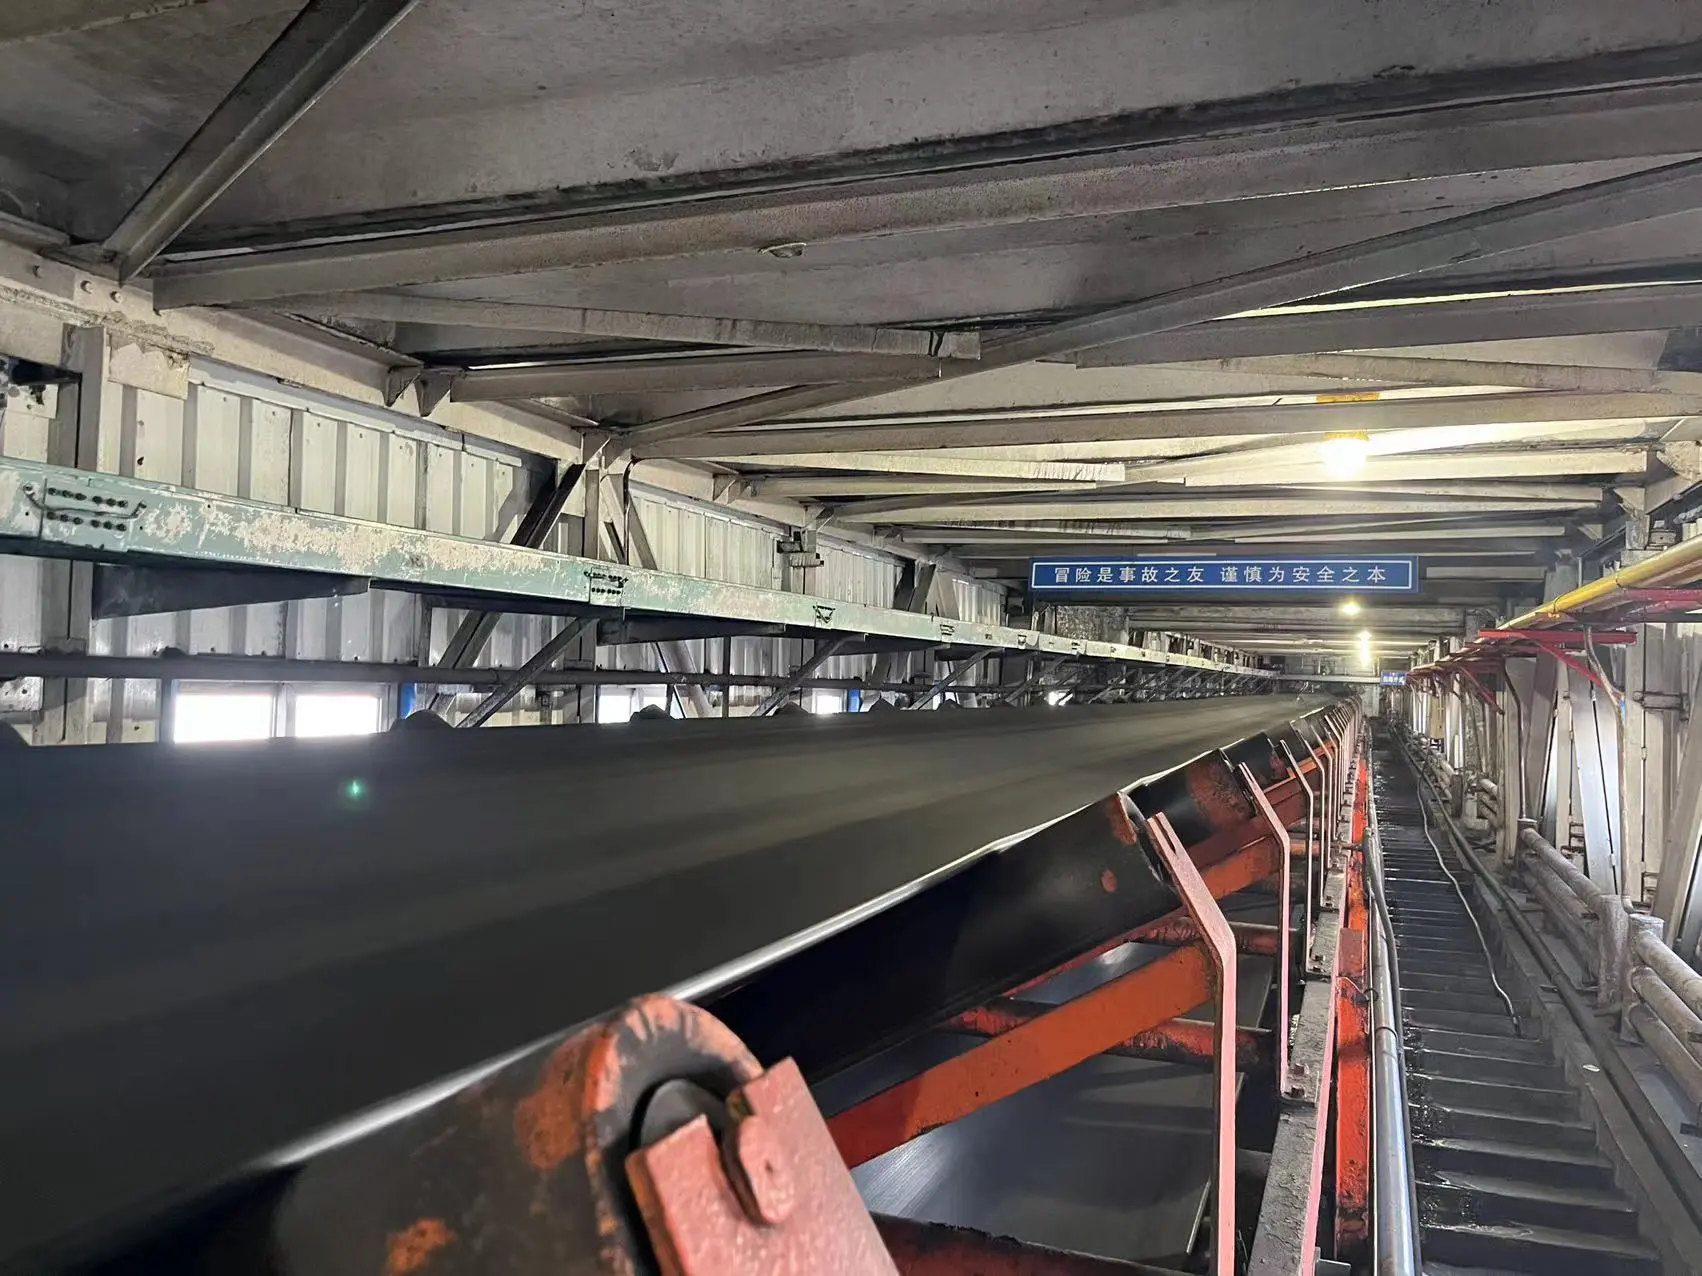
En las pasarelas de manejo de carbón de las centrales térmicas, en los frentes de explotación subterráneos y las plantas de lavado de las minas de carbón, en los puertos de transbordo de carbón y en las empresas de coquización y metalurgia, el transportador de banda es el equipo clave que garantiza el transporte continuo y de gran caudal de carbón a granel. Sin embargo, el entorno de manejo del carbón suele ir acompañado de humedad elevada, aglomeración de lodos de carbón, dispersión de polvo e impactos frecuentes de carbón en bloques y estéril, por lo que las condiciones de trabajo son extremadamente severas. Durante el funcionamiento continuo a alta carga, el transportador de banda es muy propenso a diversos fallos electromecánicos y estructurales.
Las estadísticas muestran que, entre todos los eventos de parada de equipos en las líneas de manejo de carbón, la desalineación de la banda (Belt Deviation) ocupa desde siempre el primer lugar en frecuencia, seguida del deslizamiento del accionamiento, los desgarros longitudinales y la rotura de banda, el derrame de material a lo largo de la línea, los fallos de los conjuntos de accionamiento y el «embalamiento» por pérdida de velocidad en condiciones de descenso con gran inclinación. La desalineación se convierte en el foco de atención de toda la línea porque no solo es un fallo autónomo de desequilibrio del movimiento, sino también la «causa aguas arriba» que provoca fugas y derrames de material, desgarros de los bordes de la banda, daños en los rodillos e incluso graves accidentes de rotura de banda. Cuando la desalineación es grave, el borde de la banda roza con violencia y queda comprimido contra la estructura fija, y la tensión de tracción de un solo lado supera rápidamente los límites de carga transversal y longitudinal, lo que muy fácilmente desencadena en un instante un desgarro o una rotura catastrófica.
Para elevar el nivel de seguridad operativa del sistema de manejo de carbón y reducir las pérdidas por paradas no planificadas, la gestión de equipos y el personal técnico de primera línea deben ir más allá de las apariencias y, partiendo de los principios mecánicos y del entorno real de trabajo, dominar de forma sistemática las causas fundamentales de los fallos habituales y las contramedidas científicamente fundamentadas.
I. Desalineación de la banda: el fallo central más frecuente y más propenso a errores de diagnóstico
Al tratar la desalineación en planta, la acción habitual de muchos operarios de mantenimiento es instalar a ciegas rodillos autoalineantes (rodillos centradores) adicionales o sustituirlos en grandes tramos. Sin embargo, la experiencia de campo muestra que la causa fundamental de muchas desalineaciones no está en absoluto en la capacidad de centrado de los rodillos. Si se instalan rodillos autoalineantes a ciegas mientras no se han eliminado los errores básicos de instalación o la carga descentrada del material, no solo no se corregirá por completo la desalineación, sino que además la banda empezará a producir saltos laterales ondulatorios y periódicos y balanceos durante su recorrido, lo que agravará el desgaste y creará nuevos problemas.
1. Localización precisa de las causas fundamentales de la desalineación en dos dimensiones
Al diagnosticar la desalineación se recomienda cruzar dos dimensiones: «dónde ocurre» y «cómo se comporta»:
| Dimensión de clasificación | Manifestación concreta del fallo | Causas típicas y dirección de inspección |
|---|---|---|
| Por posición a lo largo de la línea | Desalineación en el ramal portante (zona de rodillos superiores) | Carga descentrada en el punto de descarga de la tolva de transferencia, planeidad del bastidor fuera de tolerancia, empalme vulcanizado o mecánico no perpendicular |
| Por posición a lo largo de la línea | Desalineación en el ramal de retorno (zona de rodillos inferiores) | Fallo de los limpiadores de cabeza y de retorno, incrustación severa de carbón húmedo adherida a los rodillos inferiores o a la superficie del tambor de reenvío |
| Por posición a lo largo de la línea | Desalineación localizada (siempre en un tramo determinado) | Gripado y desgaste plano de los rodamientos de rodillos en esa zona, soportes de rodillos muy inclinados, desprendimiento de rodillos o hundimiento local del bastidor |
| Por la ley de funcionamiento | Desalineación en posición fija (independientemente del ciclo de la banda) | Error básico de instalación, eje de los rodillos en ese punto no perpendicular a la línea central de la banda, deformación mecánica local del bastidor |
| Por la ley de funcionamiento | Desalineación errante que sigue el ciclo de revolución de la banda | Distribución desigual de la masa de la propia banda, curvatura serpentina de la banda fuera de tolerancia, corte del empalme no a escuadra sino en ángulo |
2. Reglas mecánicas de corrección de errores de instalación y geometría
La precisión de instalación del bastidor del transportador determina directamente la actitud de marcha de la banda. Ejes no paralelos entre el tambor de accionamiento de cabeza y el tambor de reenvío de cola, líneas centrales del bastidor que no coinciden en toda la longitud, o diferencias en el coeficiente de fricción superficial de los rodillos tras un largo servicio bajo carga pesada y un desgaste desigual de los diámetros de eje, provocan todos ellos un desequilibrio de las resistencias de tracción a ambos lados de la banda.
Al ajustar una desalineación causada por errores de instalación de los soportes de rodamiento de los tambores, debe respetarse estrictamente el principio de corrección «hacia donde se va la banda, ese lado se ajusta»:
- si la banda se desplaza hacia el soporte A en el tambor de cabeza, debe desplazarse ligeramente el soporte A en el sentido de avance de la banda, o desplazar ligeramente el soporte B opuesto en sentido contrario, de modo que el eje del tambor ejerza sobre la banda una fuerza de compresión correctora;
- para desalineaciones localizadas debidas a la inclinación de rodillos, se aplica la regla «ajustar detrás, no delante»: calzar ligeramente hacia arriba los rodillos situados detrás del lado desalineado, en el sentido de marcha de la banda.
3. Efectos destructivos en cadena de la desalineación
Debe vigilarse la destrucción en cadena que provoca la desalineación: una desalineación leve hace que el carbón bruto rebose por encima de las faldas de sellado, lo que produce una grave acumulación de carbón y polvo a lo largo de la galería y aumenta bruscamente la carga de limpieza manual y el riesgo de explosión de polvo; con una desalineación grave, el borde de la banda a alta velocidad se apoya con dureza contra el bastidor de angular y roza violentamente, lo que desgasta y desprende rápidamente el caucho del borde y deja al descubierto y a la corrosión las capas internas de lona de nailon/poliéster o el núcleo de cables de acero. Con la resistencia a la tracción en caída abrupta, basta un impacto de carbón en bloques o de estéril para desgarrar el borde y la banda, provocando la parálisis y el paro de producción de toda la línea. Además, la fuerza lateral descentrada generada por la desalineación se transmite a los extremos de eje de tambores y rodillos, lo que induce el desplazamiento axial del tambor y la rotura temprana por fatiga de los rodamientos de rodillos.
II. Deslizamiento del accionamiento: evolución mecánica de la insuficiencia de par de fricción y de la incrustación de lodos de carbón
El transportador transmite la potencia mediante la fricción entre el tambor de accionamiento y la banda. Según la clásica teoría de tracción por fricción de Euler, la fuerza circunferencial máxima transmitida por el tambor depende de la pretensión de la banda en el punto de contacto con el tambor, del ángulo de arco envolvente y del coeficiente de fricción estática entre ambos.
1. Factores desencadenantes habituales del deslizamiento
Las causas esenciales del deslizamiento en las líneas de manejo de carbón se concentran en tres puntos:
- pretensión de la banda gravemente insuficiente: el dispositivo tensor llega al final de su recorrido, el contrapeso se desprende o el sistema de tensado hidráulico pierde presión, lo que deja la banda floja;
- desgaste del recubrimiento del tambor y caída brusca del coeficiente de fricción: el relieve de recubrimiento rómbico o en espina de pez de la superficie del tambor está desgastado y liso, o se ha elegido una superficie de tambor metálico desnudo y liso con bajo coeficiente de fricción;
- penetración de humedad y lodos de carbón pegajosos: cuando el carbón bruto transportado tiene alto contenido de humedad y una proporción elevada de lodos, el polvo fino de carbón penetra fácilmente junto con la humedad en la cara no portante (cara interior) de la banda.
2. El ciclo destructivo de la «burbuja» de carbón adherido
En condiciones húmedas y pegajosas, si el sistema de limpieza no es completo, los lodos de carbón de la cara interior son machacados y compactados repetidamente por el enorme esfuerzo de tracción al pasar por el tambor de accionamiento y el tambor de aumento, y se adhieren rápidamente formando protuberancias duras y densas en la superficie del tambor (conocidas habitualmente como «burbujas» del tambor). Estas protuberancias localizadas hacen irregular la superficie circunferencial del tambor: por un lado, generan en la banda tensiones de tracción alternas y concentradas de flexión anormalmente violentas, que provocan el despegue y la separación entre la carcasa y los cauchos de cobertura superior e inferior; por otro, desequilibran los diámetros exteriores equivalentes de ambos lados del tambor, lo que induce un deslizamiento dinámico grave y una desalineación violenta.
Por ello, en las líneas de manejo de carbón, un sistema de limpieza eficaz no es solo un indicador de orden y limpieza industrial, sino la condición previa fundamental para garantizar la transmisión por fricción, evitar la incrustación y las burbujas del tambor y erradicar los accidentes por deslizamiento.
III. Desgarros y rotura de banda: los accidentes mecánicos más graves
Entre todos los fallos del transportador de banda, los desgarros longitudinales y la rotura transversal de la banda causan las mayores pérdidas directas de activos y los tiempos de parada de producción más largos.
1. Fuentes clave del desgarro
Las raíces físicas del desgarro longitudinal se concentran en gran medida en la zona del punto de descarga del material:
- perforación y bloqueo por cuerpos extraños: los residuos de gran tamaño y alta dureza mezclados durante la extracción y el lavado del carbón (como martillos de trituradora rotos, picas de aleación de la rozadora, uniones de vigas metálicas, pernos de anclaje de sostenimiento minero y malla metálica) caen con el flujo de carbón desde una tolva de transferencia de varios metros de altura con una energía cinética extremadamente alta. Una vez que un objeto afilado atraviesa la carcasa de la banda y queda firmemente atrapado en el travesaño de rodillos o en el montante de la tolva situados debajo, la banda en movimiento rápido se desliza a la fuerza contra la cuchilla atrapada y toda la banda queda cortada longitudinalmente en pocos segundos;
- desprendimiento y destrucción de componentes del equipo: el aflojamiento y la caída de pernos de las placas de desgaste del interior de la tolva de transferencia, el agrietamiento y colapso de las placas metálicas de retención de material o la rotura del soporte de fijación del limpiador se convierten directamente en «cuchillas artificiales» afiladas;
- estancamiento y aplastamiento grave de material: el atasco interno de la tolva se extiende hasta la posición del tambor, y el carbón en bloques acumulado estalla bajo el aplastamiento del tambor y perfora el cuerpo de la banda.
2. Principales causas de la rotura de banda
La rotura transversal de toda la sección suele estar estrechamente relacionada con los siguientes factores electromecánicos:
- la operación prolongada con sobrecarga hace que la tensión de tracción transitoria soportada por la banda supere el coeficiente de seguridad de resistencia mecánica;
- mala calidad del empalme de la banda, fisuración por fatiga de las grapas mecánicas, o envejecimiento, despegue y delaminación del caucho interno de los empalmes vulcanizados en frío o en caliente, alcanzando el punto crítico la reducción de resistencia en el empalme;
- características deficientes de arranque suave del accionamiento, que generan en el instante del arranque una enorme onda de choque dinámica de tracción (una onda de tensión similar al golpe de ariete);
- el desgaste por desalineación daña los bordes y rompe cables, de modo que la sección eficaz restante no puede soportar la tracción a plena carga.
3. Doble línea de defensa: prevención y monitorización del estado
La prevención de desgarros y roturas debe apoyarse en el principio integral «prevención estructural como base, monitorización inteligente como complemento»:
- ordenación del recorrido del material: instalar sobre la tolva de descarga rejillas de cribado pesadas y cortinas amortiguadoras, y disponer aguas arriba separadores electromagnéticos suspendidos de gran succión y detectores de metales integrales para retener los objetos metálicos largos, afilados y de gran tamaño;
- reforma flexible del punto de descarga: en la sección de recepción de la transferencia, sustituir por completo los tradicionales rodillos amortiguadores de caucho por camas de impacto pesadas de alto amortiguamiento y soporte continuo. Las barras deslizantes planas y continuas de polietileno de ultra alto peso molecular eliminan por completo los huecos suspendidos entre rodillos, de modo que los objetos afilados que caen con el material no pueden formar un punto de apoyo de bloqueo, eliminando en origen las condiciones de perforación y atasco;
- monitorización y alerta multidimensional en línea: instalar densamente detrás del punto de descarga sensores de desgarro de tipo cable presionado, bandejas de detección de fugas bajo la zona de recepción y unidades de inspección por visión artificial. En cuanto se detecta una fuga por perforación o un desplazamiento del cable, se produce el disparo y la parada en milisegundos, limitando las pérdidas por desgarro al mínimo.
IV. Fallos típicos del conjunto de accionamiento: diagnóstico de motor, reductor y acoplamientos
El conjunto de accionamiento es el corazón del transportador de banda e incluye el motor eléctrico, el reductor, el acoplamiento hidráulico y el grupo de tambores de accionamiento. En entornos polvorientos y de gran carga, sus manifestaciones de fallo habituales y las medidas correspondientes son las siguientes:
1. Fallos del motor y sobrecalentamiento anómalo
- El motor no arranca: en primer lugar debe comprobarse si la caída de tensión de la línea de alimentación aguas arriba es demasiado grande y si los contactores de vacío y relés del circuito de control se niegan a actuar; en motores de rotor bobinado o motores con variador de frecuencia, comprobar la secuencia de eliminación de las resistencias de arranque o los parámetros de disparo del variador;
- Calentamiento violento y sobretemperatura del motor: si la elevación de temperatura de la superficie del motor es anómala, casi siempre se debe a la sobrecarga de la sección de transporte en transportadores de gran longitud, o a la acumulación y el atasco local de material en la tolva que hacen que la resistencia de marcha de toda la línea se dispare. En ese caso debe medirse la corriente trifásica de funcionamiento con un vatímetro o transformadores de intensidad, verificar la sobrecarga frente al caudal transportado, y está estrictamente prohibido aumentar a ciegas el valor de consigna de la protección del relé térmico para forzar la marcha.
2. Sobrecalentamiento, ruido anómalo y vibración del reductor
- Sobrecalentamiento de la carcasa: se debe principalmente a una cantidad anómala de aceite lubricante (nivel demasiado alto que provoca batido y calentamiento del aceite por los engranajes, o demasiado bajo que provoca fricción seca), al deterioro de la calidad del aceite, a una viscosidad inadecuada y a la destrucción de las holguras internas de los rodamientos. Debe verificarse periódicamente la pureza del aceite y reponerse o cambiarse en cantidades precisas según la escala del visor de nivel;
- Ruido anómalo de engranajes y picadura de la superficie de los dientes: los impactos de arranque a plena carga y la rigidez insuficiente del bastidor provocan fácilmente desgaste por carga descentrada, desprendimiento por picadura o rotura de dientes. Debe medirse periódicamente la severidad de vibración en los soportes de los rodamientos de entrada y salida con un analizador de espectro de vibraciones, y corregirse a tiempo la coaxialidad entre los ejes del motor y del reductor.
3. Fallo de transmisión del acoplamiento hidráulico y de los acoplamientos
- No se transmite el par nominal a plena carga: la cantidad de fluido de trabajo (aceite hidráulico antidesgaste especial o medio acuoso) en la cámara de trabajo es insuficiente. El llenado debe realizarse estrictamente dentro del rango de tasa de llenado de fábrica; está estrictamente prohibido tanto el exceso como el defecto;
- Fusión y expulsión frecuentes de los tapones fusibles: la expulsión de fluido del acoplamiento es una acción de protección térmica que indica una sobrecarga grave del transportador, un bloqueo prolongado con deslizamiento o arranques frecuentes. Tras la expulsión debe identificarse por completo la causa raíz del agarrotamiento o de la sobrecarga de la línea; está estrictamente prohibido sustituir arbitrariamente los tapones fusibles normalizados por tapones macizos ordinarios;
- Desequilibrio de carga en accionamientos de dos o varios motores: cuando dos motores accionan el mismo tambor o los tambores de cabeza y cola, una pequeña diferencia en el volumen de llenado de los acoplamientos o en las características mecánicas de los motores hace que un motor se sobrecargue y se caliente mientras el otro queda descargado. Durante el funcionamiento deben monitorizarse las corrientes instantáneas de ambos motores y ajustarse finamente el llenado de los acoplamientos para equilibrar los pares.
V. Un riesgo fácilmente ignorado: el «embalamiento» del transportador de banda en descenso
En las líneas de manejo de carbón con gran inclinación y transporte descendente (como las galerías descendentes de las zonas de explotación y las pasarelas descendentes en laderas de montaña) existe una condición de trabajo especial de enorme poder destructivo: el «embalamiento» en descenso (Conveyor Runaway).
1. Principio dinámico del embalamiento
Cuando el material se transporta hacia abajo, la componente descendente del peso del material y de la propia banda tiene la misma dirección que el sentido de marcha. Cuando la fuerza descendente es mayor que la resistencia de marcha, el material realiza trabajo sobre el sistema de accionamiento y, en ese momento, el motor se encuentra en estado de frenado regenerativo (Regenerative Braking).
Si varios alimentadores aguas arriba descargan carbón de forma simultánea y desordenada, de modo que la carga instantánea en descenso supera gravemente la capacidad portante nominal, el par de arrastre por gravedad supera rápidamente el par de frenado máximo admisible del motor. En ese momento el sistema eléctrico dispara por sobreintensidad y, si el freno mecánico tiene un par de frenado insuficiente o una respuesta lenta, la banda acelera sin control en sentido inverso o en el sentido de marcha bajo la acción de la aceleración de la gravedad, como un caballo desbocado, formando el «embalamiento».
2. Consecuencias devastadoras y defensa técnica frente al embalamiento
Una vez producido el embalamiento, la enorme fuerza centrífuga y la tensión dinámica generadas por el funcionamiento a sobremarcha destruyen el sistema mecánico en pocos segundos: la banda se rompe y sale despedida, el reductor revienta con rotura de dientes, el motor se embala y se quema, el freno de disco hidráulico se agrieta y falla a alta temperatura, cientos de rodillos salen despedidos y caen, y una gran cantidad de carbón bruto se derrama e inunda toda la galería.
Para prevenir el embalamiento en descenso debe construirse una protección de frenado física fiable:
- está estrictamente prohibido aumentar arbitrariamente la frecuencia de alimentación de los alimentadores de carbón, y debe descartarse cualquier funcionamiento descendente con sobrecarga;
- debe disponerse de un sistema de frenado suave controlable de proporción electrohidráulica o un freno de disco hidráulico pesado de tipo normalmente cerrado de alta fiabilidad, que garantice que, al perderse la alimentación eléctrica y detenerse la máquina, la banda desacelere y quede bloqueada con una deceleración regular;
- a lo largo de la línea deben instalarse detectores centrífugos de sobrevelocidad independientes e interruptores de sobrevelocidad y de pérdida de velocidad: en cuanto la velocidad de la banda supere el 110 % al 115 % de la velocidad nominal, se dispara al instante el circuito de seguridad físico y se aplica un frenado mecánico de emergencia.
VI. Reglamento de gestión duradera del mantenimiento electromecánico en planta y fórmula mnemotécnica de diagnóstico rápido
Para elevar la disponibilidad de los equipos de la línea de manejo de carbón y reducir los accidentes súbitos, el equipo electromecánico de planta debe consolidar la experiencia de resolución de fallos en una lista de inspección estandarizada:
1. Fórmula mnemotécnica de oro para el diagnóstico
- Primero, la posición y la ley de la desalineación; después, la pretensión y el carbón adherido;
- En desgarros, revisar a fondo la descarga y la chatarra; en fallos de accionamiento, medir aceite, electricidad y ejes;
- En descenso, lo esencial es frenar y evitar la sobrevelocidad; con la limpieza en su sitio, todo queda resuelto.
2. Inspección diaria de los turnos y criterios de mantenimiento duradero
- Comprobación estática antes del turno: verificar las marcas de alineación de la línea central en cabeza y cola, comprobar el apriete de los pernos de los soportes de rodillos y eliminar los grumos duros de lodo de carbón en la superficie del tambor de accionamiento y de los rodillos de retorno;
- Observación dinámica a plena carga: con el transportador a plena carga, recorrer la línea observando la amplitud de oscilación de la banda en el ramal portante y en el ramal de retorno; comprobar si el material dentro de la tolva de descarga fluye centrado y eliminar cualquier carga descentrada por un solo lado;
- Garantía de todo el ciclo de vida del sistema de limpieza: comprobar a diario el grado de contacto y la reserva de desgaste de la rasqueta primaria de poliuretano y de la hoja secundaria de aleación de la cabeza, asegurando que la cara inferior de la banda de retorno esté limpia y seca, sin carbón suelto adherido;
- Verificación del accionamiento de los dispositivos de seguridad: cada mes deben realizarse estrictamente pruebas manuales in situ de basculación y tracción sobre los interruptores de desalineación de dos niveles, los interruptores de cable bidireccionales, los detectores de deslizamiento y los dispositivos sensores de desgarro a lo largo de la línea, garantizando que las señales de alarma y disparo enviadas a la sala de control central sean 100 % sensibles y fiables.
Al dominar de forma sistemática el mecanismo geométrico de la desalineación, el equilibrio mecánico de fricción del deslizamiento, la disipación de energía aguas arriba de los desgarros y el control estricto de las condiciones de frenado en descenso, las empresas pueden transformar por completo el «apagar fuegos después del hecho» en «prevenir antes del hecho» y consolidar de forma integral la línea de defensa de seguridad intrínseca electromecánica de los circuitos de transporte de carbón a granel.