
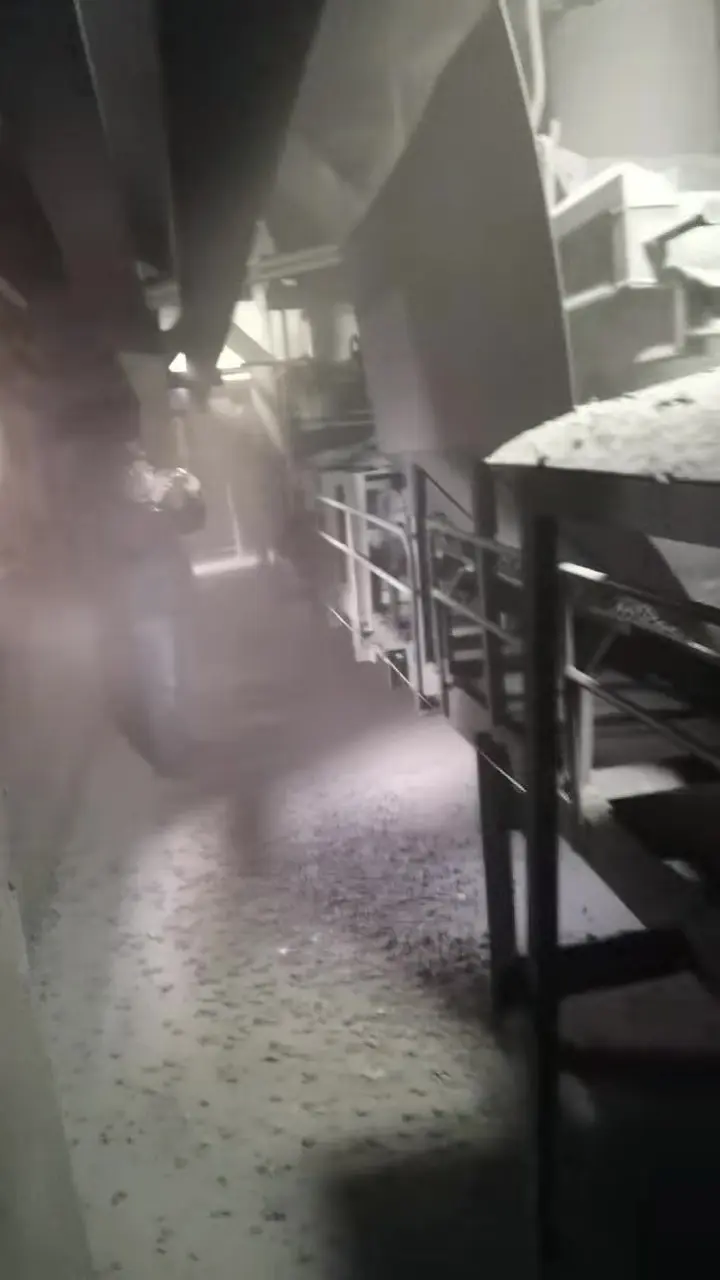
En sectores de la industria pesada como la producción moderna de clínker de cemento, los sistemas de manejo de carbón de las centrales térmicas, las plantas de procesamiento de minerales de las minas metálicas, la metalurgia siderúrgica y la coquización, así como las terminales de transbordo de graneles de los puertos, el transportador de banda es el vínculo central que sostiene la circulación de materiales a gran caudal en toda la planta. Sin embargo, en la zona de chute de transferencia y faldón de carga (Transfer Chute & Loading Zone) donde el material pasa de una línea a otra, la caída desde gran altura y el impacto a alta velocidad de los sólidos a granel han sido siempre la fuente de contaminación por polvo más grave y la zona de derrame y fuga de material más frecuente de todo el corredor de transporte.
En el proceso de fabricación de cemento en particular, el clínker que sale del horno y se enfría es un material suelto extremadamente seco, relativamente caliente y sin cohesión, con un contenido muy elevado de partículas finas. Debido a que muchas plantas antiguas estaban limitadas en la fase de diseño inicial por una altura libre disponible reducida, el chute entre la tolva de recepción y la banda receptora es corto, empinado y en su mayoría está dispuesto como caída vertical directa, y el interior del chute no dispone ni de superficie de control de velocidad ni de ningún dispositivo de amortiguación, guiado o frenado. Cuando el clínker se vierte a una velocidad inicial extremadamente alta sobre la banda transportadora receptora, la energía cinética liberada por el desnivel se transforma instantáneamente en violentas oleadas de aire turbulento y en eyección de polvo. En la instalación no solo se escucha durante todo el año un ruido ensordecedor de impactos sobre las chapas de acero, sino que enormes cantidades de polvo fino de clínker salen expulsadas violentamente hacia el exterior por los huelgos laterales y por las aberturas de entrada y salida del faldón, depositando en el suelo una capa de polvo de decenas de centímetros de espesor y reduciendo la visibilidad del corredor de transporte a un nivel extremadamente bajo.
Esta intensa dispersión de polvo no solo traspasa directamente la «línea roja» ambiental de los requisitos nacionales de emisiones ultra bajas y acelera el desgaste mecánico de los rodamientos y reductores próximos, sino que la suspensión prolongada de partículas finas también supone graves riesgos de neumoconiosis para la salud respiratoria de los operarios de inspección. Durante mucho tiempo, las instalaciones industriales se han apoyado principalmente en «aumentar ciegamente el caudal de aspiración del captador de polvo aguas abajo» o en «el riego manual frecuente». Sin embargo, para el clínker de cemento, que absorbe agua con facilidad y se hidrata y aglomera, el riego equivale a beber veneno para calmar la sed y provoca muy fácilmente el pegado y la obturación completa de la boca de descarga; mientras que aumentar ciegamente la potencia del ventilador de aspiración no solo dispara el consumo eléctrico, sino que además hace que grandes cantidades de polvo fino conforme sean aspiradas y perdidas y que las mangas filtrantes del captador de polvo se desgasten y perforen rápidamente.
Por ello, partiendo de la mecánica de fluidos multifásica y la reología de partículas, determinar los mecanismos físicos de generación de polvo en los puntos de transferencia y construir un sistema integral de sellado ultra limpio y supresión de polvo compuesto por «control de velocidad por flujo fluidizado curvilíneo en el origen + soporte elástico amortiguador en toda la sección + confinamiento mediante cámara de doble labio autoestanca + captación con micro-depresión y alivio de presión» se ha convertido en el camino ineludible para el transporte ecológico de graneles en la industria moderna.
I. Deconstrucción sistemática de los mecanismos hidromecánicos de la fuga de polvo en chutes de transferencia y faldones
La eyección de polvo que producen los sólidos a granel en un punto de transferencia no es un simple salpicado de material, sino una serie de procesos físicos acoplados de dinámica de flujo bifásico gas-sólido:
1. Mecanismo del aire inducido por caída libre y efecto de cámara en presión positiva
Cuando el material a granel cae desde una altura en un campo gravitatorio, el flujo de material no es un sólido continuo, sino un medio poroso suelto formado por innumerables partículas discretas. Según la ley de resistencia aerodinámica, la superficie de las partículas en caída ejerce sobre el aire estacionario circundante una fuerza de arrastre viscosa continua por fricción y cizallamiento:
- El flujo de partículas actúa durante su caída como una «bomba de aire» natural: aspira grandes volúmenes de aire circundante hacia el interior del flujo de material y los impulsa con fuerza hacia abajo en la misma dirección, formando un flujo de aire inducido descendente a alta velocidad;
- Sea la altura de caída; la velocidad vertical de las partículas al contactar con la banda receptora puede alcanzar . Si el desnivel vertical alcanza 3,0 m y la banda de alimentación tiene una velocidad horizontal parabólica inicial de 1,0 m/s, la velocidad resultante en el instante del contacto con la banda superará los 5,0 m/s;
- Cuando este flujo de partículas a alta velocidad, que arrastra miles de metros cúbicos de aire por hora, golpea violentamente la banda receptora plana y cerrada, la presión dinámica descendente de alta velocidad queda frenada al instante por la pared y se convierte, dentro del faldón cerrado, en una presión estática local (zona de presión positiva) extremadamente elevada. El aire a alta presión busca todas las rendijas débiles y sale al exterior a gran velocidad, arrastrando forzosamente el polvo ultrafino en suspensión fuera del faldón en forma de chorros de aire.
2. Ondas de choque de cizallamiento y fragmentación y chorros de rebote elástico
El material duro que cae a alta velocidad sufre colisiones elásticas e inelásticas violentas con la banda transportadora receptora y las estaciones de rodillos. El impacto a alta velocidad no solo provoca la fragmentación y molienda secundarias de las propias partículas, generando más polvo fino micrométrico, sino que la fuerza de reacción del impacto en el momento de la colisión obliga también al aire contenido en los intersticios entre partículas a comprimirse instantáneamente y estallar hacia el exterior, formando un flujo de aire de cizallamiento horizontal similar a una pequeña «onda de choque» que dispersa radialmente el polvo fino hacia los lados.
3. Generación de polvo turbulento por la diferencia de vectores de velocidad () entre material y banda
En un chute de caída vertical tradicional, la dirección de caída del flujo de material es casi perpendicular a la banda receptora horizontal (el ángulo entre ambos se aproxima a 90°). La banda receptora avanza horizontalmente a 1,5–3,15 m/s, mientras que el material solo tiene velocidad descendente y ninguna componente horizontal. En el instante del contacto existe una enorme diferencia de vectores de velocidad . El material debe ser acelerado hasta la velocidad de la banda en poco tiempo mediante una intensa fricción de deslizamiento sobre la superficie de la banda. Este violento deslizamiento relativo y el volteo de la capa de material destruyen por completo el estado laminar del montón, provocando un fuerte polvo turbulento por volteo del material y derrames laterales desde el bastidor.
II. Reflexión sobre los defectos fundamentales del diseño anti-polvo de los chutes de transferencia y faldones tradicionales
Un análisis profundo muestra que la razón por la que los diseños tradicionales no logran controlar el polvo radica en que las estructuras tradicionales contravienen las leyes de la mecánica de fluidos:
1. Caída vertical sin amortiguación e impacto directo rígido
El interior de un chute vertical de tipo caja tradicional está completamente abierto y el material no tiene ninguna limitación de velocidad bajo la aceleración de la gravedad. El material golpea directamente el fondo del faldón o la banda transportadora, con intensas vibraciones estructurales y ruido, lo que no solo acelera el desprendimiento y agrietamiento de la goma de cobertura de la banda, sino que además genera el mayor volumen de aire inducido y la mayor presión de impacto de todo el proceso.
2. Batido ondulatorio en los espacios entre rodillos que provoca el fallo definitivo del faldón de sellado
La zona de recepción bajo un faldón tradicional suele apoyarse en rodillos acanalados ordinarios o rodillos amortiguadores de caucho. Entre los rodillos existe inevitablemente una separación estructural de 100 mm a 200 mm. Cuando caen periódicamente bloques de gran tamaño, la banda transportadora sufre una fuerte deformación de flecha y un batido ondulatorio vertical de alta frecuencia entre rodillos adyacentes. El faldón antiderrame fijado a la pared lateral es recto; en cuanto la banda se hunde, se abre al instante una enorme holgura dinámica de varios centímetros entre el faldón y la banda; cuando la banda rebota, presiona duramente contra el faldón. Este movimiento relativo de alta frecuencia desgasta o desgarra el faldón monocapa tradicional en pocas semanas, y el sellado se vuelve completamente ficticio.
3. Desequilibrio en el diseño de los sistemas de aspiración y captación (sobrecarga del captador y cortocircuito de depresión)
Muchas empresas intentan suprimir el polvo instalando ventiladores de captación de gran caudal, pero descuidan el equilibrio del campo de flujo:
- Si las aberturas de entrada y salida y las ranuras laterales del faldón no están estrictamente aisladas, la aspiración de gran potencia solo aspirará grandes volúmenes de aire frío exterior por ambos extremos del faldón (formando un «falso cortocircuito de depresión»), mientras que la verdadera zona de alta presión positiva en el núcleo de la caída sigue expulsando polvo hacia el exterior;
- Una velocidad de aspiración excesiva (superior a 2,5–3,0 m/s) aspira directamente el polvo fino conforme que circula normalmente hacia el captador, lo que no solo provoca pérdidas directas de material por arrastre, sino que además sobrecarga y ciega gravemente las mangas filtrantes y desgasta rápidamente los codos de los conductos de aspiración, con aparición de fugas de aire.
III. Reconstrucción fluidizada del chute curvo supresor de polvo basada en la simulación de elementos discretos EDEM
La filosofía central del tratamiento avanzado moderno de supresión de polvo es «suprimir el aire en el origen y centrarse en la canalización». Mediante modelado tridimensional y el software de simulación de elementos discretos EDEM (Discrete Element Method) se simula la trayectoria real de flujo del material y se realiza una reconstrucción espacial del perfil curvo del chute de caída tradicional, reduciendo en el origen más del 70 % del aire inducido y de la energía cinética de impacto:
1. Perfilado fluidizado curvo y control suave de la energía cinética
- Transición suave según perfil: se eliminan los codos en ángulo recto y las cajas de caída vertical tradicionales, y se diseña un chute curvo en forma de cuchara con transición suave (Curved Chute) según la parábola del material. Mediante la fricción sobre la superficie de guiado curvilínea y la auto-orientación, la energía cinética vertical descendente generada por la aceleración de la gravedad se convierte suavemente en energía cinética horizontal alineada con la dirección de avance de la banda receptora;
- Coincidencia de velocidad y dirección: cuando el material desliza por la pared interior del chute, su vector de velocidad horizontal coincide casi por completo con la velocidad de la banda receptora (diferencia de vectores de velocidad ), y el flujo de material incide de forma tangencial y suave sobre la banda con un ángulo muy pequeño (≤15°). Se eliminan por completo el impacto vertical del material sobre la banda, la fricción de deslizamiento intensa y las salpicaduras de material, y la cantidad de aire inducido generada cae en picado.
2. Tecnología de autodisipación de energía y amortiguación mediante colchones de material estáticos y dinámicos
En las contracciones y esquinas de giro del chute se disponen científicamente resaltos de acumulación y retención del flujo, de modo que, gracias al ángulo de reposo propio del material, se forma espontáneamente en el interior de la tolva un «colchón de material (Material Cushion)» controlado. El material que cae después libera su energía sobre el colchón según el principio «material contra material», evitando por completo el impacto rígido directo del material sobre las chapas metálicas, eliminando el riesgo de agrietamiento del equipo por impacto y reduciendo el ruido de funcionamiento en más de 15 a 20 decibelios.
Sistema de sellado ultra limpio ecológico
IV. Los cinco módulos funcionales esenciales del sistema de sellado ultra limpio ecológico y sus mecanismos de sinergia
Para encerrar por completo el polvo fino residual dentro de la línea de transporte, es necesario construir en la sección de la banda receptora un sistema de sellado ultra limpio espacialmente cerrado. El sistema se compone principalmente de los siguientes cinco módulos esenciales:
1. Módulo de conjunto de faldón (ampliación de gran volumen y estabilización del fluido)
- Caja rigidizada de gran altura: la estructura modular de acero estructural de pared gruesa se corta y ensambla con precisión; la sección global se eleva y ensancha notablemente, formando una cámara de sedimentación y estabilización de presión de gran volumen. Cuando el flujo de aire inducido entra desde el chute estrecho a la caja ancha, el área de la sección de paso aumenta bruscamente de 3 a 5 veces y la velocidad del aire cae espontáneamente en la misma proporción;
- Tapa de inspección de desmontaje rápido: la parte superior dispone de tapas de inspección ligeras de alta resistencia con asas de autobloqueo y ventanas de observación de apertura rápida, con juntas de caucho de silicona espumado de alta elasticidad en todo el perímetro, lo que garantiza una estanqueidad al aire del 100 % y, al mismo tiempo, hace extremadamente cómoda la inspección diaria.
2. Módulo de faldón de sellado de doble capa autoestanco (dos líneas de defensa para un bloqueo preciso del polvo)
- Placa interior de retención de poliuretano resistente al desgaste: adherida firmemente a la pared lateral de acero del faldón, de alta dureza (superior a Shore 85A), con la parte inferior mantenida a una holgura pequeña de 3–5 mm respecto a la banda, intercepta específicamente el impacto lateral y el aplastamiento de grandes bloques de mineral y clínker;
- Banda de sellado exterior compuesta de doble labio de alta elasticidad: fabricada por coextrusión en una sola pieza de caucho natural resistente al desgaste y poliuretano. Los labios primario y secundario se ajustan estrechamente a la cara superior de la banda transportadora. El labio primario retiene las partículas finas que desbordan, mientras que el labio secundario, apoyado en la micro-depresión y en su propio peso, se adhiere a la superficie de la banda formando una banda de aislamiento de sellado de calidad espejo frente al micro-polvo; junto con la biela de compresión exterior, tras el desgaste el faldón puede ajustarse mediante autocompensación vertical continua, sin herramientas y por un solo operario.
3. Módulo de cama de impacto pesada (soporte de rigidez elástica sin flecha en toda la sección)
- Eliminación de los huecos entre rodillos: se desmontan por completo las estaciones de rodillos amortiguadores originales del tramo de caída y se sustituyen por patines de deslizamiento pesados de alto amortiguamiento colocados de forma continua, fabricados por vulcanización en caliente de una superficie de deslizamiento de polietileno de ultra alto peso molecular (UHMWPE) de baja fricción con una capa de caucho natural altamente elástica absorbedora de energía;
- Soporte de superficie continuo y sin juntas: directamente bajo el faldón se ofrece a la banda un soporte de deslizamiento plano y continuo, de modo que la banda no sufre flecha ni rebotes locales ante grandes impactos, lo que proporciona al faldón de sellado de doble capa una superficie de referencia de deslizamiento constante y plana y reduce definitivamente a cero la holgura de fuga de aire del faldón.
4. Módulo de cortinas de guiado autoamortiguadas multietapa tipo laberinto (reducción de velocidad por resistencia y sedimentación amortiguada)
En el interior del faldón, a lo largo de la dirección de avance del material, se suspenden de forma escalonada varias cortinas supresoras de polvo amortiguadoras de dedos separados fabricadas con caucho natural de alta resistencia al desgaste. La estructura de peine de la parte inferior de las cortinas, sin obstaculizar el paso fluido del material, divide el faldón largo y estrecho en varias pequeñas cámaras en cascada de baja resistencia al aire. Cada vez que el flujo de aire cargado de polvo atraviesa una cortina, su presión dinámica sufre una fuerte atenuación por cizallamiento, la velocidad del aire disminuye rápidamente por debajo de la velocidad crítica de sedimentación libre de partículas (< 0,5 m/s) y el polvo fino se deposita de forma natural sobre la superficie de la capa de material por acción de la gravedad.
5. Módulo de alivio de micro-depresión y de interfaz de captación
- Canal de alivio autoequilibrado de presión dinámica: sobre el tramo frontal del faldón, donde la presión positiva de la caída es más intensa, se instala una conducción vertical de circulación y alivio de presión que utiliza la impedancia de la conducción para liberar automáticamente el pico de presión positiva;
- Sintonización precisa de la interfaz de captación en micro-depresión: la boca de aspiración se sitúa en la zona de sedimentación de la parte media y trasera del faldón, donde el flujo es completamente estable. El sistema solo necesita un caudal de aspiración muy pequeño (alrededor del 30 %–40 % del caudal de un diseño tradicional) para establecer en el interior del faldón una barrera de depresión (-10 Pa a -30 Pa) estable y débil, que garantiza una ligera entrada de aire circundante hacia el interior sin fuga de polvo y que nunca aspira polvo fino conforme.
V. Matriz de comparación completa de prestaciones del sistema de sellado ultra limpio y las soluciones de tratamiento tradicionales
La siguiente tabla ofrece una comparación cuantitativa sistemática de los indicadores de ingeniería clave de las distintas soluciones técnicas de supresión de polvo en puntos de transferencia de graneles:
| Criterio de evaluación e indicador de prestación | Chute vertical tradicional + faldón monocapa ordinario | Solución de simple aspiración con captador de gran caudal | Sistema de sellado ultra limpio ecológico (solución integrada) |
|---|---|---|---|
| Energía cinética de impacto del material en el punto de transferencia | Impacto directo por caída libre vertical, gran fuerza de impacto, ruido superior a 95 dB | El impacto vertical no mejora, con fuertes vibraciones de la máquina y fatiga estructural | Control de velocidad EDEM por chute curvo con flujo tangencial, fuerza de impacto reducida más del 80 %, ruido < 75 dB |
| Generación de aire inducido y escape por presión positiva | La presión dinámica se eleva bruscamente, eyección severa de polvo en toda la sección a lo largo de la línea | Grandes volúmenes de aire exterior aspirados en cortocircuito, las zonas muertas locales siguen expulsando polvo | Aire inducido reducido un 70 % en el origen, cortinas multietapa que reducen velocidad y amortiguan, línea bloqueada en micro-depresión |
| Vida útil del faldón de sellado | Batido ondulatorio severo de la banda, desgaste muy rápido del faldón (perforado en 1–2 meses) | Sin mejora del ajuste del faldón, la deformación por presión lateral provoca fugas y desgarros frecuentes | Apoyo de superficie plano y continuo de la cama de impacto, vida útil del faldón de doble labio autocompensante ampliada a más de 12 meses |
| Pérdidas por arrastre y pérdida de producto | Grandes derrames y acumulación de polvo a lo largo de la línea, pérdida de material por derrame y fuga del 0,5 %–1 % | La velocidad de aire excesiva aspira forzosamente polvo fino conforme, alta pérdida de recuperación de producto | Sin derrames ni fugas, sedimentación natural en la zona de reposo, tasa de recuperación de material superior al 99,9 % |
| Consumo eléctrico global del sistema | Consumo base bajo, pero costes posteriores de limpieza manual y lavado con agua muy elevados | Potencia del motor del ventilador de captación extremadamente alta (normalmente 45–75 kW en funcionamiento a alta carga) | Solo se requiere una pequeña aspiración auxiliar en micro-depresión (únicamente 11–18,5 kW), ahorro energético de la planta superior al 60 % |
| Cumplimiento ambiental de la zona de inspección | Polvo en el corredor muy por encima de los límites (TSP normalmente > 50–100 mg/m³) | Mejora local pero frecuencia de mantenimiento extremadamente alta, mangas filtrantes desgastadas y obstruidas con frecuencia | Concentración de polvo en el aire controlada de forma estable dentro de la norma nacional de emisiones ultra bajas (TSP < 5 mg/m³) |
VI. Procedimientos normalizados de instalación y puesta en marcha en obra y reglas de explotación y mantenimiento prolongado sin intervención
Para que el sistema de sellado ultra limpio ecológico mantenga a largo plazo su efecto máximo —sin polvo, sin derrames y sin limpieza manual—, la ejecución en obra, la explotación y el mantenimiento deben respetar estrictamente las siguientes reglas:
1. Calibración geométrica precisa de la cama de impacto y del faldón
- Calibración de planitud de los patines: al instalar la cama de impacto pesada deben verificarse con nivel de burbuja y láser de alineación la cota y la coaxialidad del plano superior de los patines de deslizamiento. La superficie de los patines debe transitar suavemente con la banda vacía a ambos lados, y el error de planitud transversal y longitudinal debe mantenerse estrictamente dentro de ±1,0 mm para evitar concentraciones locales de tensión;
- Holgura de seguridad entre placas laterales y banda: el borde inferior de las placas de protección lateral metálicas del faldón debe mantener una holgura física de seguridad uniforme y simétrica de 25 mm a 35 mm respecto a la superficie de la banda, evitando estrictamente que la deformación del bastidor bajo carga provoque el roce directo de las placas metálicas y el rayado de la banda.
2. Ajuste de presión del faldón de sellado de doble labio autocompensante
- Durante el montaje, el faldón debe comprimirse firmemente en el sentido de avance de la banda. La placa rígida interior de poliuretano se ajusta a 3 mm por encima de la banda; al labio blando exterior de caucho se le aplica una ligera precompresión uniforme para que flexione ligeramente hacia fuera formando una superficie de contacto elástica. Queda estrictamente prohibido aplicar una fuerza de aplastamiento excéntrica excesiva, que aumentaría la carga en vacío del motor.
3. Equilibrado del caudal de aire en micro-depresión y ajuste fino de la mariposa de aspiración
- Durante la prueba con alimentación de material deben medirse la microdiferencia de presión real en el interior, en el registro de inspección del faldón, con un micromanómetro portátil y un anemómetro de hilo caliente. Ajustando finamente la mariposa manual de regulación de la rama de aspiración, la presión de trabajo interior se fija con precisión entre -15 Pa y -25 Pa;
- Observar la dirección del flujo en las aberturas de entrada y salida del faldón y asegurar que los extremos de entrada y salida presentan una ligera entrada de aire hacia el interior, bloqueando por completo cualquier posibilidad de proyección de micro-polvo hacia el exterior.
4. Inspección diaria y mantenimiento prolongado sin herramientas
- Inspección visual mensual: comprobar a través de la ventana transparente si las cortinas supresoras internas están dobladas o enganchadas por residuos largos; verificar la reserva de desgaste de los patines multietapa y girarlos o sustituirlos a tiempo cuando la capa de UHMWPE se acerque al límite;
- Autocompensación de apoyo del faldón: cuando se observe desde el exterior un debilitamiento del apoyo del labio secundario, basta con soltar la palanca de la abrazadera de fijación rápida y empujar ligeramente hacia abajo el patín de regulación con la mano para restablecer una presión específica de sellado constante; toda la operación la realiza una sola persona sin soldadura, sin trabajos en caliente y sin herramientas.
Al abandonar por completo el modo extensivo de «impacto vertical directo del material, fuga de polvo del faldón monocapa y aspiración violenta con un gran ventilador», reconstruyendo el flujo de material mediante el control de velocidad EDEM y consolidando las fronteras con un sellado ultra limpio de alta rigidez, los sistemas de transporte de graneles de la industria pesada pueden dar el salto desde una «contaminación severa con polvo disperso» a un estado limpio y seguro: «sin polvo en la galería, sin acumulación bajo la máquina y sin ruidos parásitos en la instalación».